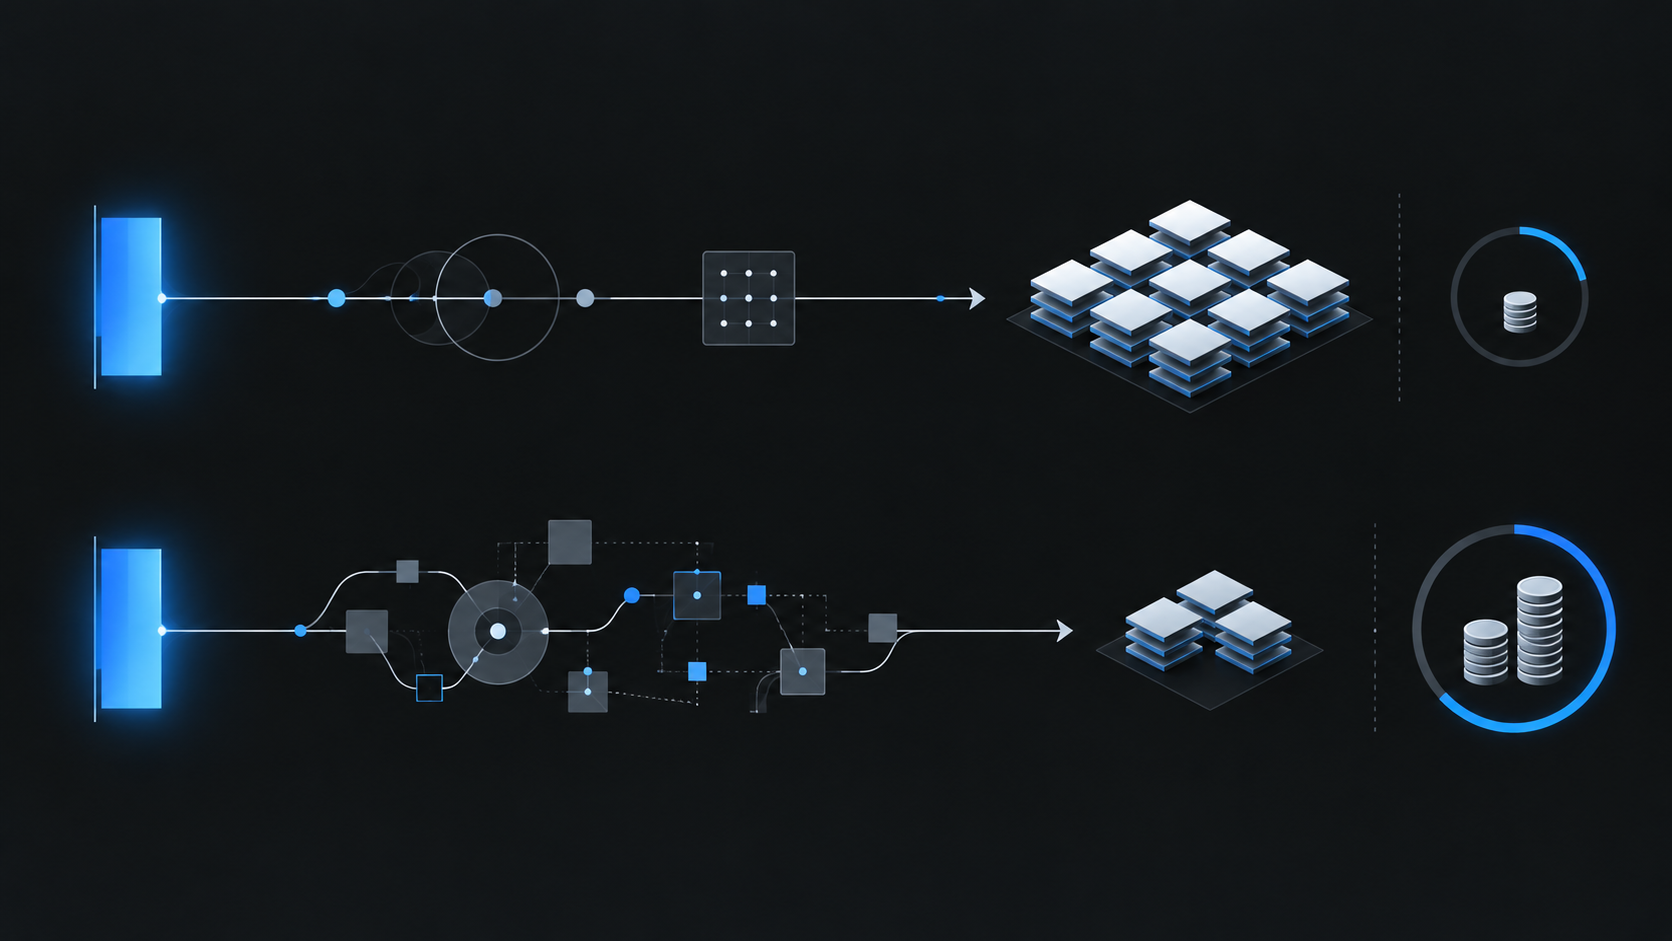
Deux lasers à fibre de même puissance (en kW) peuvent présenter des performances très différentes en conditions réelles de production. Découvrez ce qui détermine réellement le coût par pièce conforme.
Les comparaisons entre machines commencent souvent par les chiffres les plus visibles : la puissance du laser, la vitesse de découpe maximale et le prix d’achat. Ces chiffres ont leur importance, mais ils ne reflètent pas les performances réelles de la machine au cours d’une journée de production. Deux machines de découpe laser à fibre peuvent avoir la même puissance nominale et sembler très similaires sur une fiche technique. Pourtant, une fois mises en production, l’une d’elles peut accomplir un volume de travail nettement supérieur au cours d’un poste et produire chaque pièce finie à un coût moindre.
La puissance du laser ne permet pas de déterminer dans quelle mesure l'ensemble du système convertit efficacement cette puissance en pièces finies conformes.
La vitesse de découpe maximale est soumise à une contrainte similaire. Les nids réels comportent des contours courts, des angles, de petits trous, des changements de direction fréquents, des mouvements de positionnement et des cycles de perçage répétés. La machine passe donc une grande partie de son temps à accélérer, à décélérer et à se repositionner, plutôt qu’à se déplacer en continu à sa vitesse maximale indiquée.
Une machine dotée d'une accélération plus élevée et d'un meilleur contrôle des mouvements peut atteindre plus rapidement la vitesse de découpe requise et se déplacer plus efficacement à travers des géométries complexes. La différence n'est peut-être que d'une fraction de seconde, mais ces fractions peuvent, cumulées, représenter un gain de temps considérable.
Cet effet est bien connu dans le domaine de l'usinage CNC. Une étude publiée dans Annales du CIRP montre que les vitesses d'avance réelles sur des parcours d'outils complexes sont influencées par la géométrie de la pièce ainsi que par les limites de vitesse, d'accélération et de jerk de la machine. Par conséquent, la vitesse d'avance commandée ne suffit pas à elle seule à prédire la durée réelle du cycle.
En matière de découpe au laser, le principe est simple : comparer deux machines en fonction de leur vitesse de découpe maximale n'est pas aussi révélateur que de comparer la rapidité avec laquelle elles réalisent le même imbrication représentative.
L'IA est capable d'identifier ces changements en temps réel et d'adapter votre planning en conséquence. Vos collaborateurs les plus expérimentés en sont également capables. Ce qu'ils ne peuvent probablement pas faire, c'est prédire quand et où des problèmes vont survenir. Une étude sur les applications de l’IA dans le domaine du formage de la tôle explique comment les données peuvent être utilisées pour identifier des tendances avant même que les écarts de processus ne deviennent visibles, permettant ainsi à la production d’évoluer vers un contrôle plus proactif.
La maintenance prédictive repose sur le même principe. Les données des capteurs, telles que les vibrations, la température ou les habitudes d'utilisation, peuvent révéler des changements avant qu'ils n'entraînent un arrêt imprévu, ce qui permet de planifier la maintenance plutôt que de la déclencher en réaction à une panne.
Il s'agit d'une transition d'une production réactive vers une production prédictive sans effort. Une évolution qui, jusqu'à présent, aurait davantage ressemblé à de la science-fiction ou à un vœu pieux qu'à une réalité.
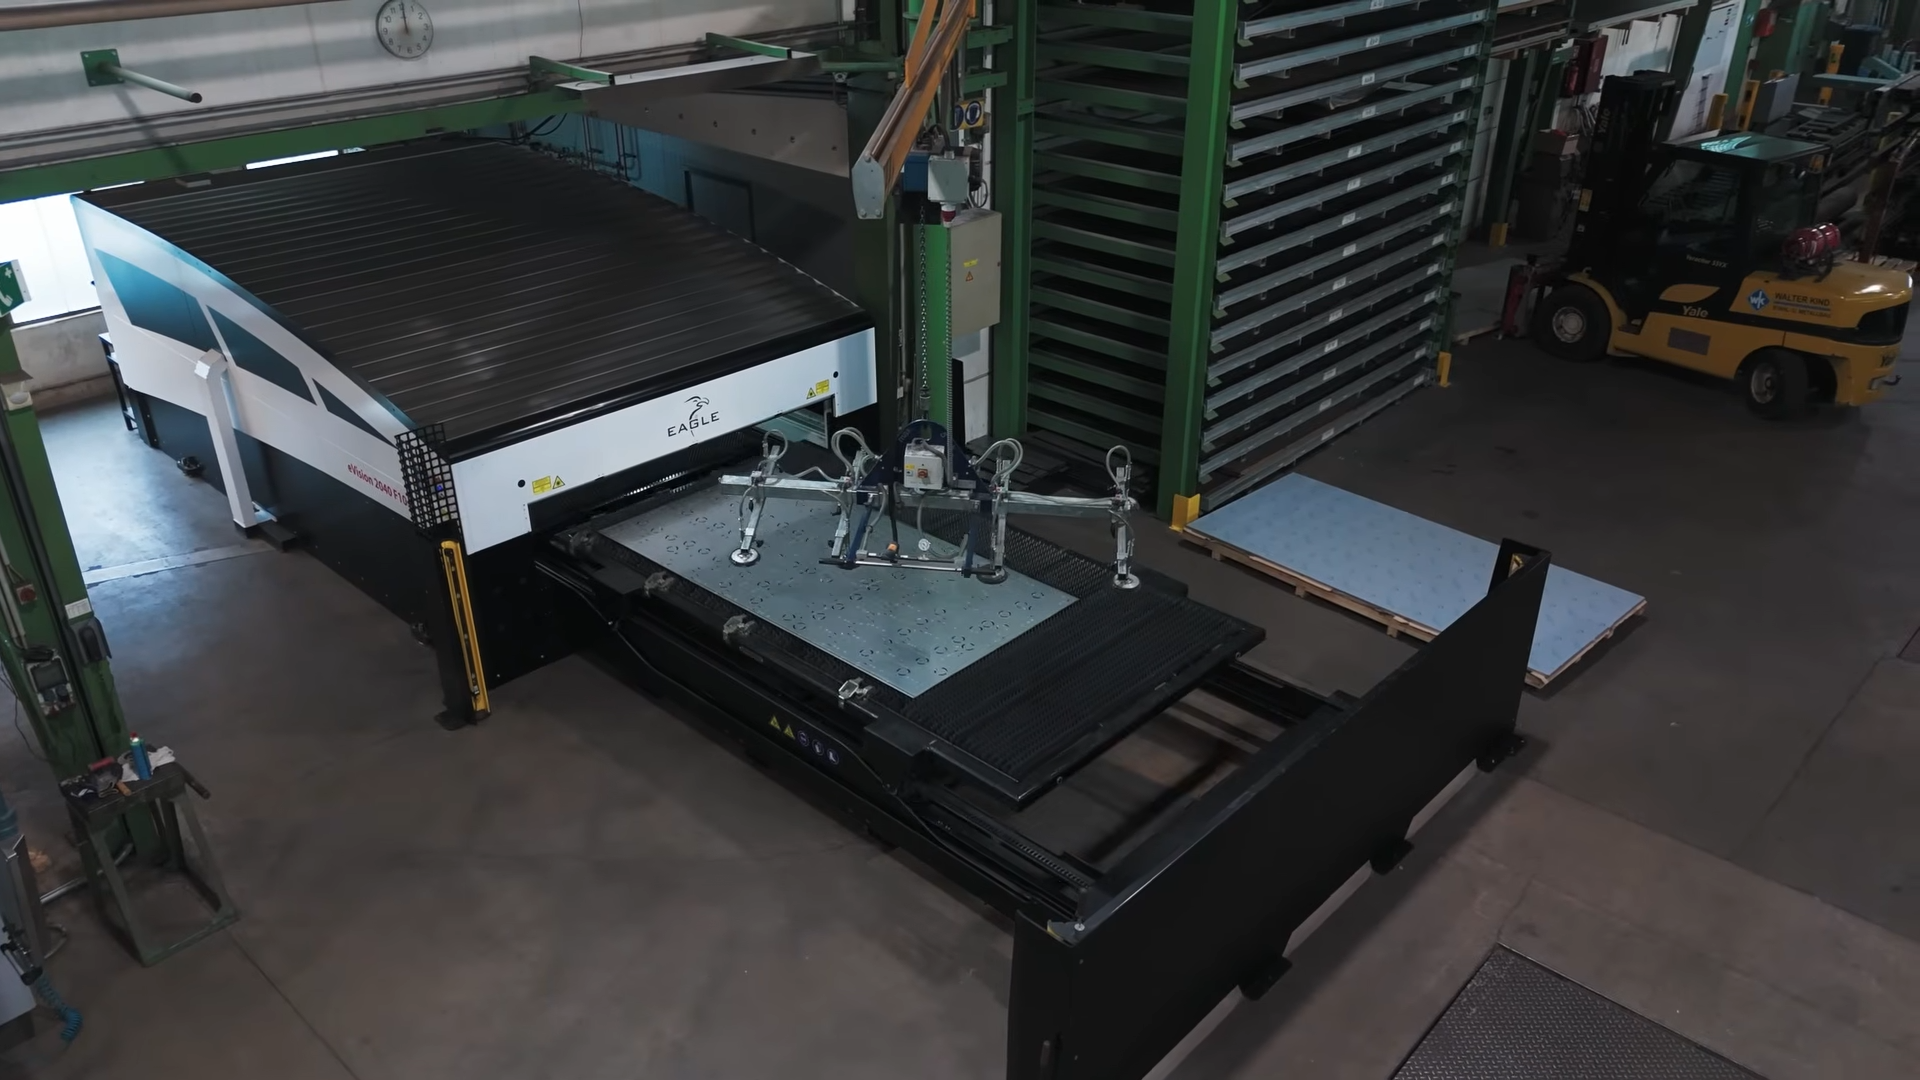
Une fois la découpe terminée, il faut encore attendre l'arrivée de la feuille suivante. Les pièces doivent être déchargées. Il peut être nécessaire de changer les palettes. Les chutes doivent être évacuées. Les consommables peuvent nécessiter une inspection ou un remplacement. Les opérateurs peuvent devoir corriger certains réglages ou relancer un processus.
À mesure que la puissance du laser augmente, la vitesse de découpe s'accélère, ce qui réduit le temps passé à l'intérieur de la matrice ; par conséquent, le temps consacré aux opérations liées à la découpe représente une part plus importante du cycle total. Le processus de découpe peut s'accélérer sans que la cellule de production ne gagne proportionnellement en productivité.
C'est pourquoi l'amélioration de la productivité ne peut être dissociée des flux de matériaux, du temps de changement de palette, du chargement, du déchargement, de l'automatisation et de l'organisation de la cellule de production. Le laser a peut-être un potentiel plus important, mais c'est le processus global qui détermine dans quelle mesure ce potentiel est réellement exploité.
Les recherches menées sur la découpe laser industrielle viennent étayer cette vision plus large de l'utilisation des machines. Une étude menée par des chercheurs de l’université de Loughborough et de l’université de Manchester a distingué, dans le fonctionnement du laser, les phases de traitement et plusieurs états d’inactivité, notamment la configuration de la tâche, le changement de matériau et l’attente. Elle a révélé que l’efficacité énergétique et la productivité du système dépendent non seulement de la découpe elle-même, mais aussi de la fréquence et de la durée de ces autres états.
Les petites interruptions ont leur importance pour la même raison. Remplacer une vitre de protection, vérifier une buse, nettoyer un composant, recalibrer le processus ou résoudre un petit dysfonctionnement ne prend parfois que quelques minutes. Le coût direct d’un consommable ne représente donc qu’une partie de son impact économique. L’autre partie correspond au temps de production perdu lorsque ce consommable nécessite une intervention.
Une machine qui reste stable et productive plus longtemps peut accomplir davantage de travail en un même nombre d'heures disponibles. Une autre machine peut disposer d'une source laser tout aussi puissante et d'une vitesse nominale similaire, mais si elle nécessite des interventions plus fréquentes, son rendement réel sera moindre.
Les indicateurs de performance de production tiennent déjà compte de cette distinction. Le NIST définit l’efficacité globale des équipements comme la combinaison de la disponibilité, des performances et de la qualité. En d’autres termes, l’efficacité d’une machine dépend de la proportion de temps de fonctionnement effectif par rapport au temps prévu, de la rapidité avec laquelle elle fonctionne lorsqu’elle est en service, et de la proportion de sa production qui répond aux exigences de qualité.
La qualité ne peut donc pas non plus être dissociée du rendement. La stabilité du processus influe sur la qualité de la perforation, la qualité des bords, la précision dimensionnelle et l'ampleur des opérations de finition nécessaires après la découpe. Un processus instable peut entraîner une augmentation des rebuts, des redécoupes, des interventions de dépannage et de l'implication de l'opérateur.
Le chiffre pertinent n'est pas simplement le nombre de pièces découpées. Il s'agit du nombre de pièces conformes produites.
Une pièce rejetée a tout de même entraîné une consommation de matière, de temps d'usinage, de gaz auxiliaire, d'électricité et de main-d'œuvre. Une pièce nécessitant un meulage ou une correction supplémentaire engendre également des coûts supplémentaires en aval.
Le même raisonnement s'applique au domaine de l'énergie.
La consommation d'énergie est souvent comparée sur une base horaire, mais la demande horaire ne suffit pas à elle seule à caractériser l'efficacité de la production. Si deux machines consomment des quantités d'électricité similaires, mais que l'une d'elles produit nettement plus de pièces conformes, cette machine aura un coût énergétique par pièce inférieur.
Cela peut rester vrai même lorsque la machine plus rapide consomme davantage d'énergie par heure. Une demande instantanée plus élevée n'implique pas automatiquement un coût de production plus élevé si le volume de travail accompli au cours de la même période est nettement supérieur.
La question pertinente n'est donc pas seulement de savoir combien d'énergie la machine consomme lorsqu'elle fonctionne, mais aussi quelle quantité d'énergie est nécessaire pour produire une pièce finie conforme aux exigences.
Cela prend tout son sens lorsque le calcul inclut également le refroidissement, l'extraction, l'air comprimé, le gaz auxiliaire, les temps d'inactivité et d'autres systèmes annexes. L'étude sur la découpe laser industrielle citée plus haut est parvenue à une conclusion similaire : la consommation d'énergie spécifique dépend du débit de traitement ainsi que de l'énergie consommée dans les différents états de fonctionnement du système.
Lorsque l'on examine ces facteurs dans leur ensemble, on se rend compte à quel point une simple comparaison en kW est insuffisante.
La puissance du laser détermine le potentiel de la machine. La dynamique de la machine influe sur la rapidité avec laquelle elle peut réaliser des géométries réelles. La stabilité du processus et la conception des composants déterminent la durée pendant laquelle elle peut continuer à produire sans intervention. L'automatisation et la manutention des matériaux déterminent si le laser passe son temps à découper ou à attendre. La qualité détermine la part de la production qui est réellement utilisable.
Tous ces facteurs convergent finalement vers un même critère : le coût par pièce finie conforme.