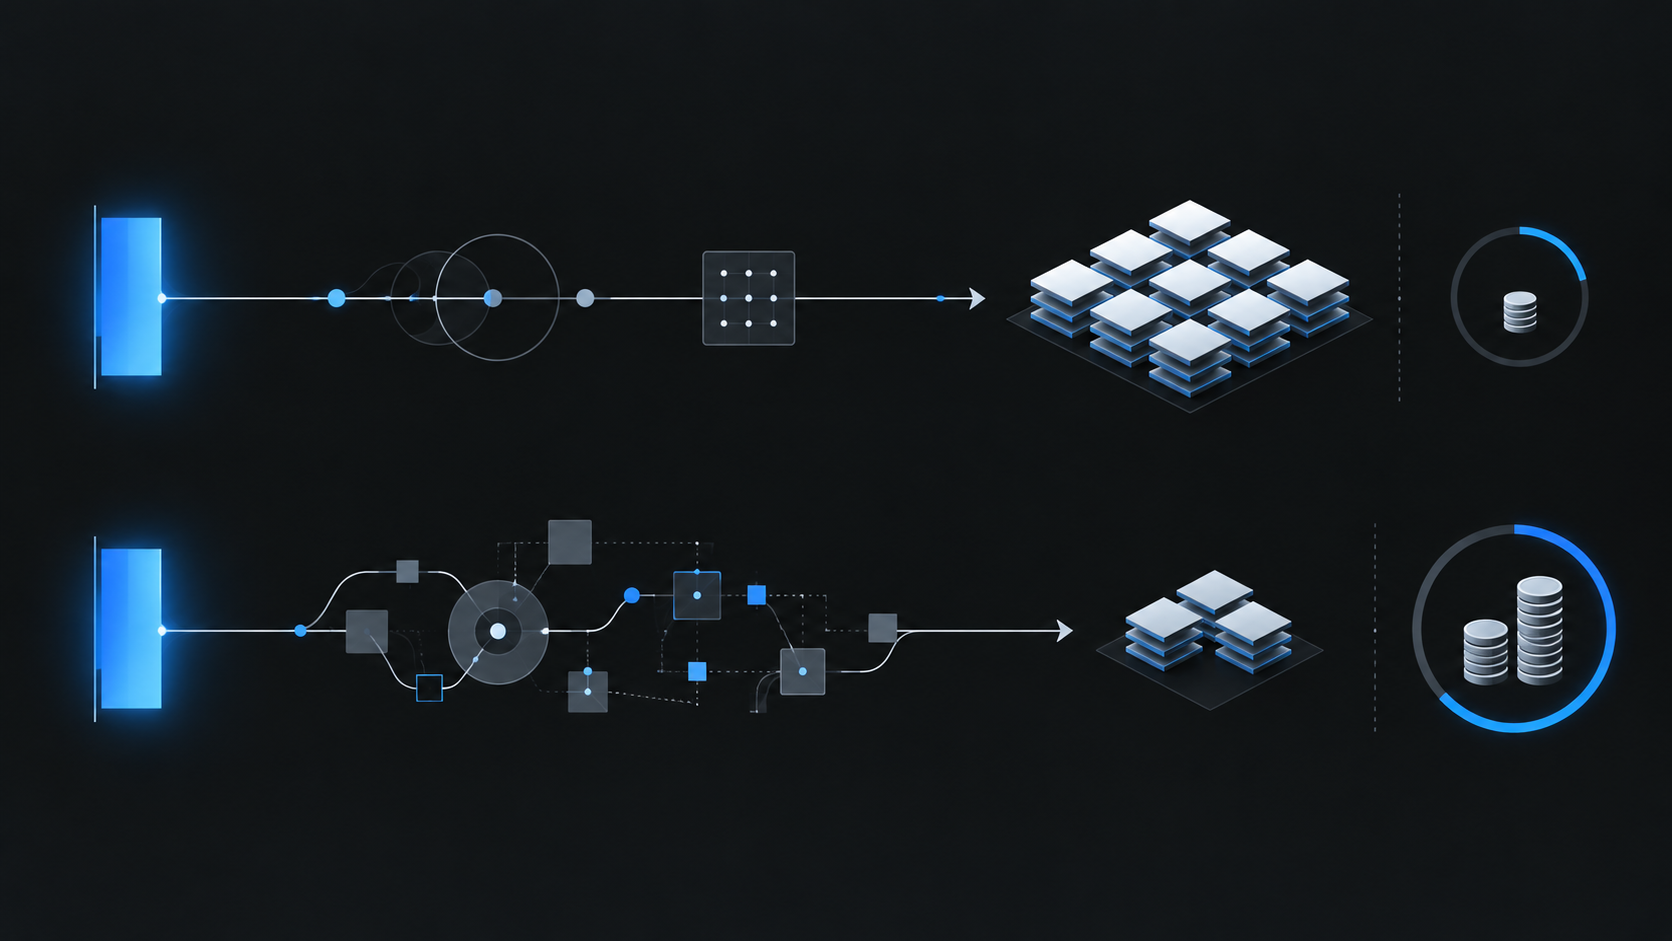
Dwa lasery typu „ fiber ” o tej samej mocy w kW mogą wykazywać bardzo różne wyniki w rzeczywistych warunkach produkcyjnych. Dowiedz się, co faktycznie decyduje o koszcie jednej części spełniającej wymagania.
Porównania maszyn często zaczynają się od najbardziej rzucających się w oczy parametrów: mocy lasera, maksymalnej prędkości cięcia oraz ceny zakupu. Liczby te mają znaczenie, ale nie oddają rzeczywistej wydajności maszyny w trakcie całego dnia produkcyjnego. Dwie maszyny do cięcia laserowego fiber mogą mieć tę samą moc znamionową i wydawać się bardzo podobne w arkuszu specyfikacji. Jednak po uruchomieniu produkcji jedna z nich może wykonać znacznie więcej pracy podczas jednej zmiany i wyprodukować każdą gotową część po niższym koszcie.
Moc lasera nie mówi nic o tym, jak skutecznie cały system przekształca tę moc w części gotowe o odpowiedniej jakości.
Podobne ograniczenie dotyczy maksymalnej prędkości cięcia. Rzeczywiste układy elementów zawierają krótkie kontury, narożniki, małe otwory, częste zmiany kierunku, ruchy pozycjonujące oraz powtarzające się cykle przebijania. W związku z tym maszyna spędza większość czasu na przyspieszaniu, zwalnianiu i zmianie położenia, a nie na ciągłym poruszaniu się z podaną maksymalną prędkością.
Maszyna o większym przyspieszeniu i lepszej kontroli ruchu może szybciej osiągnąć wymaganą prędkość skrawania i sprawniej poruszać się po skomplikowanych kształtach. Różnica może wynosić zaledwie ułamek sekundy, ale te ułamki mogą się sumować, tworząc znaczną ilość czasu.
Zjawisko to jest dobrze znane w branży obróbki CNC. Wyniki badań opublikowano w „CIRP Annals” wskazują, że na rzeczywiste prędkości posuwu na złożonych ścieżkach narzędzia wpływają geometria detalu oraz ograniczenia maszyny dotyczące prędkości, przyspieszenia i szarpnięcia. W rezultacie sama zadana prędkość posuwu nie wystarcza do przewidzenia rzeczywistego czasu cyklu.
W przypadku cięcia laserowego wniosek jest prosty: porównanie dwóch maszyn pod kątem maksymalnej prędkości cięcia dostarcza mniej informacji niż porównanie, jak szybko wykonują one ten sam reprezentatywny zestaw elementów.
Sztuczna inteligencja potrafi rozpoznawać te zmiany w czasie rzeczywistym i odpowiednio dostosowywać harmonogram. To samo potrafią Twoi najbardziej doświadczeni pracownicy. Nie są jednak w stanie przewidzieć, kiedy i gdzie pojawią się problemy. Badania nad zastosowaniami sztucznej inteligencji w obróbce blach opisują, w jaki sposób dane mogą być wykorzystywane do identyfikacji wzorców, zanim odchylenia w procesie staną się widoczne, co pozwala przejść w kierunku bardziej proaktywnej kontroli produkcji.
Konserwacja predykcyjna opiera się na tej samej zasadzie. Dane z czujników, takie jak wibracje, temperatura czy wzorce użytkowania, mogą ujawnić zmiany, zanim doprowadzą one do nieoczekiwanej awarii, co pozwala zaplanować konserwację, zamiast reagować dopiero po wystąpieniu usterki.
Mówimy tu o przejściu od produkcji reaktywnej do produkcji predykcyjnej, która nie wymaga wysiłku. Jest to coś, co do tej pory brzmiało raczej jak science fiction lub pobożne życzenie niż rzeczywistość.
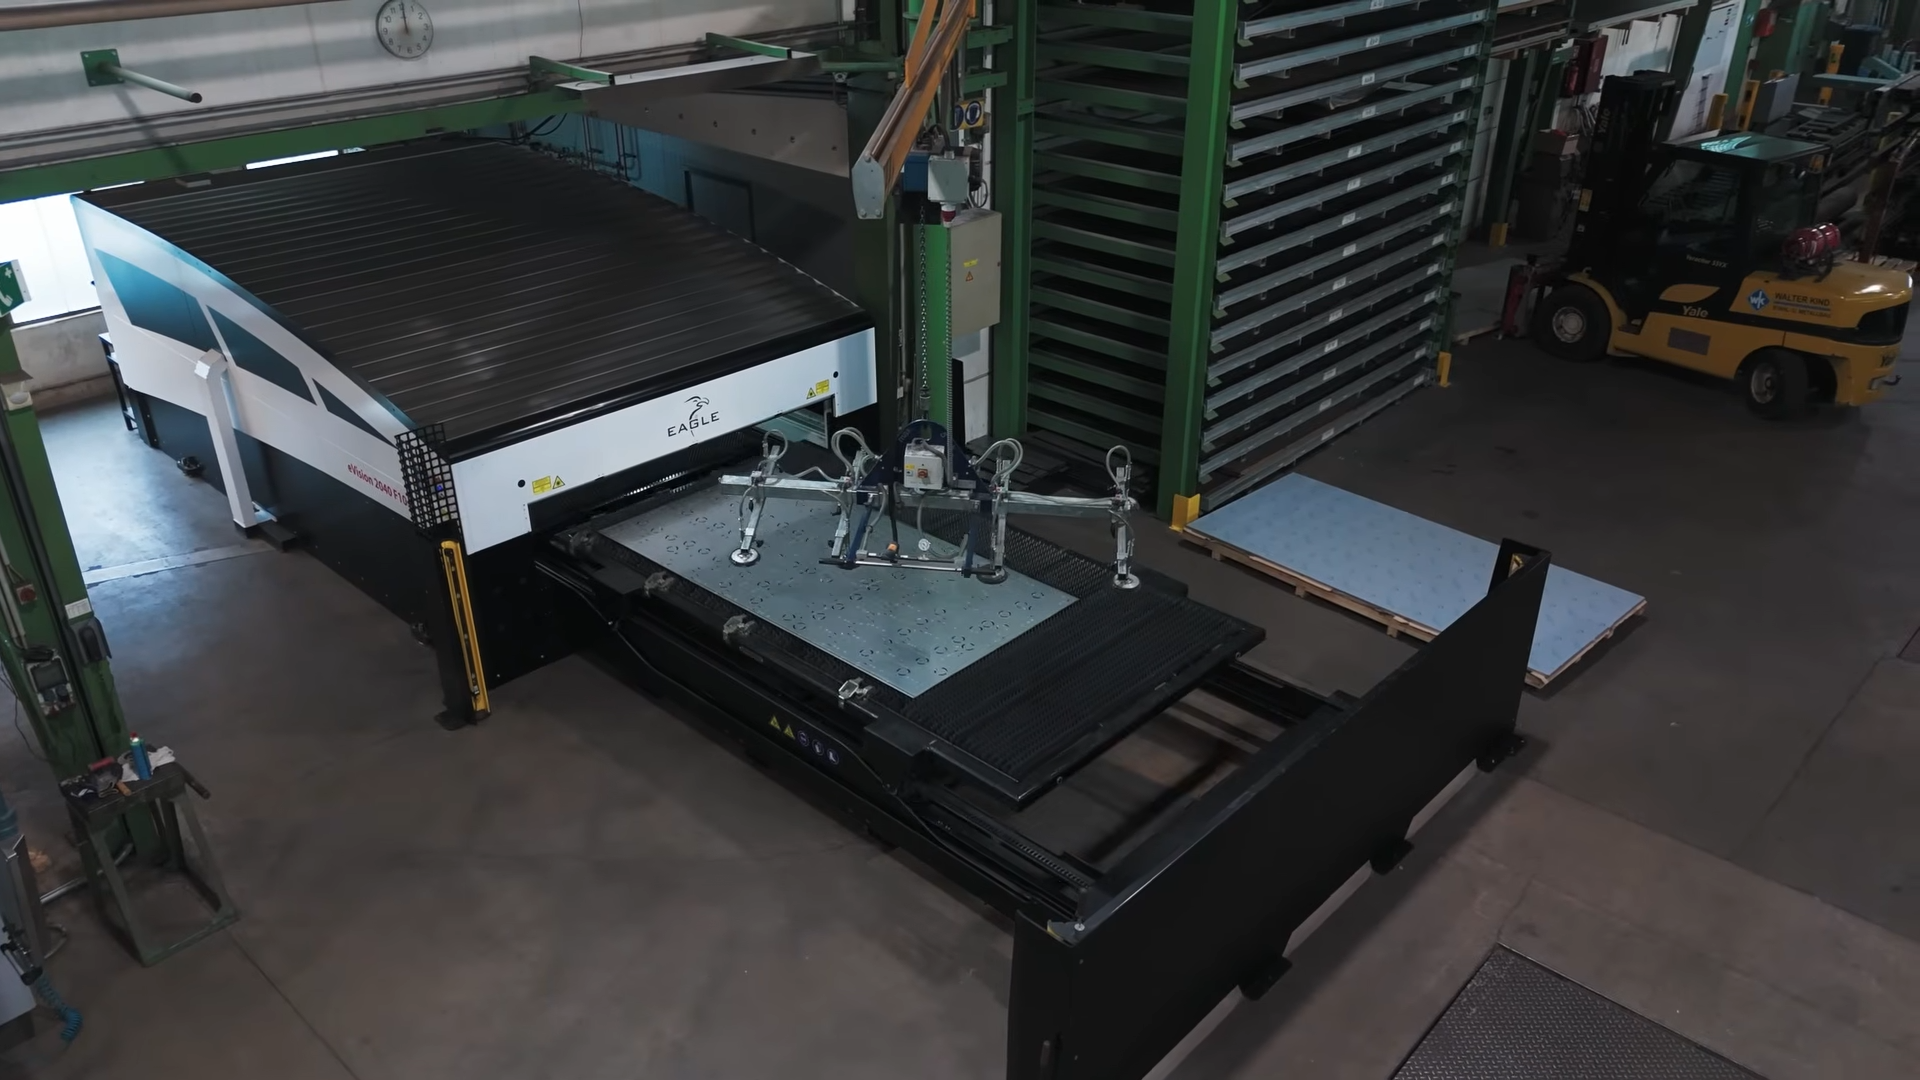
Po zakończeniu cięcia trzeba jeszcze poczekać na dostarczenie kolejnej blachy. Należy rozładować części. Być może trzeba będzie wymienić palety. Należy usunąć odpady. Materiały eksploatacyjne mogą wymagać kontroli lub wymiany. Operatorzy mogą być zmuszeni do skorygowania ustawień lub ponownego uruchomienia procesu.
Wraz ze wzrostem mocy lasera szybsze cięcie skraca czas spędzany wewnątrz gniazda, co oznacza, że czas poświęcony na czynności związane z procesem cięcia stanowi coraz większą część całego cyklu. Proces cięcia może ulec przyspieszeniu, mimo że komórka produkcyjna nie staje się proporcjonalnie bardziej wydajna.
Właśnie dlatego nie można rozpatrywać wydajności cięcia w oderwaniu od przepływu materiałów, czasu wymiany palet, załadunku, rozładunku, automatyzacji oraz organizacji komórki produkcyjnej. Laser może mieć większy potencjał, ale to otaczający go proces decyduje o tym, w jakim stopniu ten potencjał jest faktycznie wykorzystywany.
Badania nad przemysłowym cięciem laserowym potwierdzają to szersze spojrzenie na wykorzystanie maszyn. W badaniu przeprowadzonym przez naukowców z Uniwersytetu w Loughborough i Uniwersytetu w Manchesterze podzieliło pracę lasera na fazę obróbki oraz kilka stanów bezczynności, w tym konfigurację zadania, zmianę materiału i oczekiwanie. Stwierdzono, że wydajność energetyczna i produktywność systemu zależą nie tylko od samego cięcia, ale także od częstotliwości występowania tych innych stanów oraz od czasu ich trwania.
Z tego samego powodu znaczenie mają nawet drobne przerwy w pracy. Wymiana szyby ochronnej, sprawdzenie dyszy, czyszczenie elementu, ponowna kalibracja procesu lub usunięcie drobnej usterki mogą zająć zaledwie kilka minut. Bezpośredni koszt materiału eksploatacyjnego stanowi zatem jedynie część jego wpływu ekonomicznego. Drugą częścią jest czas produkcji stracony w momencie, gdy ten materiał eksploatacyjny wymaga uwagi.
Maszyna, która dłużej zachowuje stabilność i wydajność, może wykonać więcej pracy w tej samej liczbie dostępnych godzin. Inna maszyna może mieć równie mocne źródło laserowe i podobną prędkość znamionową, ale jeśli wymaga częstszych interwencji, jej rzeczywista wydajność będzie niższa.
Wskaźniki wydajności produkcji już uwzględniają to rozróżnienie. NIST definiuje ogólną efektywność sprzętu jako połączenie dostępności, wydajności i jakości. Innymi słowy, efektywność maszyny zależy od tego, przez jaką część zaplanowanego czasu faktycznie pracuje, jak szybko działa podczas pracy oraz jaka część jej produkcji spełnia wymagania jakościowe.
Jakości nie można zatem oddzielić od wydajności. Stabilność procesu wpływa na jakość przebicia, jakość krawędzi, dokładność wymiarową oraz zakres obróbki wykończeniowej wymaganej po cięciu. Niestabilny proces może prowadzić do wzrostu ilości odpadów, konieczności ponownego cięcia, usuwania usterek oraz zwiększonego zaangażowania operatora.
Istotną wartością nie jest po prostu liczba wyciętych elementów. Jest to liczba wyprodukowanych elementów spełniających wymagania.
Odrzucona część i tak pochłonęła materiał, czas obróbki, gaz pomocniczy, energię elektryczną oraz nakład pracy. Część wymagająca dodatkowego szlifowania lub poprawek również generuje dodatkowe koszty na dalszych etapach produkcji.
To samo rozumowanie ma zastosowanie do energii.
Zużycie energii często porównuje się w ujęciu godzinowym, ale samo zapotrzebowanie godzinowe nie oddaje wydajności produkcji. Jeśli dwie maszyny zużywają podobne ilości energii elektrycznej, a jedna z nich wytwarza znacznie więcej części spełniających wymagania, to ta maszyna będzie miała niższy koszt energii w przeliczeniu na jedną część.
Może to mieć zastosowanie nawet wtedy, gdy szybsza maszyna zużywa więcej energii na godzinę. Wyższe chwilowe zapotrzebowanie na energię nie oznacza automatycznie wyższych kosztów produkcji, jeśli w tym samym czasie wykonuje się znacznie więcej pracy.
Warto zatem zadać sobie pytanie nie tylko o to, ile energii zużywa maszyna podczas pracy, ale także o to, ile energii potrzeba do wyprodukowania jednej części gotowej o akceptowalnej jakości.
Staje się to jeszcze bardziej istotne, gdy w obliczeniach uwzględni się również chłodzenie, odciąg, sprężone powietrze, gaz pomocniczy, czas pracy na biegu jałowym oraz inne systemy pomocnicze. W cytowanym powyżej badaniu dotyczącym przemysłowego cięcia laserowego doszło się do podobnego wniosku: jednostkowe zużycie energii zależy zarówno od wydajności obróbki, jak i od energii zużywanej w różnych stanach pracy systemu.
Gdy weźmie się pod uwagę wszystkie te czynniki łącznie, staje się jasne, jak mało miarodajne jest proste porównanie mocy w kW.
Moc lasera wpływa na potencjalne możliwości maszyny. Dynamika maszyny wpływa na to, jak szybko jest ona w stanie wykonać rzeczywistą geometrię. Stabilność procesu i konstrukcja elementów mają wpływ na to, jak długo maszyna może kontynuować produkcję bez konieczności interwencji. Automatyzacja i obsługa materiałów decydują o tym, czy laser poświęca czas na cięcie, czy na oczekiwanie. Jakość określa, jaka część wyprodukowanych elementów jest faktycznie nadająca się do użytku.
Wszystkie te czynniki ostatecznie sprowadzają się do jednego: kosztu jednej dopuszczalnej gotowej części.