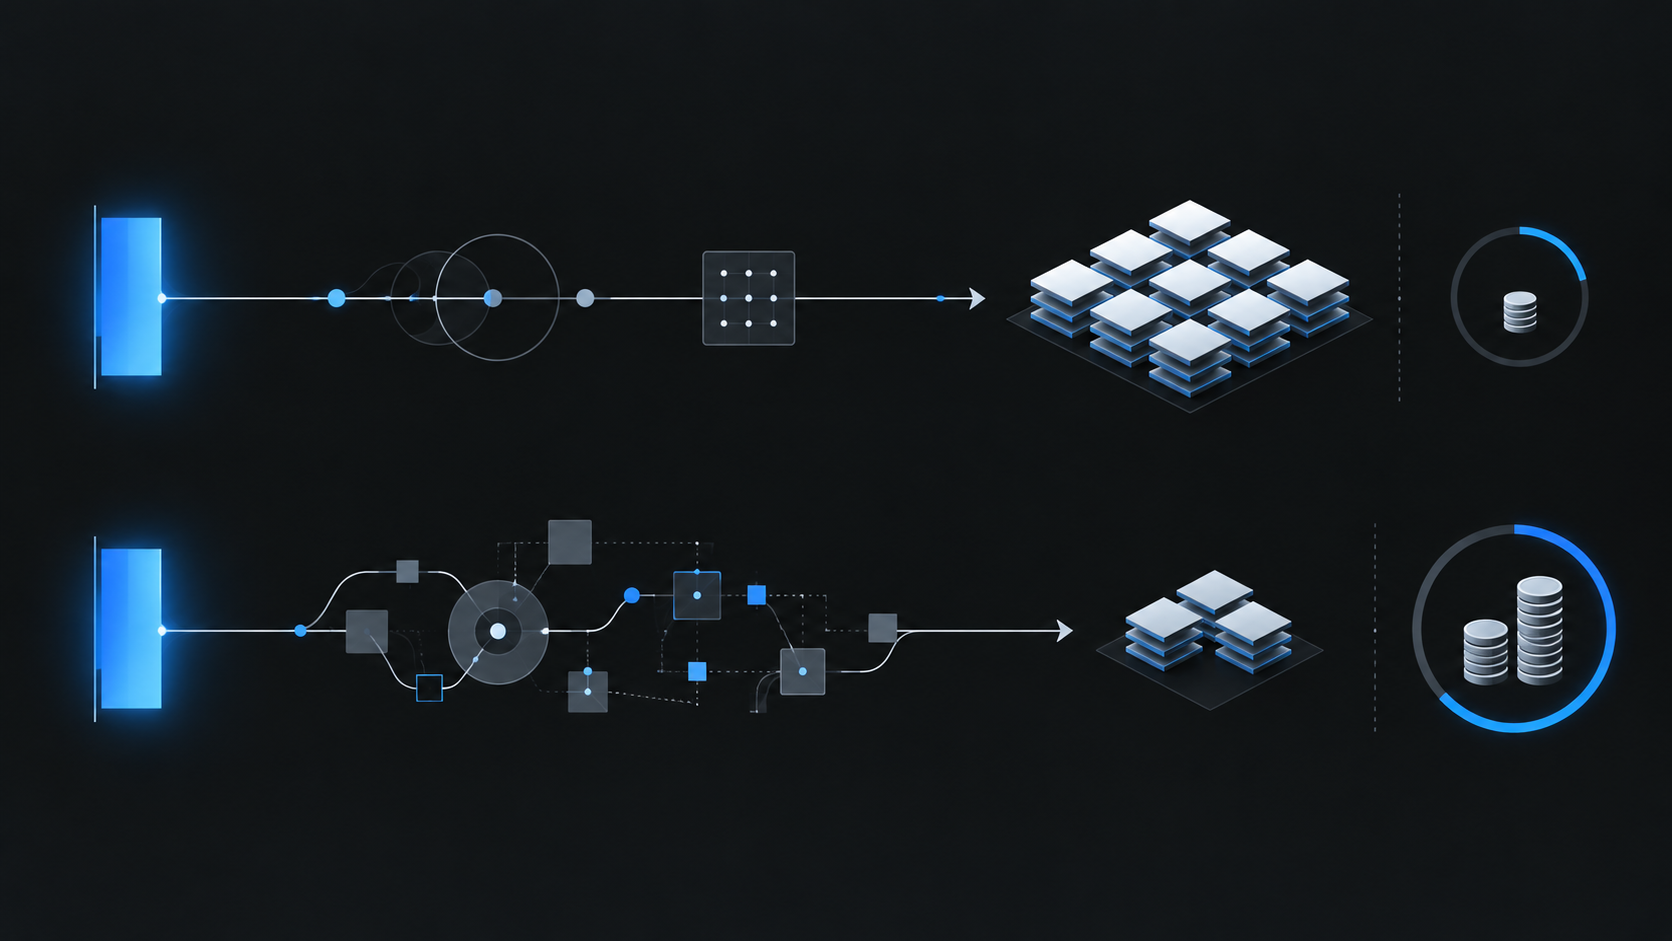
Dos láseres de fibra con la misma potencia en kW pueden ofrecer un rendimiento muy diferente en la producción real. Descubre qué es lo que realmente determina el coste por pieza aceptable.
Las comparaciones entre máquinas suelen partir de las cifras más evidentes: la potencia del láser, la velocidad máxima de corte y el precio de compra. Estas cifras son importantes, pero no describen el rendimiento de la máquina a lo largo de una jornada de producción real. Dos máquinas de corte por láser de fibra pueden tener la misma potencia nominal y parecer muy similares en una ficha técnica. Sin embargo, una vez que entran en producción, una de ellas puede completar un volumen de trabajo significativamente mayor durante un turno y producir cada pieza acabada a un coste menor.
La potencia del láser no indica la eficacia con la que el sistema completo convierte esa potencia en piezas acabadas que cumplan los requisitos.
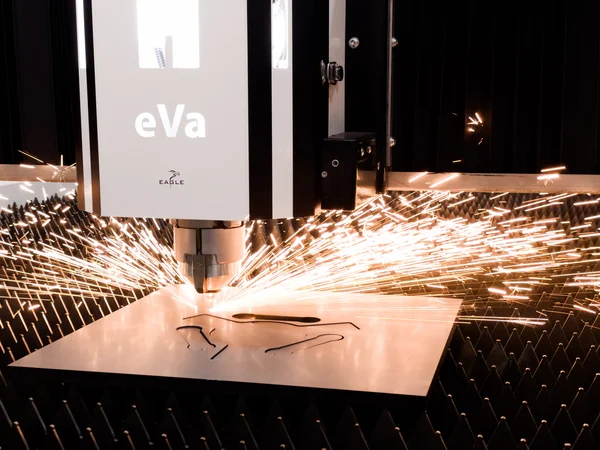
La velocidad máxima de corte presenta una limitación similar. Los patrones reales contienen contornos cortos, esquinas, orificios pequeños, cambios frecuentes de dirección, movimientos de posicionamiento y ciclos de perforación repetidos. Por lo tanto, la máquina dedica gran parte de su tiempo a acelerar, desacelerar y reposicionarse, en lugar de moverse de forma continua a su velocidad máxima indicada.
Una máquina con mayor aceleración y mejor control de movimiento puede alcanzar antes la velocidad de corte requerida y desplazarse por geometrías complejas de forma más eficiente. La diferencia puede ser solo una fracción de segundo, pero esas fracciones pueden acumularse hasta suponer una cantidad de tiempo significativa.
Este efecto está ampliamente reconocido en la fabricación con CNC. Investigación publicada en los Anales del CIRP muestra que las velocidades de avance reales a lo largo de trayectorias complejas se ven afectadas por la geometría de la pieza y por los límites de velocidad, aceleración y jerk de la máquina. Como resultado, la velocidad de avance programada por sí sola no es suficiente para predecir el tiempo de ciclo real.
La conclusión para el corte por láser es sencilla: comparar dos máquinas en función de su velocidad máxima de corte aporta menos información que comparar la rapidez con la que completan el mismo conjunto de piezas representativo.
La IA puede identificar estos cambios en tiempo real y ajustar tu planificación en consecuencia. Lo mismo pueden hacer tus trabajadores más experimentados. Lo que probablemente no puedan hacer es predecir cuándo y dónde se producirán los problemas. Una investigación sobre las aplicaciones de la IA en el conformado de chapa describe cómo se pueden utilizar los datos para identificar patrones antes de que las desviaciones en el proceso se hagan visibles, lo que permite que la fabricación avance hacia un control más proactivo.
El mantenimiento predictivo se basa en el mismo principio. Los datos de los sensores, como las vibraciones, la temperatura o los patrones de uso, pueden revelar cambios antes de que provoquen una parada inesperada, lo que permite planificar el mantenimiento en lugar de que este se vea obligado a realizarse a raíz de una avería.
Estamos hablando de un cambio de una producción reactiva a una producción predictiva y sin esfuerzo. Algo que, hasta ahora, habría sonado más a ciencia ficción o a una ilusión que a una realidad.
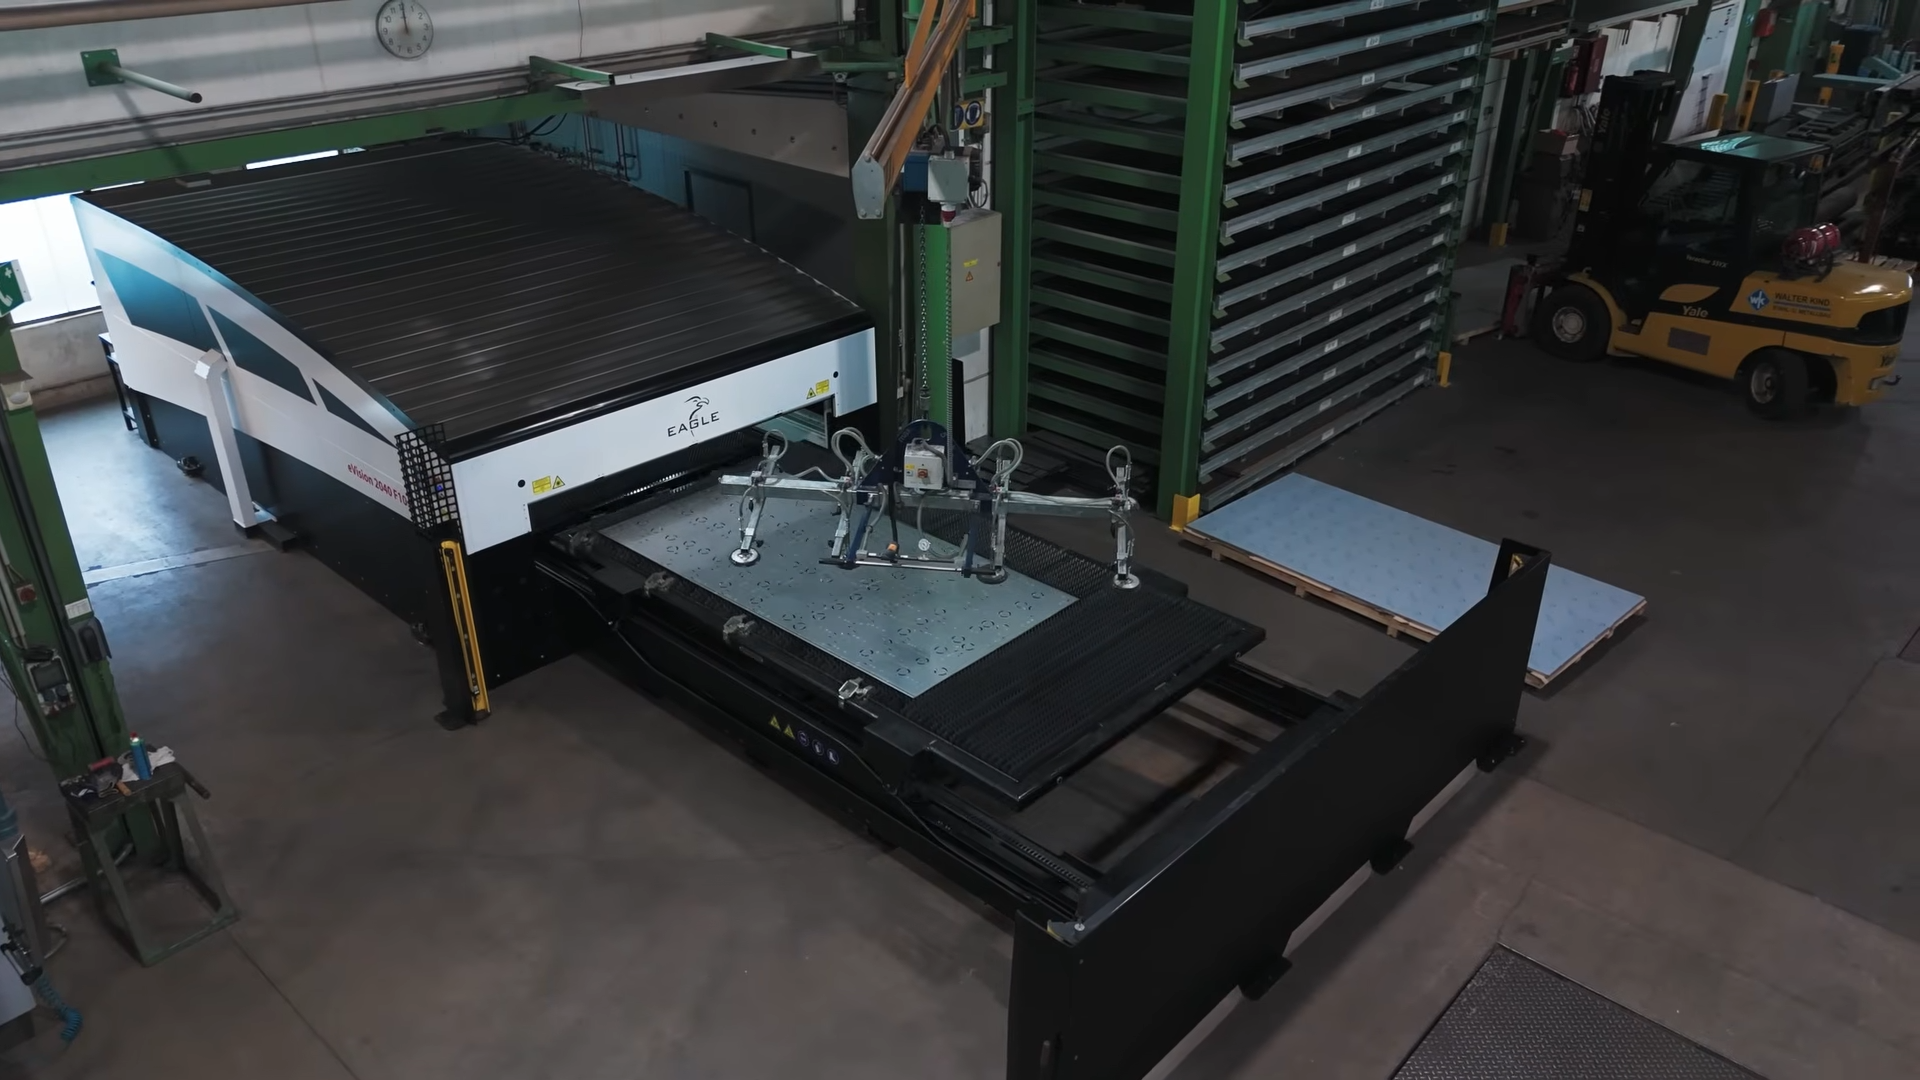
Una vez finalizado el corte, aún tiene que llegar la siguiente plancha. Hay que descargar las piezas. Es posible que haya que cambiar los palés. Hay que retirar los residuos. Puede que sea necesario inspeccionar o sustituir los consumibles. Es posible que los operarios tengan que corregir los ajustes o reiniciar un proceso.
A medida que aumenta la potencia del láser, la mayor velocidad de corte reduce el tiempo que se pasa dentro del nido, lo que significa que el tiempo dedicado a las tareas relacionadas con el proceso de corte pasa a representar una parte mayor del ciclo total. El proceso de corte puede acelerarse sin que la célula de producción gane proporcionalmente en productividad.
Por eso, la reducción de la productividad no puede desligarse del flujo de material, el tiempo de cambio de palés, la carga, la descarga, la automatización y la organización de la célula de producción. Es posible que el láser tenga mayor capacidad, pero es el proceso que lo rodea el que determina en qué medida se aprovecha realmente esa capacidad.
Las investigaciones sobre el corte industrial por láser respaldan esta visión más amplia de la utilización de la maquinaria. Un estudio realizado por investigadores de la Universidad de Loughborough y la Universidad de Mánchester dividió el funcionamiento del láser en la fase de procesamiento y varios estados de inactividad, entre los que se incluyen la configuración del trabajo, el cambio de material y la espera. El estudio reveló que la eficiencia energética y la productividad del sistema no solo dependen del proceso de corte en sí, sino también de la frecuencia con la que se producen estos otros estados y de su duración.
Las pequeñas interrupciones son importantes por la misma razón. Cambiar un cristal protector, comprobar una boquilla, limpiar un componente, recalibrar el proceso o solucionar una avería menor puede llevar solo unos minutos. Por lo tanto, el coste directo de un consumible es solo una parte de su impacto económico. La otra parte es el tiempo de producción perdido cuando ese consumible requiere atención.
Una máquina que se mantiene estable y productiva durante más tiempo puede realizar más trabajo en el mismo número de horas disponibles. Otra máquina puede tener una fuente láser igual de potente y una velocidad nominal similar, pero si requiere intervenciones más frecuentes, su rendimiento real será menor.
Los indicadores de rendimiento de la fabricación ya tienen en cuenta esta distinción. El NIST define la eficacia global de los equipos como la combinación de disponibilidad, rendimiento y calidad. En otras palabras, la eficacia de una máquina depende del tiempo programado durante el cual funciona realmente, de la rapidez con la que opera mientras está en marcha y de qué porcentaje de su producción cumple los requisitos de calidad.
Por lo tanto, la calidad tampoco puede separarse del rendimiento. La estabilidad del proceso influye en la calidad del perforado, la calidad de los bordes, la precisión dimensional y la cantidad de acabado necesario tras el corte. Un proceso inestable puede aumentar los desechos, los recortes, la resolución de problemas y la intervención del operario.
La cifra relevante no es simplemente el número de piezas cortadas, sino el número de piezas aceptables producidas.
Una pieza rechazada ha consumido, de todos modos, material, tiempo de corte, gas auxiliar, electricidad y mano de obra. Una pieza que requiere un rectificado o una corrección adicional también ha generado un coste adicional en las fases posteriores del proceso.
El mismo razonamiento se aplica a la energía.
El consumo de energía suele compararse por hora, pero la demanda horaria por sí sola no refleja la eficiencia de la producción. Si dos máquinas consumen cantidades similares de electricidad, pero una de ellas produce un número significativamente mayor de piezas aceptables, esa máquina tendrá un coste energético por pieza menor.
Esto puede seguir siendo cierto incluso cuando la máquina más rápida consume más energía por hora. Una mayor demanda instantánea no implica automáticamente un mayor coste de producción si se realiza una cantidad sustancialmente mayor de trabajo durante el mismo periodo.
Por lo tanto, la pregunta relevante no es solo cuánta energía consume la máquina mientras está en funcionamiento, sino cuánta energía se necesita para fabricar una pieza acabada que cumpla los requisitos.
Esto cobra mayor relevancia cuando el cálculo incluye también la refrigeración, la extracción, el aire comprimido, el gas auxiliar, el tiempo de inactividad y otros sistemas auxiliares. El estudio sobre el corte por láser industrial citado anteriormente llegó a una conclusión similar: el consumo específico de energía depende de la velocidad de procesamiento, así como de la energía consumida en los diferentes estados de funcionamiento del sistema.
Cuando se analizan estos factores en su conjunto, queda patente la limitación de una simple comparación en kW.
La potencia del láser influye en el potencial de la máquina. La dinámica de la máquina influye en la rapidez con la que puede completar una geometría real. La estabilidad del proceso y el diseño de los componentes afectan al tiempo que puede seguir produciendo sin intervención. La automatización y la manipulación de materiales determinan si el láser dedica su tiempo a cortar o a esperar. La calidad determina qué parte de la producción es realmente utilizable.
Todos estos factores acaban convergiendo en un mismo punto: el coste por pieza acabada aceptable.