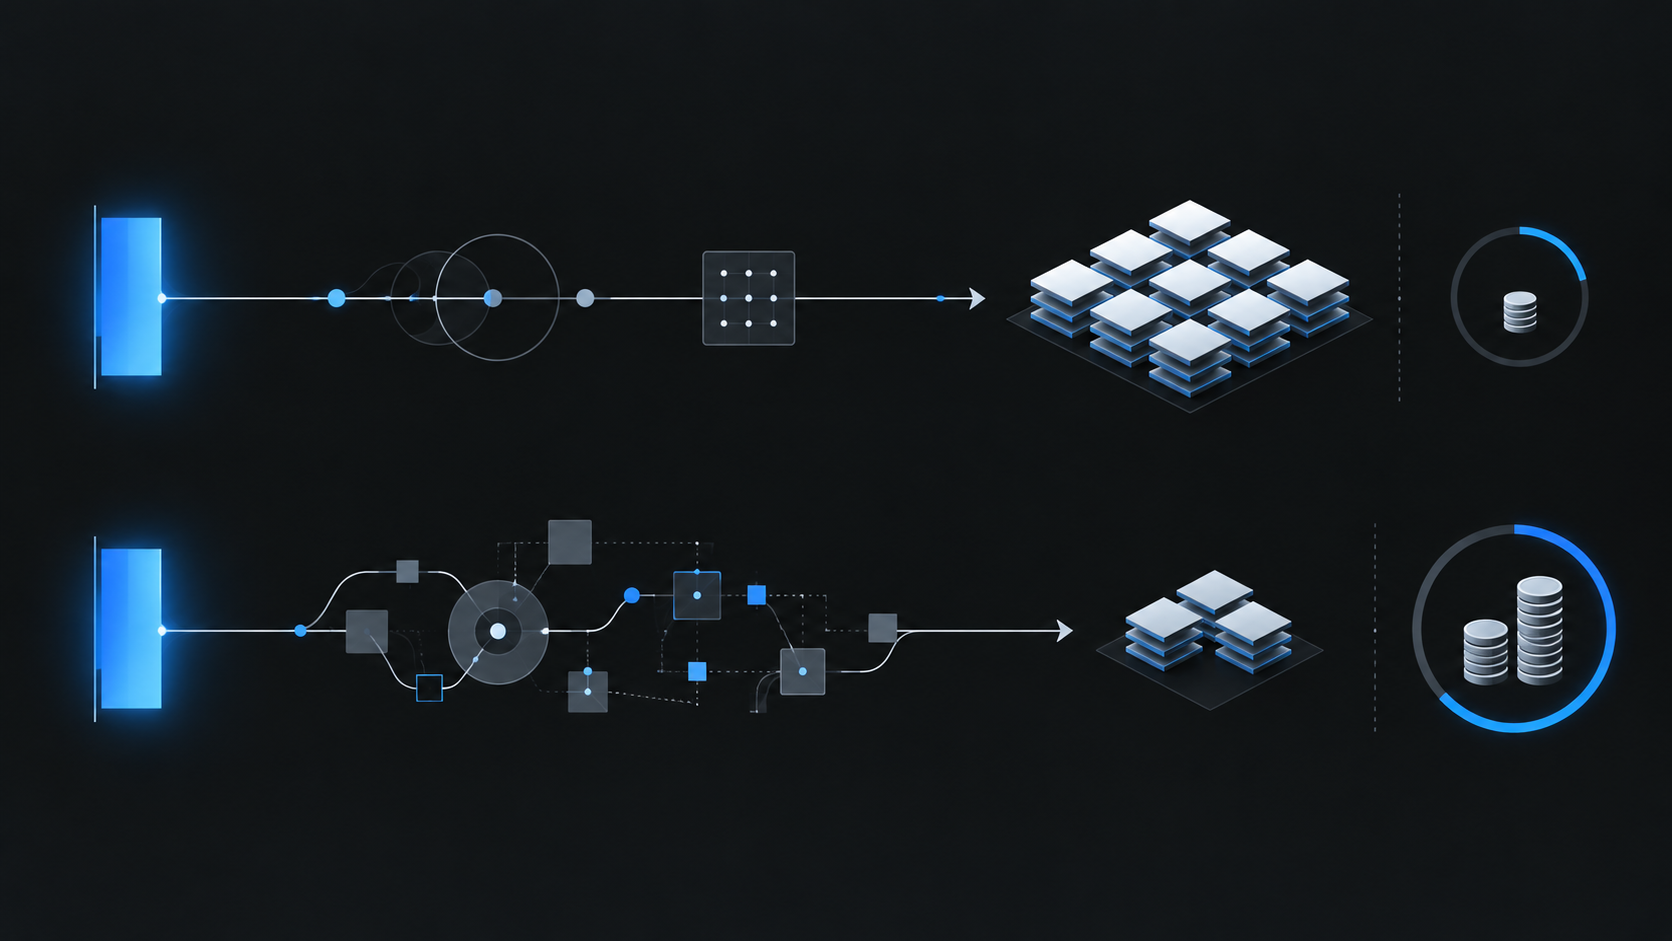
Zwei Faserlaser mit derselben Leistung in kW können in der Praxis sehr unterschiedliche Leistungen erbringen. Erfahren Sie, was tatsächlich die Kosten pro einwandfreiem Teil bestimmt.
Beim Vergleich von Maschinen wird oft mit den auffälligsten Kennzahlen begonnen: Laserleistung, maximale Schnittgeschwindigkeit und Anschaffungspreis. Diese Zahlen sind zwar wichtig, geben jedoch keinen Aufschluss darüber, wie sich die Maschine im Laufe eines realen Produktionstages bewährt. Zwei Faserlaserschneidmaschinen können die gleiche Nennleistung haben und auf dem Datenblatt sehr ähnlich erscheinen. Sobald sie jedoch in der Produktion eingesetzt werden, kann es sein, dass eine von beiden während einer Schicht deutlich mehr Arbeit bewältigt und jedes Fertigteil zu geringeren Kosten produziert.
Die Laserleistung sagt nichts darüber aus, wie effektiv das gesamte System diese Leistung in akzeptable Fertigteile umwandelt.
Die maximale Schnittgeschwindigkeit unterliegt einer ähnlichen Einschränkung. Reale Schnittaufträge enthalten kurze Konturen, Ecken, kleine Löcher, häufige Richtungswechsel, Positionierungsbewegungen und wiederholte Durchstichzyklen. Die Maschine verbringt daher einen Großteil ihrer Zeit mit Beschleunigen, Abbremsen und Neupositionieren, anstatt kontinuierlich mit ihrer angegebenen Höchstgeschwindigkeit zu fahren.
Eine Maschine mit höherer Beschleunigung und besserer Bewegungssteuerung kann die erforderliche Schnittgeschwindigkeit schneller erreichen und komplexe Geometrien effizienter bearbeiten. Der Unterschied mag zwar nur einen Bruchteil einer Sekunde betragen, doch diese Bruchteile können sich zu einer beträchtlichen Zeitspanne summieren.
Dieser Effekt ist in der CNC-Fertigung allgemein anerkannt. Eine in den CIRP Annals veröffentlichte Forschungsergebnisse zeigen, dass die tatsächlichen Vorschubgeschwindigkeiten bei komplexen Werkzeugwegen von der Werkstückgeometrie sowie von den Grenzwerten für Geschwindigkeit, Beschleunigung und Ruck der Maschine beeinflusst werden. Daher reicht die vorgegebene Vorschubgeschwindigkeit allein nicht aus, um die tatsächliche Zykluszeit vorherzusagen.
Die Schlussfolgerung für das Laserschneiden ist einfach: Ein Vergleich zweier Maschinen anhand der maximalen Schnittgeschwindigkeit sagt weniger aus als ein Vergleich, wie schnell sie dasselbe repräsentative Verschachtelungsmuster bearbeiten.
KI kann diese Veränderungen in Echtzeit erkennen und Ihren Zeitplan entsprechend anpassen. Das können auch Ihre erfahrensten Mitarbeiter. Was sie jedoch wahrscheinlich nicht können, ist vorherzusagen, wann und wo Probleme auftreten werden. Eine Studie zu KI-Anwendungen in der Blechumformung beschreibt, wie Daten genutzt werden können, um Muster zu erkennen, bevor Prozessabweichungen sichtbar werden, und so die Fertigung in Richtung einer proaktiveren Steuerung zu lenken.
Die vorausschauende Instandhaltung folgt demselben Prinzip. Sensordaten wie Vibrationen, Temperatur oder Nutzungsmuster können Veränderungen aufzeigen, bevor diese zu einem unerwarteten Ausfall führen, sodass die Wartung geplant werden kann, anstatt erst durch einen Ausfall ausgelöst zu werden.
Wir sprechen hier von einem Wandel von einer reaktiven hin zu einer mühelosen, vorausschauenden Produktion. Etwas, das bisher eher nach Science-Fiction oder Wunschdenken als nach Realität geklungen hätte.
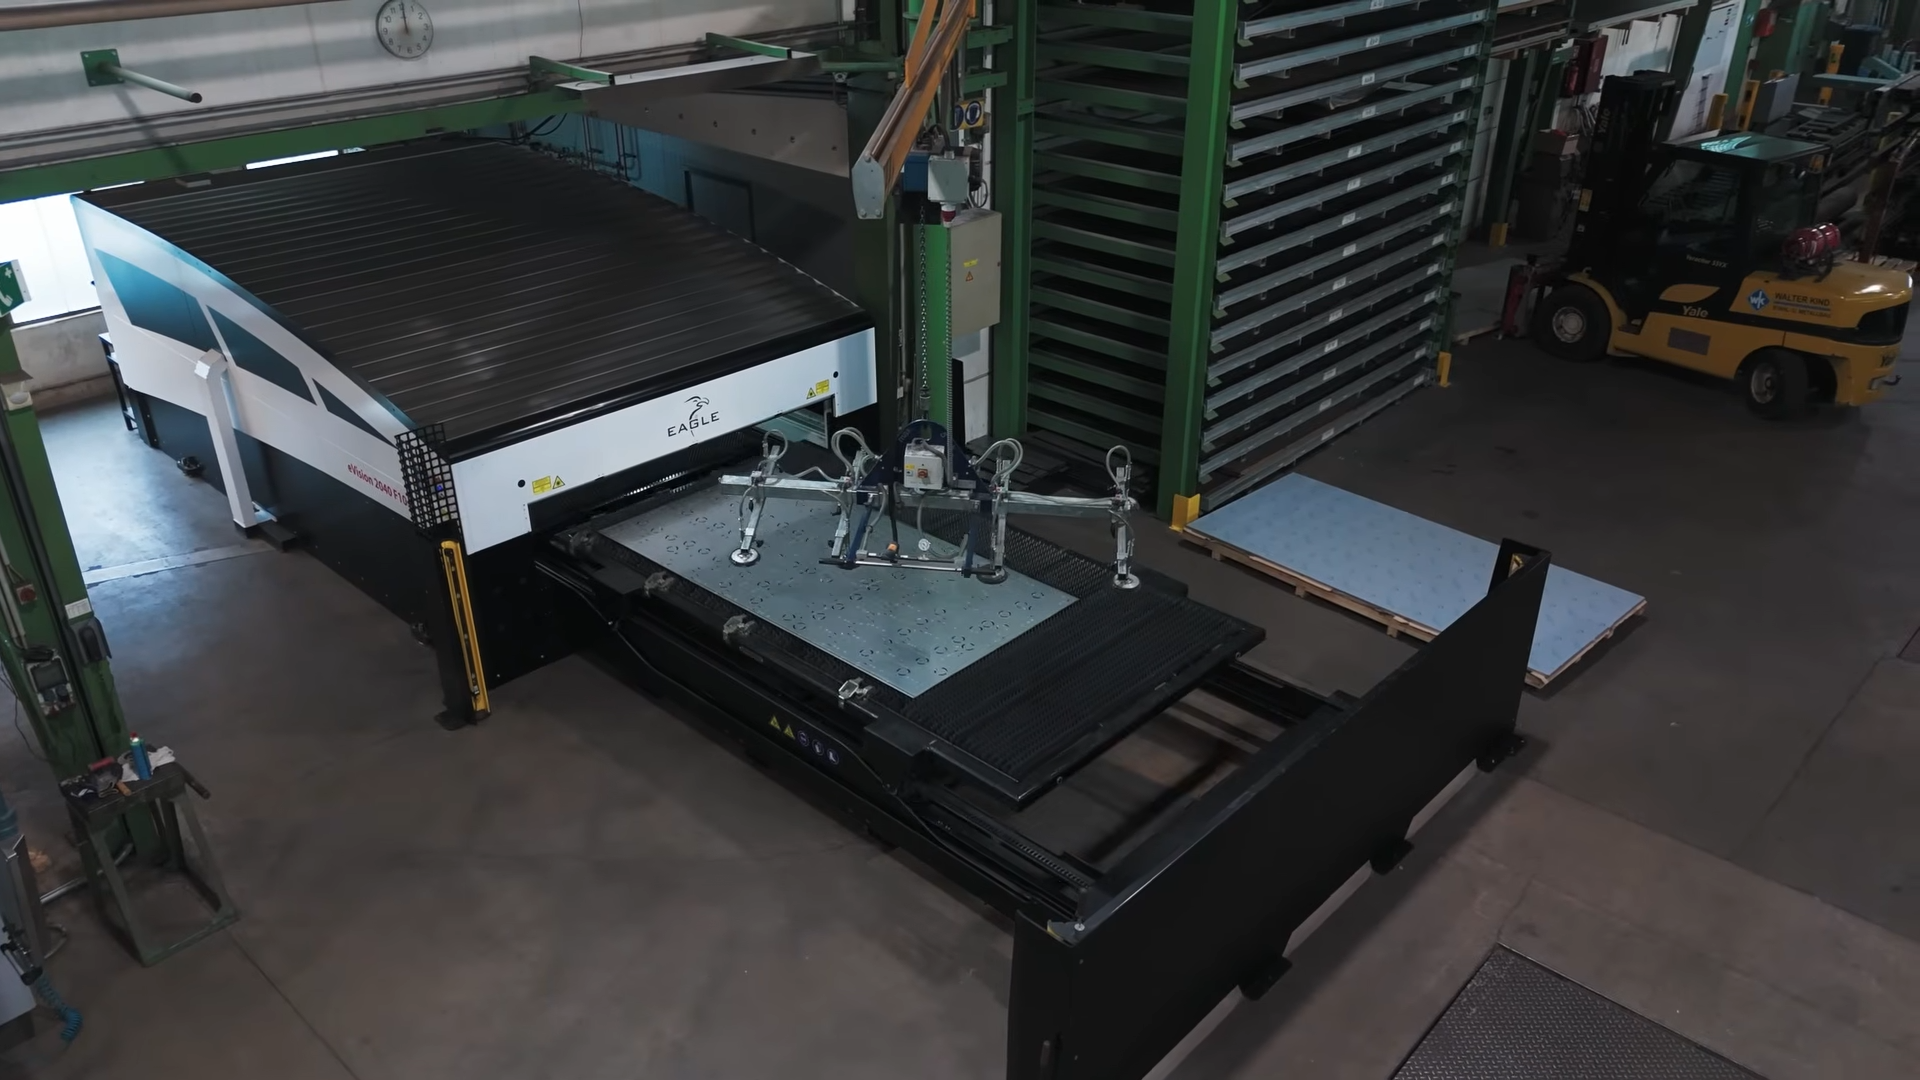
Nachdem der Schnitt abgeschlossen ist, muss erst noch die nächste Platte angeliefert werden. Teile müssen entladen werden. Möglicherweise müssen Paletten ausgetauscht werden. Ausschuss muss entfernt werden. Verbrauchsmaterialien müssen möglicherweise überprüft oder ausgetauscht werden. Die Bediener müssen unter Umständen Einstellungen korrigieren oder einen Prozess neu starten.
Mit steigender Laserleistung verkürzt sich durch das schnellere Schneiden die Verweildauer im Schneidfeld, was bedeutet, dass der Zeitaufwand für den Schneidvorgang einen größeren Anteil am Gesamtzyklus einnimmt. Der Schneidvorgang kann schneller werden, ohne dass die Produktionszelle dadurch proportional produktiver wird.
Aus diesem Grund lässt sich die Steigerung der Produktivität nicht losgelöst von Materialfluss, Palettenwechselzeit, Be- und Entladen, Automatisierung und der Organisation der Produktionszelle betrachten. Der Laser mag zwar zu mehr fähig sein, doch der umgebende Prozess bestimmt, inwieweit diese Leistungsfähigkeit tatsächlich genutzt wird.
Untersuchungen zum industriellen Laserschneiden stützen diese umfassendere Sichtweise auf die Maschinenauslastung. Eine Studie von Forschern der Loughborough University und der University of Manchester unterteilte den Laserbetrieb in den Bearbeitungsvorgang und verschiedene Leerlaufzustände, darunter Auftragskonfiguration, Materialwechsel und Wartezeiten. Dabei zeigte sich, dass die Energieeffizienz und Produktivität des Systems nicht nur vom Schneidvorgang selbst abhängen, sondern auch davon, wie oft diese anderen Zustände auftreten und wie lange sie andauern.
Aus demselben Grund spielen auch kleine Unterbrechungen eine Rolle. Das Austauschen eines Schutzglases, das Überprüfen einer Düse, das Reinigen eines Bauteils, das Neukalibrieren des Prozesses oder das Beheben einer kleineren Störung kann nur wenige Minuten dauern. Die direkten Kosten eines Verbrauchsmaterials machen daher nur einen Teil seiner wirtschaftlichen Auswirkungen aus. Der andere Teil besteht in der verlorenen Produktionszeit, wenn dieses Verbrauchsmaterial gewartet werden muss.
Eine Maschine, die länger stabil und produktiv bleibt, kann bei gleicher Anzahl verfügbarer Betriebsstunden mehr Arbeit erledigen. Eine andere Maschine verfügt vielleicht über eine ebenso leistungsstarke Laserquelle und eine ähnliche Nenngeschwindigkeit, doch wenn sie häufigere Eingriffe erfordert, ist ihre tatsächliche Leistung geringer.
In den Leistungskennzahlen der Fertigung wird diese Unterscheidung bereits berücksichtigt. Das NIST definiert die Gesamtanlageneffektivität als die Kombination aus Verfügbarkeit, Leistung und Qualität. Mit anderen Worten: Die Effektivität einer Maschine hängt davon ab, wie viel der geplanten Zeit sie tatsächlich in Betrieb ist, wie schnell sie während des Betriebs arbeitet und wie viel ihrer Produktion die Qualitätsanforderungen erfüllt.
Qualität lässt sich daher auch nicht vom Produktionsergebnis trennen. Die Prozessstabilität beeinflusst die Stanzqualität, die Kantenqualität, die Maßgenauigkeit und den Aufwand für die Nachbearbeitung nach dem Stanzen. Ein instabiler Prozess kann zu mehr Ausschuss, Nachstanzungen, Fehlerbehebung und einem höheren Aufwand für das Bedienpersonal führen.
Entscheidend ist nicht einfach nur die Anzahl der geschnittenen Teile, sondern die Anzahl der produzierten einwandfreien Teile.
Ein aussortiertes Teil hat dennoch Material, Bearbeitungszeit, Hilfsgas, Strom und Arbeitsaufwand verbraucht. Ein Teil, das zusätzlich geschliffen oder korrigiert werden muss, verursacht zudem zusätzliche Folgekosten.
Das Gleiche gilt für den Energiesektor.
Der Energieverbrauch wird oft pro Stunde verglichen, doch der stündliche Verbrauch allein sagt nichts über die Produktionseffizienz aus. Wenn zwei Maschinen ähnlich viel Strom verbrauchen, eine davon jedoch deutlich mehr einwandfreie Teile produziert, fallen bei dieser Maschine die Energiekosten pro Teil geringer aus.
Dies kann auch dann zutreffen, wenn die schnellere Maschine pro Stunde mehr Strom verbraucht. Ein höherer momentaner Energiebedarf bedeutet nicht automatisch höhere Produktionskosten, wenn in derselben Zeitspanne wesentlich mehr Arbeit erledigt wird.
Die relevante Frage lautet daher nicht nur, wie viel Energie die Maschine im Betrieb verbraucht, sondern auch, wie viel Energie benötigt wird, um ein akzeptables Fertigteil herzustellen.
Dies gewinnt an Bedeutung, wenn bei der Berechnung auch Kühlung, Absaugung, Druckluft, Hilfsgas, Leerlaufzeiten und andere Hilfssysteme berücksichtigt werden. Die oben zitierte Studie zum industriellen Laserschneiden kam zu einem ähnlichen Ergebnis: Der spezifische Energieverbrauch hängt sowohl von der Bearbeitungsgeschwindigkeit als auch vom Energieverbrauch in den verschiedenen Betriebszuständen des Systems ab.
Betrachtet man diese Faktoren in ihrer Gesamtheit, wird deutlich, wie unzureichend ein einfacher kW-Vergleich ist.
Die Laserleistung bestimmt, wozu die Maschine potenziell in der Lage ist. Die Maschinendynamik beeinflusst, wie schnell sie reale Geometrien bearbeiten kann. Die Prozessstabilität und die Bauteilkonstruktion wirken sich darauf aus, wie lange sie ohne Eingriffe produzieren kann. Automatisierung und Materialhandhabung entscheiden darüber, ob der Laser seine Zeit mit Schneiden oder mit Warten verbringt. Die Qualität bestimmt, wie viel der Output tatsächlich verwertbar ist.
All diese Faktoren laufen letztendlich auf einen Punkt hinaus: die Kosten pro akzeptablem Fertigteil.