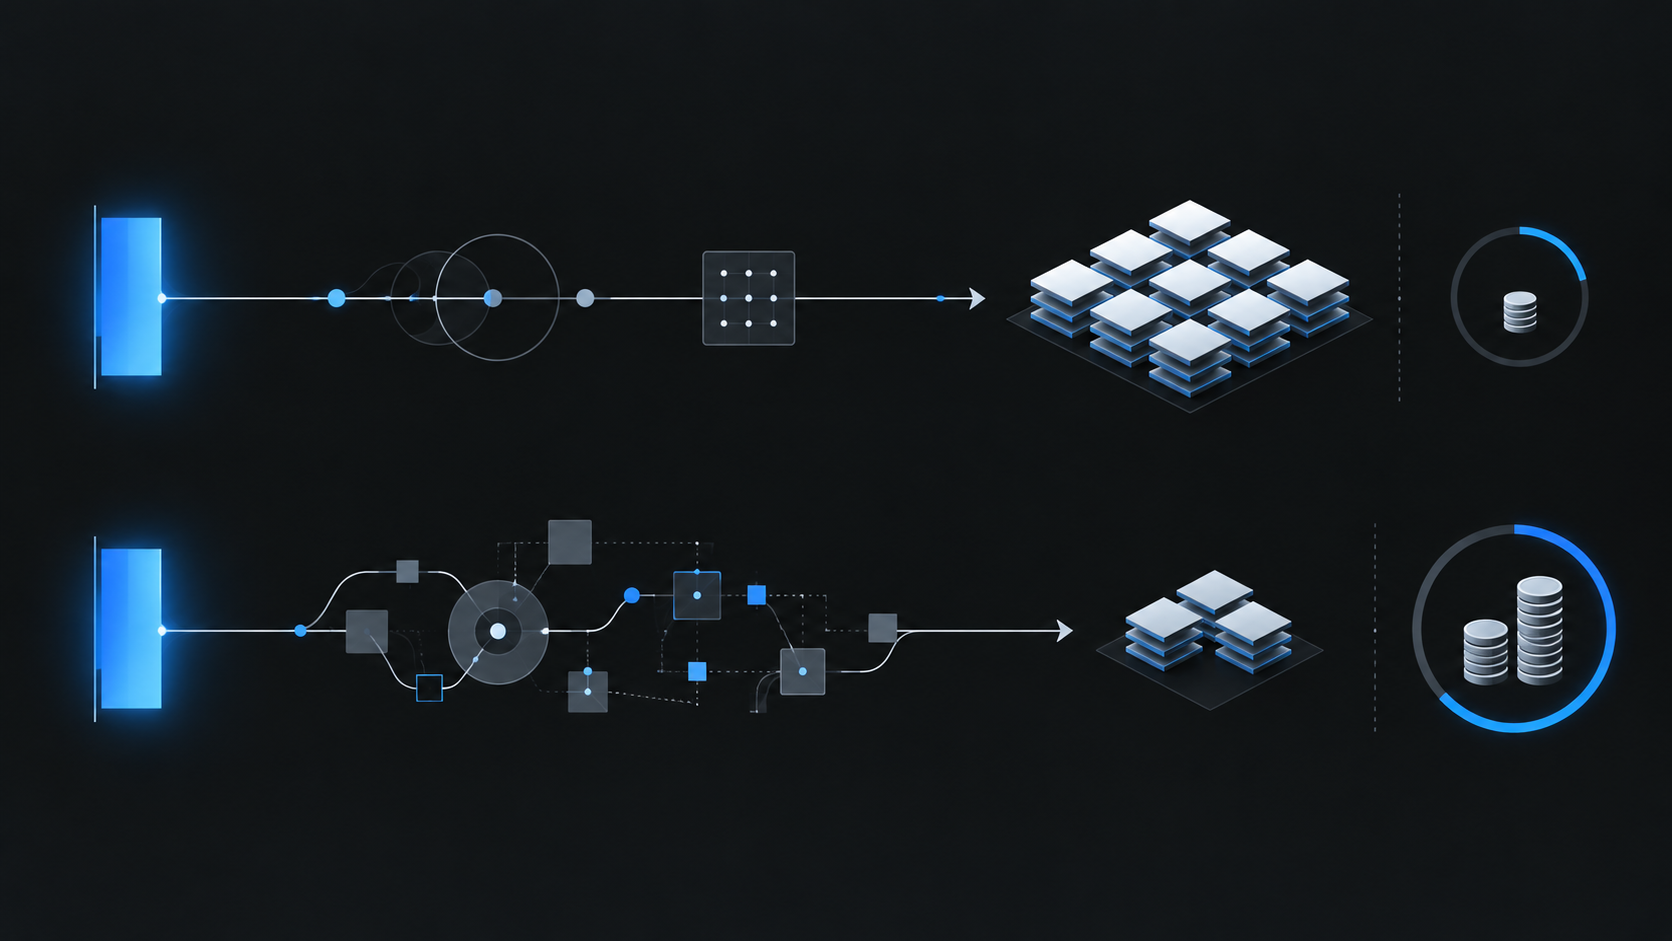
Due laser a fibra con la stessa potenza in kW possono avere prestazioni molto diverse nella produzione reale. Scopri cosa determina effettivamente il costo per pezzo conforme.
I confronti tra macchine partono spesso dai dati più evidenti: potenza del laser, velocità massima di taglio e prezzo di acquisto. Questi numeri sono importanti, ma non descrivono le prestazioni della macchina nel corso di una giornata di produzione reale. Due macchine da taglio a laser a fibra possono avere la stessa potenza nominale e apparire molto simili sulla scheda tecnica. Tuttavia, una volta entrate in produzione, una delle due potrebbe portare a termine un volume di lavoro significativamente maggiore durante un turno e produrre ogni pezzo finito a un costo inferiore.
La potenza del laser non indica con quanta efficacia l'intero sistema converta tale potenza in pezzi finiti conformi.
Anche la velocità massima di taglio presenta una limitazione simile. I nesti reali contengono contorni corti, angoli, fori di piccole dimensioni, frequenti cambi di direzione, movimenti di posizionamento e cicli di perforazione ripetuti. La macchina trascorre quindi gran parte del tempo ad accelerare, decelerare e riposizionarsi, anziché muoversi continuamente alla velocità massima dichiarata.
Una macchina con un'accelerazione maggiore e un controllo del movimento più preciso è in grado di raggiungere più rapidamente la velocità di taglio richiesta e di muoversi in modo più efficiente all'interno di geometrie complesse. La differenza può essere solo una frazione di secondo, ma tali frazioni possono sommarsi fino a costituire un lasso di tempo significativo.
Questo effetto è ben consolidato nella lavorazione CNC. Una ricerca pubblicata su Annali del CIRP dimostra che le velocità di avanzamento effettive lungo percorsi utensile complessi sono influenzate dalla geometria del pezzo e dai limiti di velocità, accelerazione e jerk della macchina. Di conseguenza, la velocità di avanzamento comandata da sola non è sufficiente per prevedere il tempo di ciclo effettivo.
L'implicazione per il taglio laser è semplice: confrontare due macchine in base alla velocità massima di taglio fornisce meno informazioni rispetto al confronto della velocità con cui completano lo stesso nest rappresentativo.
L'intelligenza artificiale è in grado di individuare questi cambiamenti in tempo reale e di adeguare di conseguenza il programma di lavoro. Lo stesso vale per i lavoratori più esperti. Ciò che probabilmente non sono in grado di fare è prevedere quando e dove si verificheranno i problemi. Una ricerca sulle applicazioni dell’IA nella lavorazione della lamiera illustra come i dati possano essere utilizzati per individuare schemi ricorrenti prima che le deviazioni di processo diventino visibili, orientando la produzione verso un controllo più proattivo.
La manutenzione predittiva segue lo stesso principio. I dati dei sensori, quali vibrazioni, temperatura o modelli di utilizzo, possono rivelare eventuali cambiamenti prima che questi provochino un fermo imprevisto, consentendo di pianificare la manutenzione anziché doverla effettuare a causa di un guasto.
Stiamo parlando del passaggio da una produzione reattiva a una produzione predittiva che non richiede alcuno sforzo. Qualcosa che, fino ad ora, sarebbe sembrato più fantascienza o un pio desiderio che realtà.
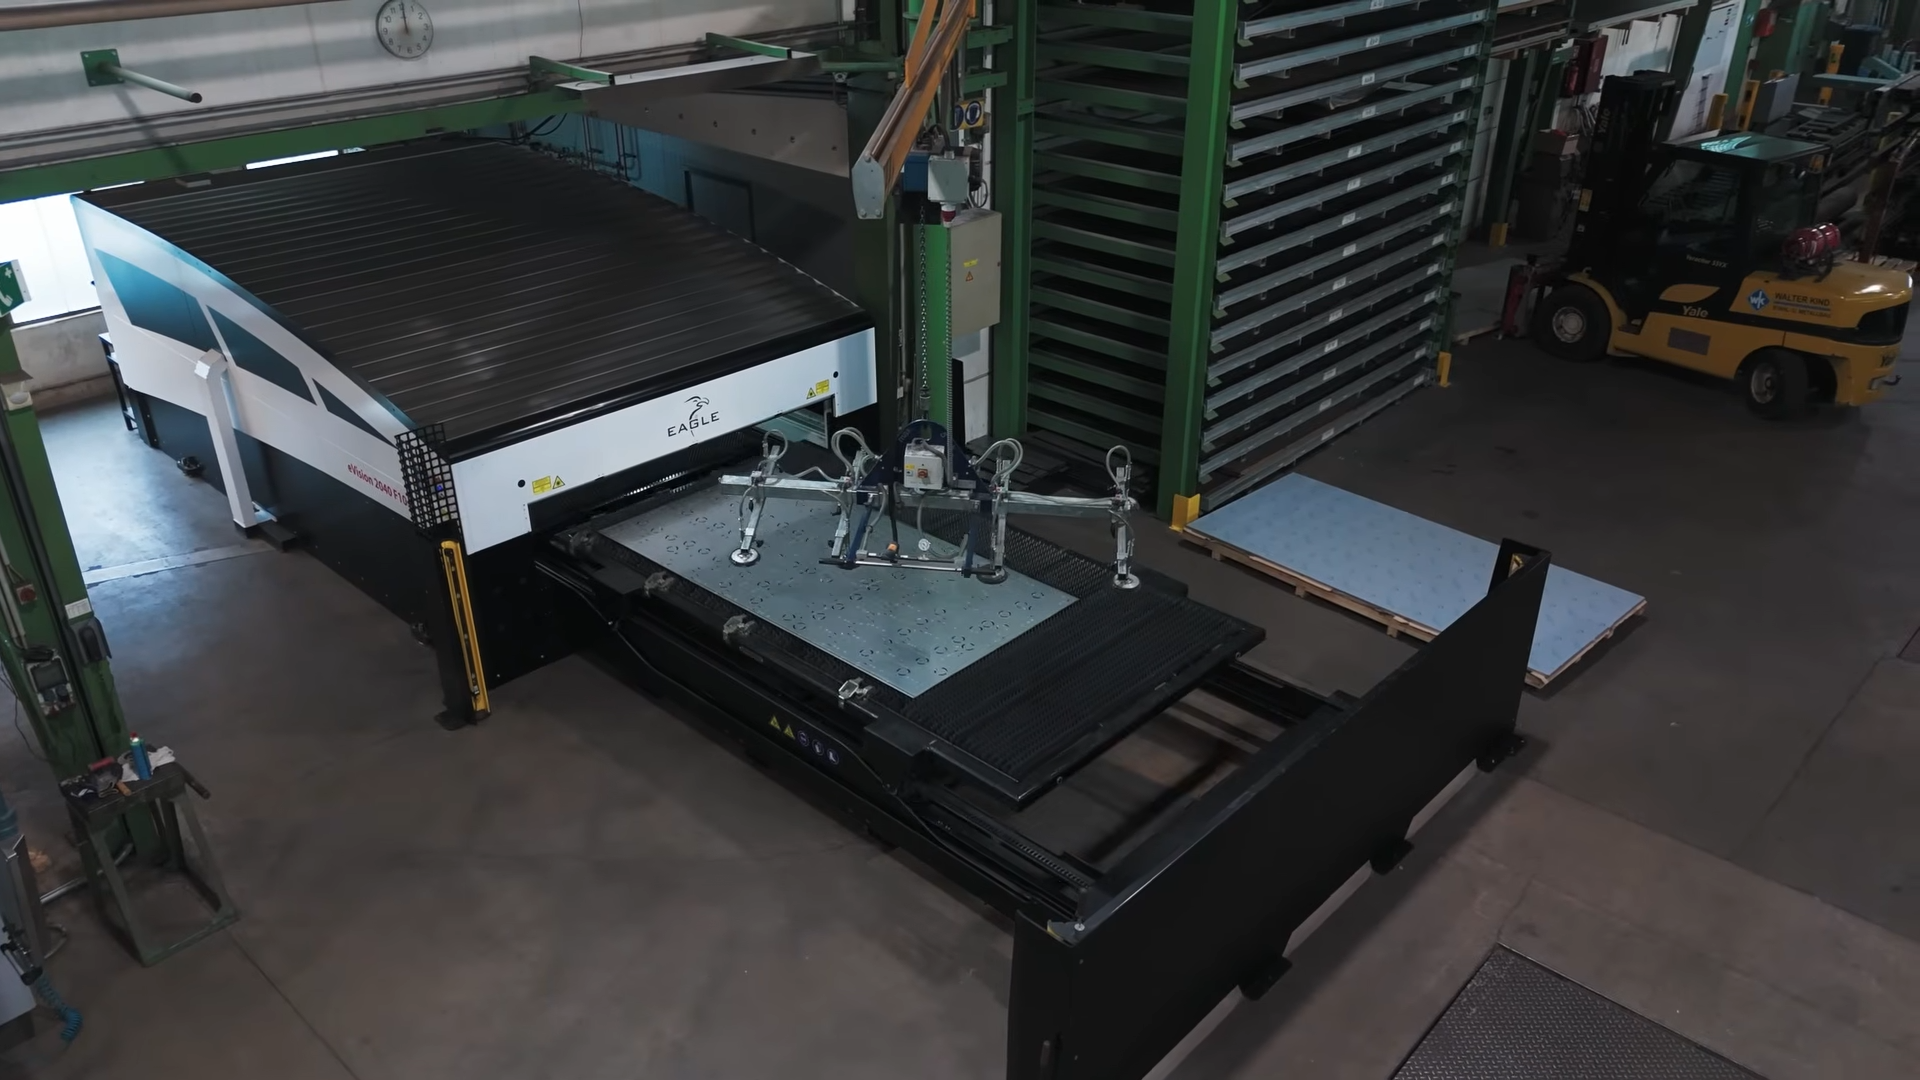
Una volta terminato il taglio, bisogna ancora attendere l'arrivo del foglio successivo. I pezzi devono essere scaricati. Potrebbe essere necessario sostituire i pallet. Gli scarti devono essere rimossi. I materiali di consumo potrebbero dover essere controllati o sostituiti. Gli operatori potrebbero dover correggere le impostazioni o riavviare un processo.
Con l'aumentare della potenza del laser, la maggiore velocità di taglio riduce il tempo trascorso all'interno del nido, il che significa che il tempo dedicato alle operazioni correlate al processo di taglio incide in misura maggiore sul ciclo complessivo. Il processo di taglio può diventare più veloce senza che la cella di produzione diventi proporzionalmente più produttiva.
Ecco perché la riduzione dei tempi di lavorazione non può essere considerata separatamente dal flusso dei materiali, dai tempi di cambio pallet, dalle operazioni di carico e scarico, dall’automazione e dall’organizzazione della cella di produzione. Il laser può essere in grado di fare di più, ma è il processo che lo circonda a determinare in che misura tale capacità venga effettivamente sfruttata.
La ricerca sul taglio laser industriale conferma questa visione più ampia dell’utilizzo delle macchine. Uno studio condotto da ricercatori dell’Università di Loughborough e dell’Università di Manchester ha suddiviso il funzionamento del laser in fasi di lavorazione e diversi stati di inattività, tra cui la configurazione del lavoro, il cambio di materiale e l’attesa. Lo studio ha rilevato che l’efficienza energetica e la produttività del sistema dipendono non solo dal taglio in sé, ma anche dalla frequenza con cui si verificano questi altri stati e dalla loro durata.
Anche le piccole interruzioni sono importanti per lo stesso motivo. Sostituire un vetro protettivo, controllare un ugello, pulire un componente, ricalibrare il processo o risolvere un guasto minore può richiedere solo pochi minuti. Il costo diretto di un materiale di consumo rappresenta quindi solo una parte del suo impatto economico. L’altra parte è costituita dal tempo di produzione perso quando quel materiale di consumo richiede un intervento.
Una macchina che rimane stabile e produttiva più a lungo è in grado di svolgere più lavoro utilizzando lo stesso numero di ore disponibili. Un’altra macchina potrebbe avere una sorgente laser altrettanto potente e una velocità nominale simile, ma se richiede interventi più frequenti, la sua resa effettiva sarà inferiore.
Gli indicatori di prestazione produttiva tengono già conto di questa distinzione. Il NIST definisce l’efficacia complessiva delle attrezzature come la combinazione di disponibilità, prestazioni e qualità. In altre parole, l’efficacia di una macchina dipende da quanto tempo, rispetto a quello programmato, essa funzioni effettivamente, dalla rapidità con cui opera durante il funzionamento e dalla percentuale della sua produzione che soddisfa i requisiti di qualità.
La qualità, quindi, non può essere separata nemmeno dalla produzione. La stabilità del processo influisce sulla qualità della foratura, sulla qualità dei bordi, sulla precisione dimensionale e sulla quantità di finitura necessaria dopo il taglio. Un processo instabile può aumentare gli scarti, le ritagliature, gli interventi di risoluzione dei problemi e il coinvolgimento dell'operatore.
Il dato rilevante non è semplicemente il numero di pezzi tagliati, bensì il numero di pezzi conformi prodotti.
Un pezzo scartato ha comunque comportato un consumo di materiale, tempo di lavorazione, gas ausiliario, energia elettrica e manodopera. Anche un pezzo che richiede un’ulteriore rettifica o correzione ha generato costi aggiuntivi a valle.
Lo stesso ragionamento vale per l'energia.
Il consumo energetico viene spesso confrontato su base oraria, ma la domanda oraria da sola non è indicativa dell'efficienza produttiva. Se due macchine consumano quantità simili di energia elettrica, ma una produce un numero significativamente maggiore di pezzi conformi, quella macchina avrà un costo energetico per pezzo inferiore.
Lo stesso può valere anche quando la macchina più veloce consuma più energia all'ora. Una maggiore domanda istantanea non comporta automaticamente un aumento dei costi di produzione se, nello stesso periodo, viene svolto un volume di lavoro sostanzialmente maggiore.
La domanda rilevante non è quindi solo quanta energia consumi la macchina durante il funzionamento, ma quanta energia sia necessaria per produrre un pezzo finito di qualità accettabile.
Ciò assume maggiore rilevanza quando il calcolo include anche il raffreddamento, l’estrazione, l’aria compressa, il gas ausiliario, i tempi di inattività e altri sistemi di supporto. Lo studio sul taglio laser industriale citato in precedenza è giunto a una conclusione simile: il consumo energetico specifico dipende dalla velocità di lavorazione e dall’energia consumata nei diversi stati operativi del sistema.
Se si considerano questi fattori nel loro insieme, risulta evidente la limitatezza di un semplice confronto in termini di kW.
La potenza del laser influisce sulle potenzialità della macchina. La dinamica della macchina influisce sulla velocità con cui è in grado di realizzare geometrie reali. La stabilità del processo e la progettazione dei componenti influiscono sulla durata della produzione senza interventi. L’automazione e la movimentazione dei materiali determinano se il laser impiega il proprio tempo a tagliare o ad attendere. La qualità determina la percentuale di produzione effettivamente utilizzabile.
Tutti questi fattori alla fine convergono su un unico aspetto: il costo per pezzo finito conforme.