Une machine de découpe au laser peut traiter une tôle d'acier en une fraction du temps qu'il fallait il y a quelques années. Retirer les pièces finies de la table de travail est une autre histoire.
Les technologies de découpe ont considérablement évolué, avec une puissance laser accrue, un positionnement plus rapide et des améliorations au niveau des procédés de découpe. Cependant, ces progrès exercent une pression accrue sur les opérations en amont et en aval de la machine. Lorsque les temps de découpe diminuent, le déchargement et le tri peuvent prendre une part importante dans le cycle de production.
De nombreux ateliers continuent d'effectuer ce travail manuellement, et ce pour une bonne raison. Le tri manuel offre une grande souplesse, ne nécessite aucun investissement supplémentaire dans l'automatisation et peut s'avérer tout à fait adapté à certains types de production. La situation change toutefois lorsqu'une machine termine la découpe plus rapidement qu'un opérateur ne peut vider la table et la préparer pour la feuille suivante.
A Étude de cas de l'université de Padoue. Le projet portait sur l'intégration de la découpe laser à la séparation et à l'empilage automatiques des pièces, en remplacement d'opérations auparavant effectuées manuellement.
Le défi sous-jacent est bien connu de tous ceux qui dirigent un atelier de tôlerie très actif. Une découpe plus rapide n'améliore le rendement global que si le reste du processus de production peut suivre le rythme.
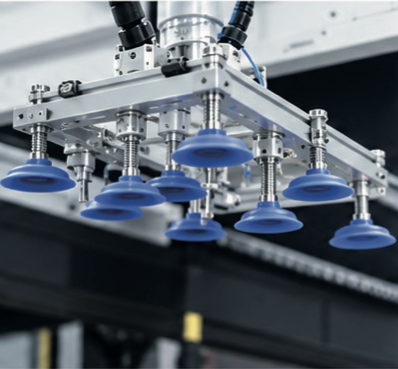
Le tri des pièces découpées est plus complexe que le simple fait de les saisir et de les déplacer ailleurs. Une tôle peut contenir des dizaines de pièces de formes, de dimensions et de poids différents. Certaines sont faciles à saisir, tandis que d’autres offrent une surface d’adhérence insuffisante pour une ventouse. Les pièces fines peuvent être difficiles à manipuler sans perturber les pièces adjacentes.
Le matériau a également son importance. Les préhenseurs magnétiques conviennent à de nombreux composants en acier, mais ne peuvent pas être utilisés de la même manière avec l'aluminium. Les outils à vide constituent une autre option, bien que leur efficacité dépende de la géométrie et de la surface de la pièce.
Se pose également la question de l'ordre de retrait. Les composants doivent être prélevés sans entraver l'accès aux pièces restantes, et le système de manutention doit se déplacer efficacement entre les positions de prélèvement et de dépose. Un ordre inadapté peut ajouter des mouvements superflus à un cycle qui est peut-être déjà limité par le débit de la machine de découpe.
Ces difficultés ont suscité l'intérêt des chercheurs au-delà du domaine de la production traditionnelle de tôles. Une étude réalisée en 2025 sur le tri de pièces métalliques irrégulières dans la construction navale s’est penchée sur l’optimisation des itinéraires de collecte et des séquences de tri. Des recherches sur le tri par vision industrielle a également exploré la manière dont les systèmes automatisés peuvent identifier des pièces métalliques présentant des géométries complexes.
Les applications diffèrent, mais les exigences techniques se recoupent. Un système de manutention doit identifier le composant, choisir une méthode de préhension adaptée et déterminer comment le retirer et le positionner sans gêner les autres pièces.
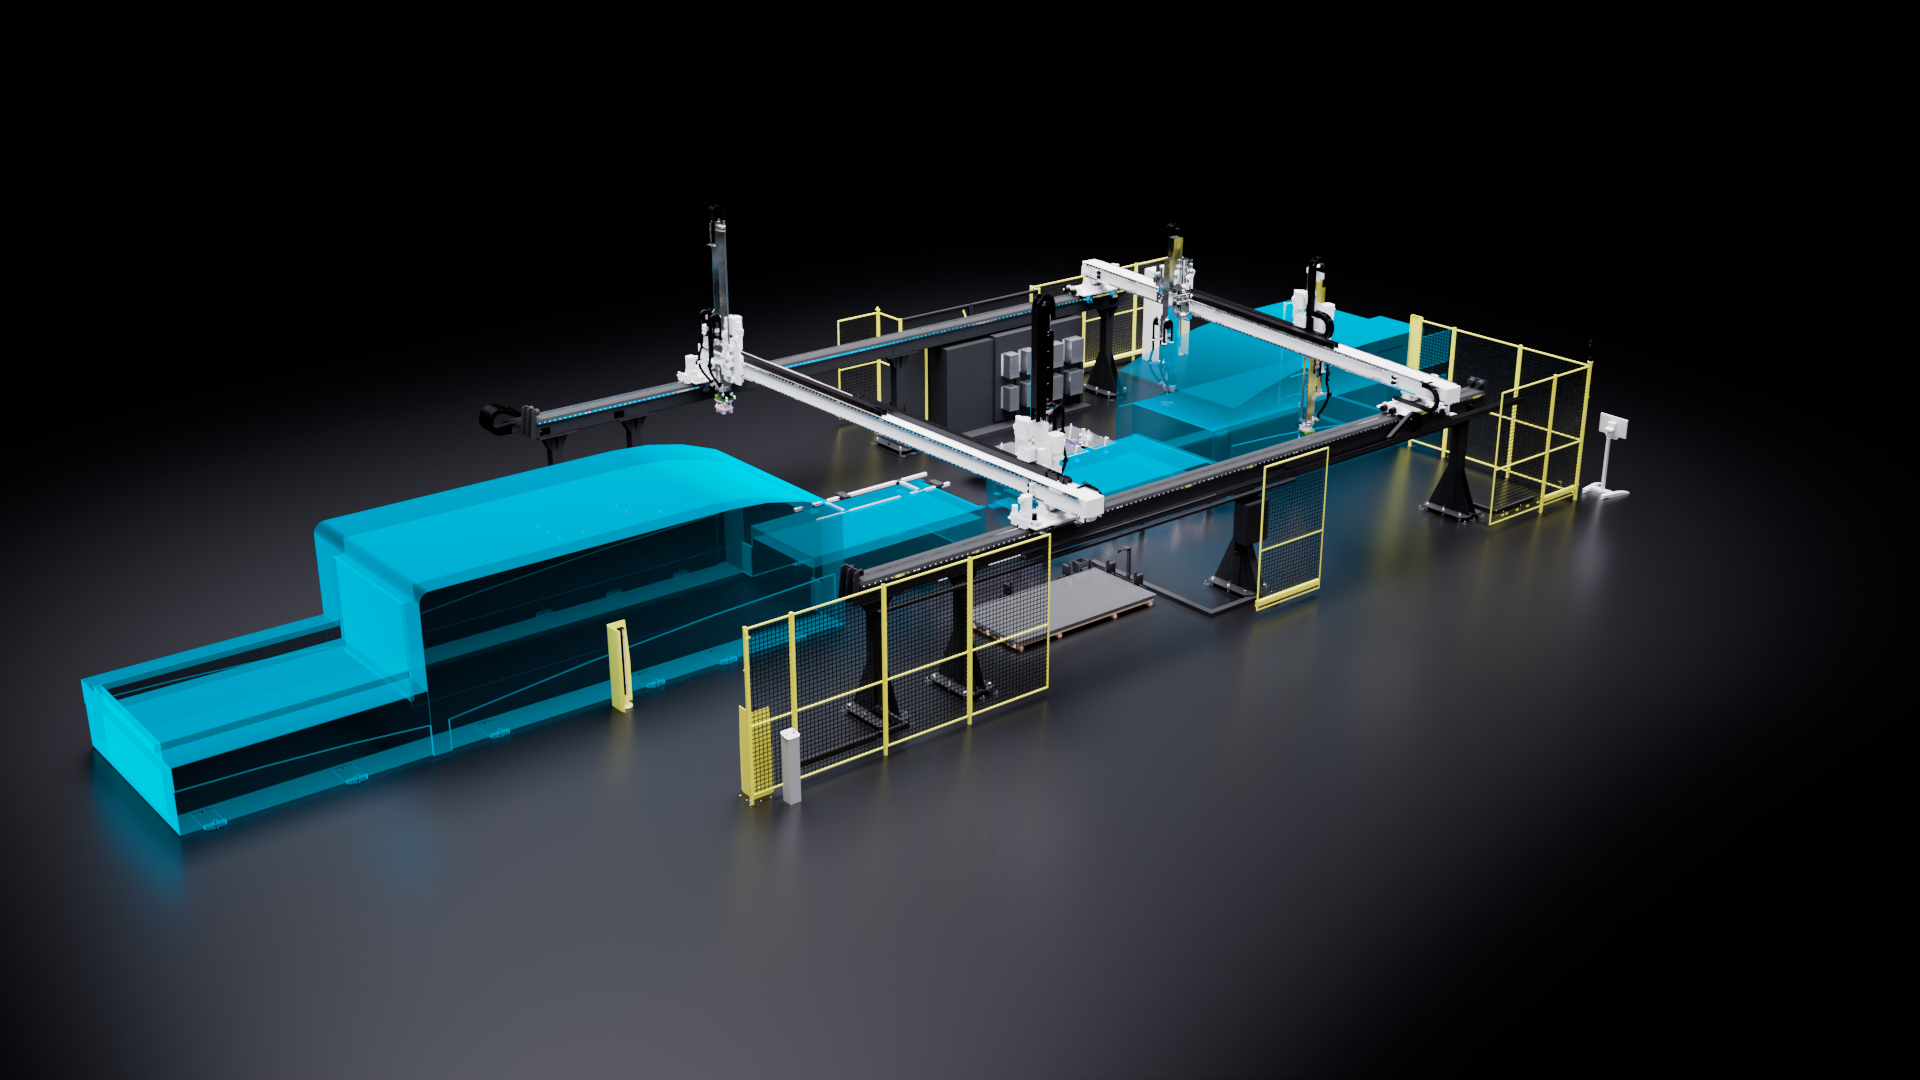
Une façon de relever ces défis consiste à doter le système de manutention d'une plus grande liberté de mouvement et de la capacité à fonctionner avec différents types d'outils de préhension.
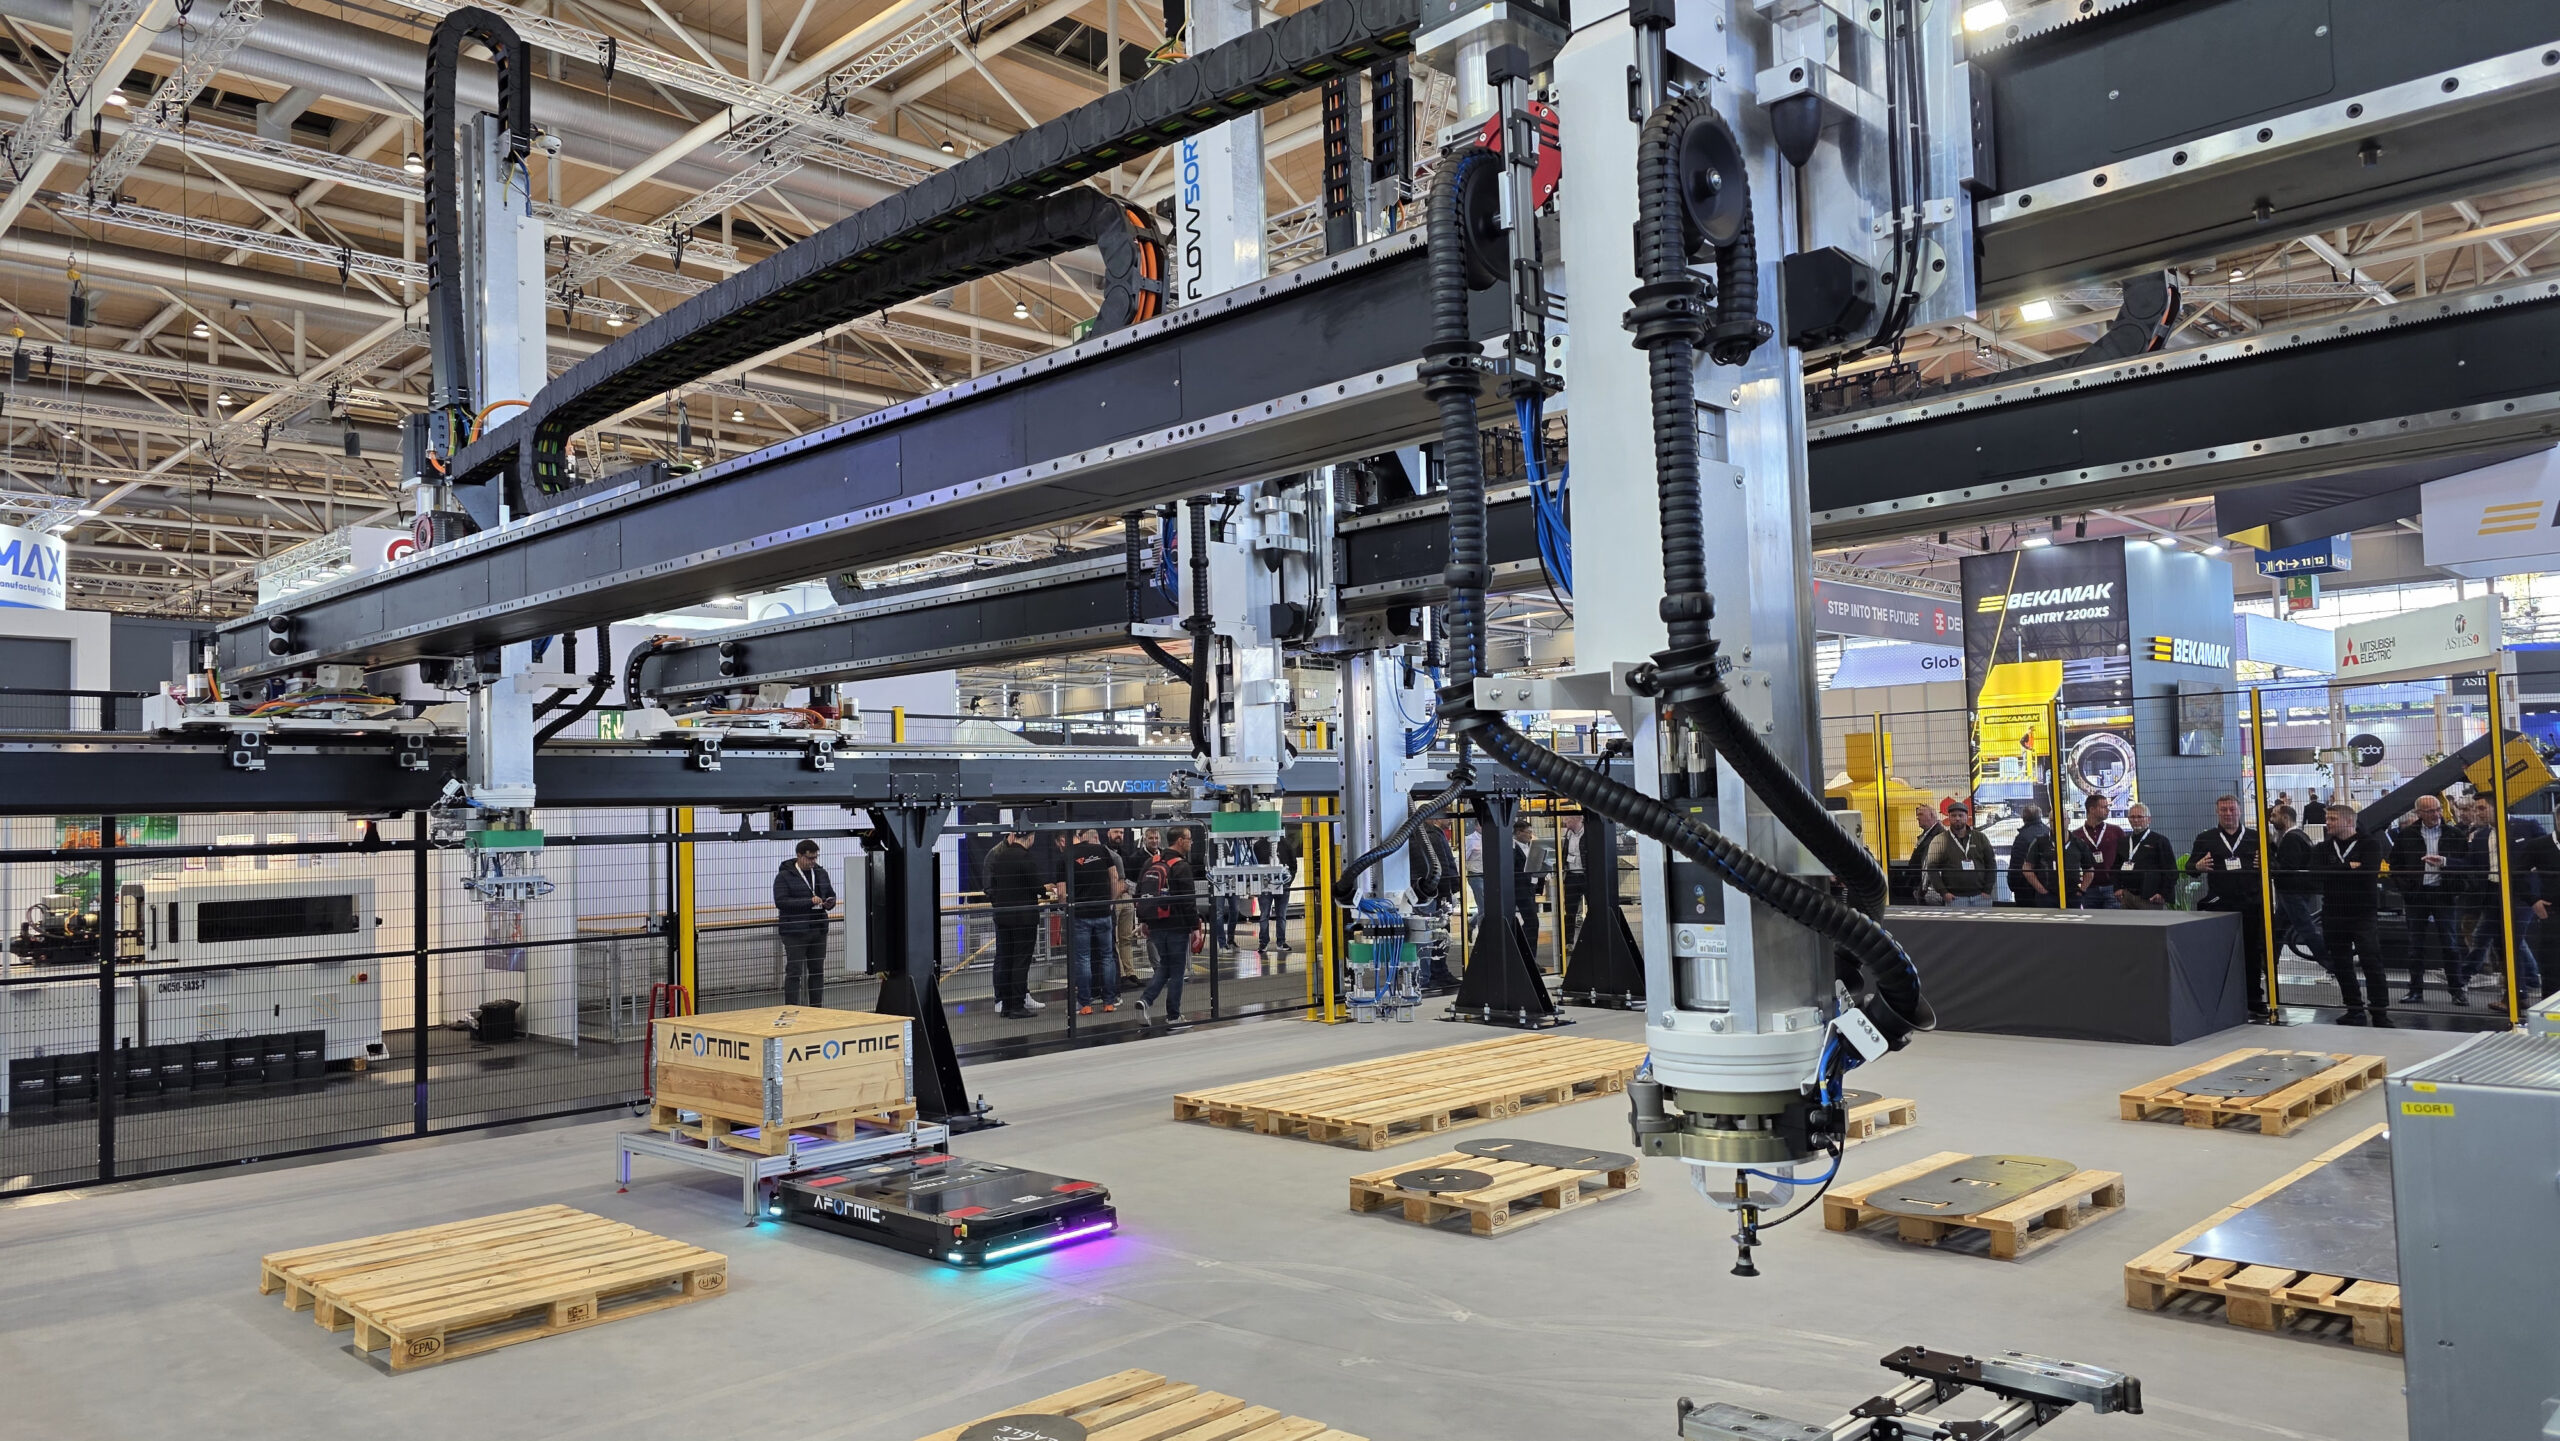
Eagle Lasers a présenté FlowSORT lors du salon EuroBLECH 2026, en gardant cette approche à l'esprit.
Le système utilise des traverses mobiles, chacune équipée de deux bras commandés indépendamment. Les traverses peuvent modifier leur angle afin de s'adapter à la disposition des pièces sur la table de découpe. Cela permet à un bras de prélever une pièce tandis que l'autre pose une pièce précédemment prélevée, ce qui évite que chaque mouvement doive s'effectuer de manière séquentielle.
Les outils magnétiques et à vide répondent à différents besoins de manutention, tandis que la configuration modulaire permet d'agencer le système autour de plusieurs machines de découpe laser. FlowSORT peut également charger des tôles brutes et retirer le squelette restant après la découpe.
Ces capacités sont importantes car le tri des pièces ne constitue qu’une étape d’un processus de production plus vaste. Les matières premières doivent être acheminées vers la table de découpe, les composants finis doivent être récupérés et transférés, et le squelette restant doit être retiré avant que la tôle suivante puisse être traitée. Plus ces tâches sont coordonnées efficacement, moins il y a de risque qu’une opération en retarde d’autres.
Le nombre de bras de manutention, à lui seul, ne nous renseigne toutefois guère sur la productivité réelle. Les performances dépendent des composants traités, de la configuration de l'installation, de la distance parcourue par chaque bras et de la coordination des différents mouvements. Un système qui fonctionne bien avec un certain mix de production peut donner des résultats différents avec un autre.
L'automatisation s'accompagne également de ses propres exigences. Les équipements nécessitent de l'espace au sol, une programmation, une maintenance ainsi qu'un système adapté pour le stockage ou le transfert des pièces finies. Ces facteurs doivent être pris en compte dans le calcul de l'investissement, au même titre que la réduction potentielle des opérations manuelles.
Pour un atelier produisant des composants relativement simples avec des cycles de découpe longs, le tri manuel peut rester l'option la plus économique. Un fabricant exploitant plusieurs lasers rapides et traitant un flux continu de commandes variées est confronté à un ensemble de contraintes différentes. Dans ce contexte, la capacité de manutention peut mériter une attention plus particulière que celle qui lui était accordée lorsque les temps de découpe étaient plus longs.
Le point de départ consiste à examiner le processus de production tel qu'il se déroule actuellement : combien de temps les machines attendent que les tables soient dégagées, combien de temps les opérateurs consacrent au tri, et où se produisent les retards entre la découpe et l'opération suivante. Ces chiffres constituent une base plus pertinente pour évaluer l'automatisation que les seules spécifications d'un système de manutention.
La découpe au laser continuera à gagner en rapidité. Pour les fabricants qui investissent dans cette évolution, les prochains gains pourraient dépendre autant de ce qui se passe après la découpe que du processus de découpe lui-même.