
Il y a une différence entre réaliser une bonne découpe et mettre en œuvre un bon processus de découpe. Et cette différence n’est pas des plus subtiles, même si cela ne ressort pas forcément de la manière dont les machines laser sont généralement présentées.
Une nouvelle machine découpe une pièce complexe, l'opérateur la récupère, quelqu'un examine l'arête, et tout le monde est satisfait. Soit. Mais cette pièce ne nous apprend pas grand-chose sur ce qui se passe après plusieurs heures de production, lorsque la tête de découpe a fonctionné sans interruption, que le matériau varie d'un lot à l'autre et que l'opérateur a bien d'autres soucis que d'admirer une arête nette.
C'est là qu'intervient la stabilité du processus. Et celle-ci mérite au moins autant d'attention que la vitesse de coupe.
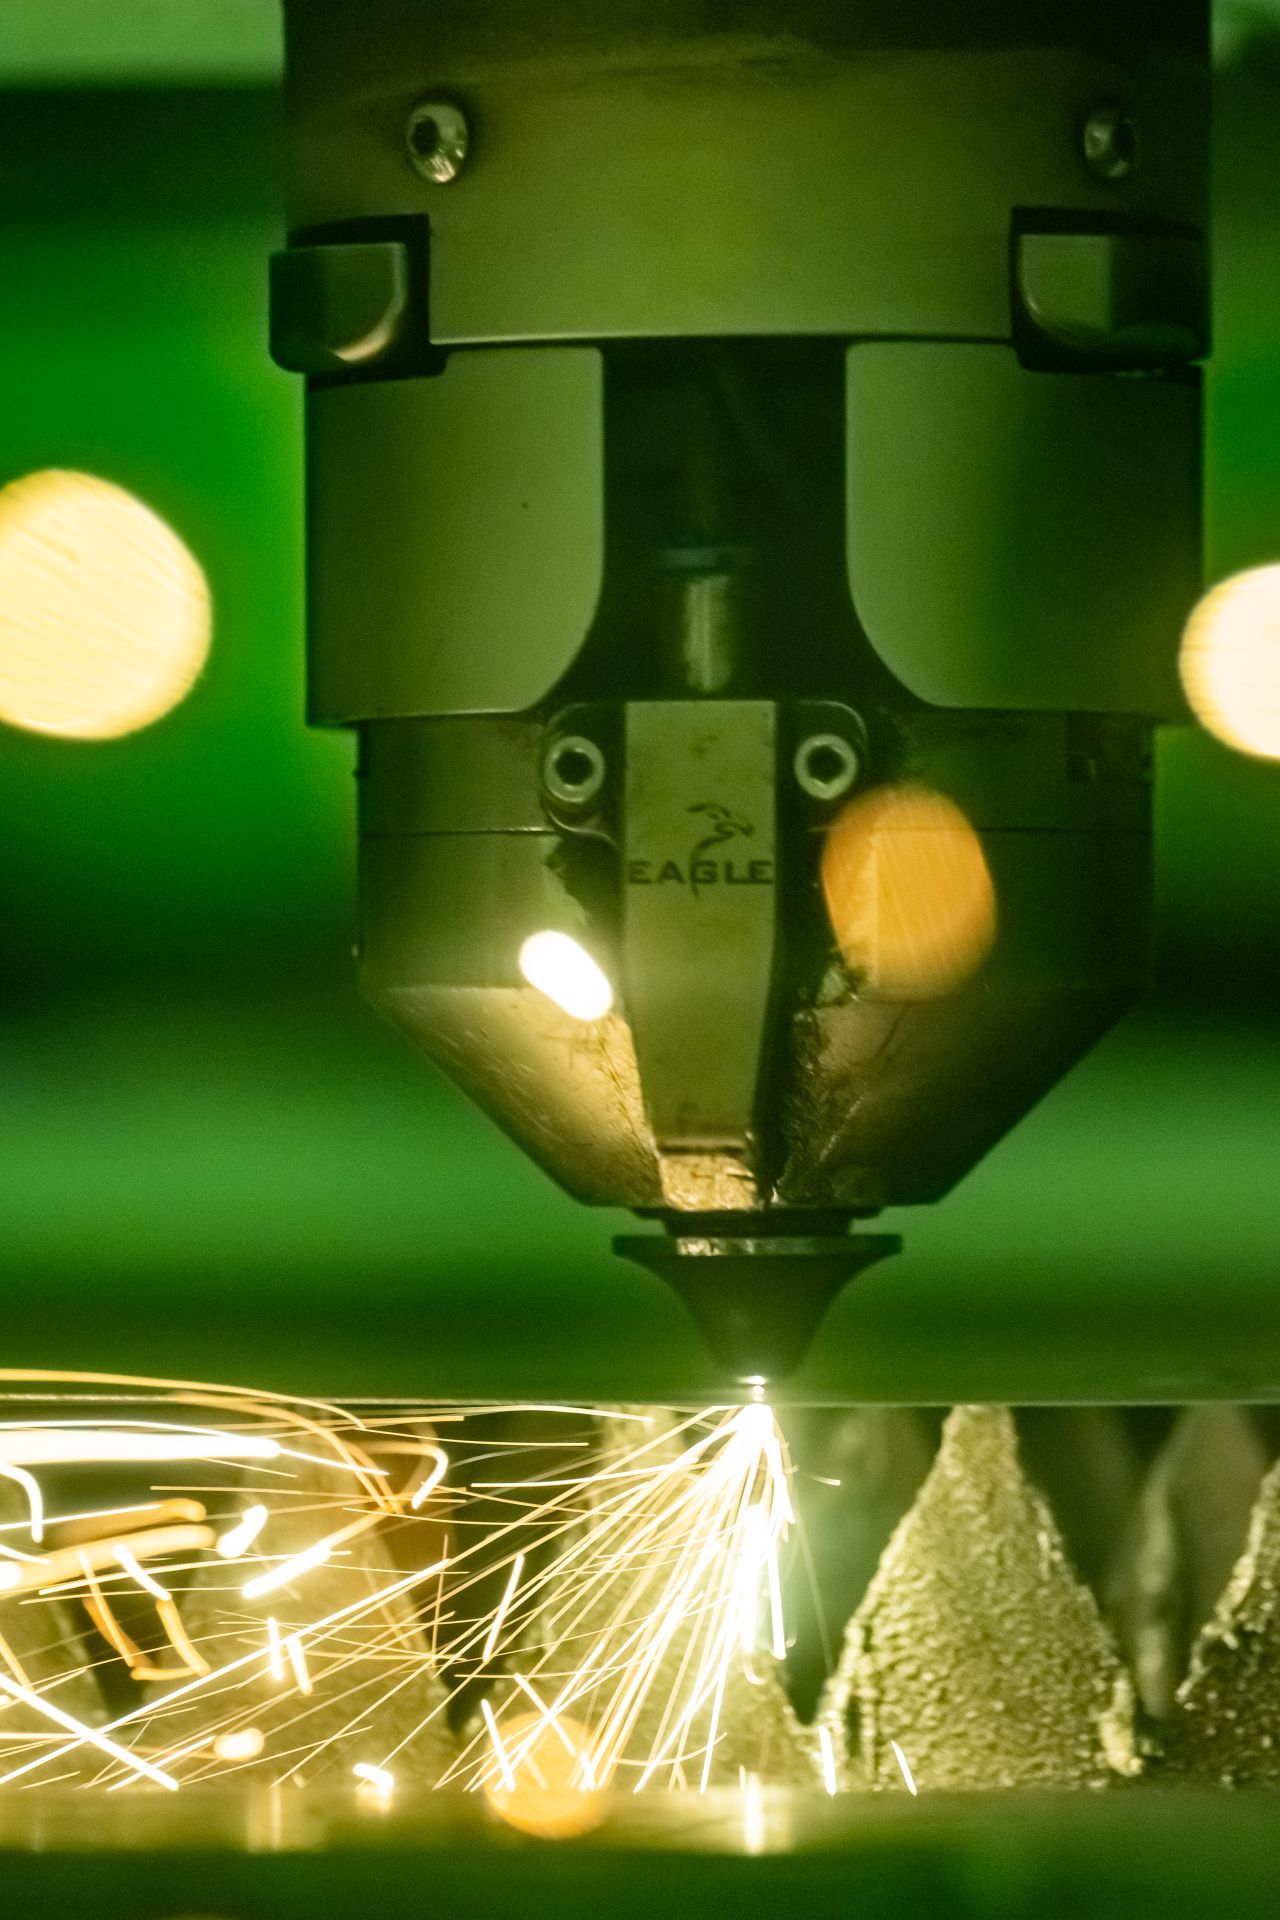
La découpe au laser est un exercice d'équilibre entre plusieurs variables : puissance, vitesse, position focale, pression du gaz, propriétés du matériau. Si l'on modifie l'une d'entre elles, il peut être nécessaire d'ajuster les autres.
Tout cela n'est pas une nouveauté pour quiconque a déjà programmé une machine de découpe. La difficulté réside dans le fait que ces variables ne fonctionnent pas indépendamment les unes des autres, et que le meilleur réglage pour un critère de qualité n'est pas nécessairement le meilleur pour un autre.
Une étude de 2026 publiée dans Engineering Science and Technology, une revue internationale a examiné la découpe au laser à fibre de l'acier inoxydable AISI 430, en étudiant les effets de la vitesse de découpe, de la pression du gaz et de la position focale sur la rugosité de surface, la formation de scories, la précision des trous et la consommation d'énergie.
Différents paramètres ont influencé différents indicateurs de qualité. L'amélioration d'un résultat n'entraînait pas automatiquement celle des autres.
Pourtant, les décisions en matière de production sont souvent prises en fonction d'un chiffre particulièrement séduisant, généralement la vitesse de coupe.
Chaque processus de découpe dispose d'une fenêtre de fonctionnement: l'éventail de conditions dans lesquelles il produit des résultats acceptables. Déterminer cette fenêtre est une chose. Maintenir le processus dans ces limites tout au long d'un cycle de production complet en est une autre, surtout lorsque l'état de la buse, les variations du matériau et les effets thermiques entrent en ligne de compte.
La buse de découpe n’est certainement pas l’élément le plus impressionnant d’un laser à fibre optique moderne. Comparée à une source de 40 ou 60 kW, cette petite pièce en cuivre usinée n’a rien de très spectaculaire. Mais son état revêt une importance capitale.
Le gaz auxiliaire doit évacuer la matière en fusion d'une rainure étroite, parfois à travers plusieurs centimètres d'acier. Son efficacité dépend de la pression, de la géométrie de la buse, de son alignement et de la distance par rapport à la tôle.
Mettre davantage de pression n'est pas forcément la solution. Comme le sait quiconque a vu « This Is Spinal Tap » le sait, monter le volume jusqu'à onze n'améliore pas forcément la performance.
Des chercheurs dans un article publié dans Results in Engineering en 2025 ont étudié la découpe au laser à fibre assistée par air de l'acier inoxydable AISI 304 à l'aide d'une buse supersonique optimisée. Par rapport au modèle conventionnel testé, leur buse a permis de réduire la largeur de la tranchée d'environ 20 % et la hauteur maximale des scories d'environ 55 %.
Ces chiffres correspondent à un montage expérimental spécifique, mais la différence observée en modifiant le débit de gaz mérite d'être soulignée. Le laser en lui-même n'expliquait pas tout.
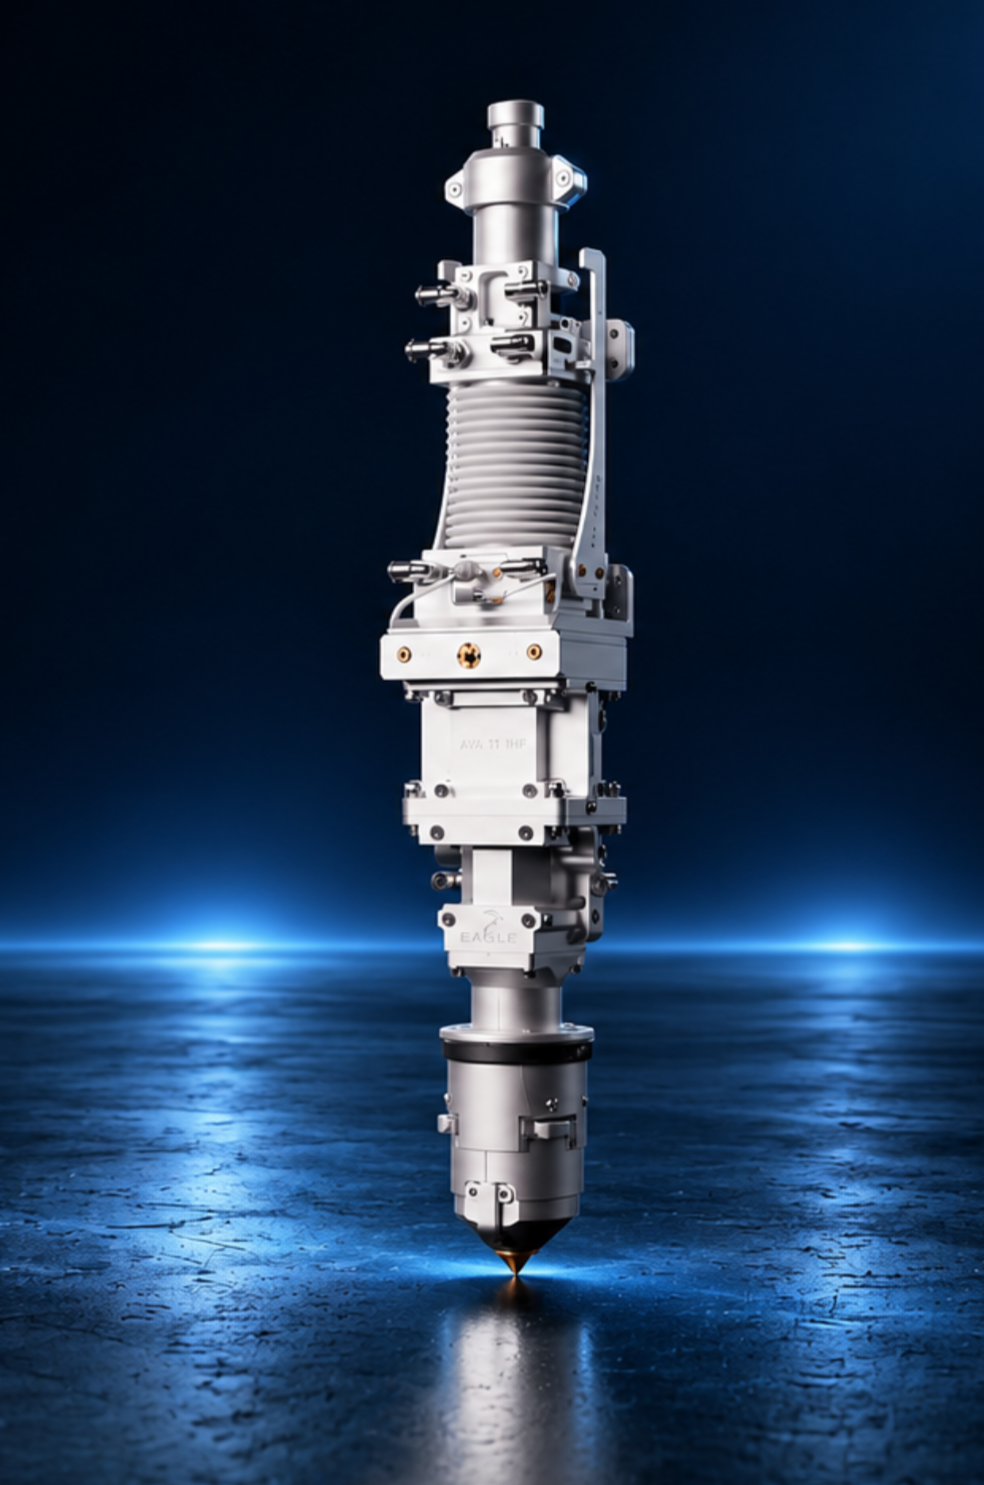
Dans la production quotidienne, une buse mal centrée peut perturber la répartition du gaz autour du faisceau, ce qui nuit à la qualité de la découpe. Le système ANC CAM d’Eagle associe le changement automatique de buse au centrage du faisceau assisté par caméra, réduisant ainsi le travail manuel nécessaire pour obtenir les conditions optimales.
La composition du gaz ajoute une variable supplémentaire. Des systèmes tels que MyEMIX utilisent des mélanges azote-oxygène contrôlés pour des applications spécifiques, où l’interaction entre le gaz et le matériau influe sur le processus de découpe.
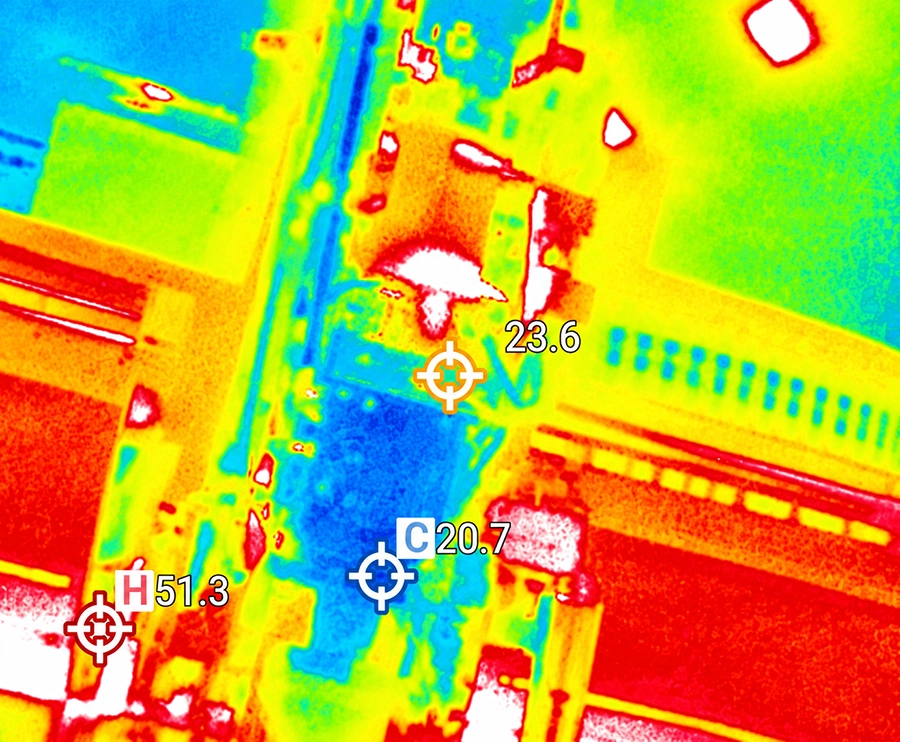
Une puissance laser élevée ne rend pas automatiquement la découpe instable. Cependant, le fait de transmettre des dizaines de kilowatts à travers un système optique fait de la gestion thermique un enjeu technique majeur.
Les composants optiques transmettent le faisceau avec des pertes minimes. « Minimes » ne signifie toutefois pas « nulles ». Même de faibles quantités d'énergie absorbée génèrent de la chaleur, ce qui peut affecter les caractéristiques optiques, notamment la position focale.
Un tableau de paramètres permet de définir la mise au point correcte. Il ne garantit toutefois pas que le système optique maintiendra exactement les mêmes conditions tout au long de son fonctionnement.
Eagle’s eVa 11-UHP, conçu pour fonctionner entre 20 et 60 kW, utilise un agencement optique repensé et un système de refroidissement le long du trajet du faisceau. Le capteur de distance dispose de son propre système de refroidissement, ce qui élimine une autre source potentielle de variation thermique.
La découpe de tôles épaisses complique encore davantage les choses. Le métal en fusion doit être évacué par une rainure plus profonde, et la découpe à l'oxygène de l'acier doux génère de la chaleur supplémentaire due à la réaction d'oxydation. Il s'agit d'un procédé différent de la découpe par fusion à l'azote, qui nécessite des paramètres et des conditions de gaz différents.
Eagle’s MyECATFAST traite de l'oxycoupage de l'acier doux épais à l'aide de stratégies spécifiques à chaque application, notamment des mesures visant à réduire la température de la buse.
Aucune de ces mesures ne rend le choix des paramètres superflu. Elles permettent de faire face à des conditions qui deviennent plus exigeantes à mesure que la puissance et l'épaisseur du matériau augmentent.
L'inspection de la pièce finie reste l'un des moyens les plus simples d'évaluer la qualité de la coupe. Observez le bord, vérifiez qu'il n'y a pas de scories et mesurez-la si nécessaire.
C'est efficace, certes. Mais à ce moment-là, la découpe a déjà eu lieu.
Des chercheurs étudient actuellement des moyens d'évaluer la qualité au cours du processus lui-même. Dans une étude de 2026 publiée dans Procedia CIRP, des scientifiques du Fraunhofer IWS ont analysé des enregistrements vidéo coaxiaux de découpe au laser à fibre sur de l’acier inoxydable AISI 304 de 10 mm d’épaisseur.
En analysant les caractéristiques des images enregistrées, ils ont mis au point un modèle permettant d'estimer la formation de scories. Le coefficient de corrélation entre les valeurs estimées et les valeurs mesurées s'élevait à 85,1 %.
Un résultat intéressant, même si la corrélation n'équivaut pas à un système capable de détecter tous les défauts, et encore moins à un système capable de corriger automatiquement les paramètres de découpe.
La surveillance permet de mettre en évidence ce qui se passe. Le contrôle en boucle fermée va plus loin en utilisant ces informations pour ajuster le processus. Cette distinction est importante, notamment lorsqu'il s'agit d'évaluer les affirmations relatives à la fabrication intelligente.
Les démonstrations de machines mettent l'accent sur des résultats de découpe impressionnants, et ce pour des raisons évidentes. Ces résultats sont faciles à observer, à comparer et, lorsque les chiffres sont bons, à communiquer.
La cohérence est plus difficile à démontrer.
Un bord net sur une plaque de 50 mm nous donne une idée des capacités d’une machine. Il en va de même pour un cycle de découpe particulièrement rapide. Mais aucun de ces deux éléments ne nous indique dans quelle mesure ce résultat peut être reproduit de manière fiable, à quelle fréquence un opérateur doit intervenir, ni combien de pièces respecteront la tolérance requise sur une série de production plus longue.
Ces chiffres sont rarement mentionnés lors de la manifestation.