Eine Laserschneidmaschine kann ein Stahlblech in einem Bruchteil der Zeit bearbeiten, die dafür noch vor einigen Jahren benötigt wurde. Die fertigen Teile vom Tisch zu holen, ist jedoch eine ganz andere Sache.
Die Schneidtechnik hat erhebliche Fortschritte gemacht: höhere Laserleistung, schnellere Positionierung und verbesserte Schneidverfahren. Diese Fortschritte erhöhen jedoch den Druck auf die Abläufe rund um die Maschine. Sobald die Schneidzeiten sinken, können das Entladen und Sortieren zu einem wesentlichen Bestandteil des Produktionszyklus werden.
Viele Werkstätten erledigen diese Arbeit nach wie vor manuell, und das aus gutem Grund. Das manuelle Sortieren ist flexibel, erfordert keine zusätzlichen Investitionen in die Automatisierung und kann für bestimmte Produktionsarten vollkommen ausreichend sein. Die Situation ändert sich jedoch, wenn eine Maschine den Zuschnitt schneller beendet, als ein Bediener den Tisch räumen und für das nächste Blech vorbereiten kann.
A Fallstudie der Universität Padua. Im Rahmen des Projekts wurde die Integration des Laserschneidens mit der automatischen Teileentnahme und -stapelung untersucht, wodurch bisher manuell ausgeführte Arbeiten ersetzt wurden.
Die damit verbundene Herausforderung ist jedem bekannt, der einen stark ausgelasteten Blechbearbeitungsbetrieb leitet. Schnelleres Schneiden verbessert den Gesamtdurchsatz nur dann, wenn der restliche Produktionsprozess Schritt halten kann.
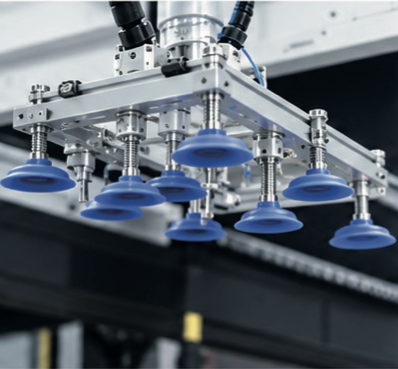
Das Sortieren von zugeschnittenen Bauteilen ist komplizierter, als sie einfach nur aufzuheben und an einen anderen Ort zu befördern. Ein Blech kann Dutzende von Teilen mit unterschiedlichen Formen, Abmessungen und Gewichten enthalten. Einige lassen sich leicht greifen, während andere nur wenig Auflagefläche für einen Saugnapf bieten. Dünne Bauteile lassen sich unter Umständen nur schwer handhaben, ohne benachbarte Teile zu verschieben.
Auch das Material spielt eine Rolle. Magnetgreifer eignen sich für viele Stahlbauteile, können jedoch bei Aluminium nicht auf dieselbe Weise eingesetzt werden. Vakuumwerkzeuge bieten eine weitere Möglichkeit, wobei ihre Wirksamkeit von der Geometrie und der Oberfläche des Bauteils abhängt.
Hinzu kommt die Frage nach der Reihenfolge der Entnahme. Die Bauteile müssen so entnommen werden, dass der Zugang zu den verbleibenden Teilen nicht behindert wird, und das Handhabungssystem muss sich effizient zwischen den Aufnahmepositionen und den Ablagepositionen bewegen. Eine ungeeignete Reihenfolge kann zu unnötigen Bewegungen in einem Zyklus führen, der möglicherweise ohnehin bereits durch die Leistung der Schneidemaschine begrenzt ist.
Diese Schwierigkeiten haben das Interesse der Forschung über die herkömmliche Blechfertigung hinaus geweckt. Eine Studie aus dem Jahr 2025 zur Sortierung unregelmäßiger Metallteile im Schiffbau untersuchte die Optimierung von Sammelrouten und Sortierabläufen. Die Forschung im Bereich der bildverarbeitungsgestützten Sortierung hat zudem untersucht, wie automatisierte Systeme metallische Werkstücke mit komplexen Geometrien identifizieren können.
Die Anwendungsfälle unterscheiden sich zwar, doch die technischen Anforderungen überschneiden sich. Ein Handhabungssystem muss das Bauteil identifizieren, eine geeignete Greifmethode auswählen und festlegen, wie es entnommen und abgelegt werden kann, ohne die anderen Teile zu beeinträchtigen.
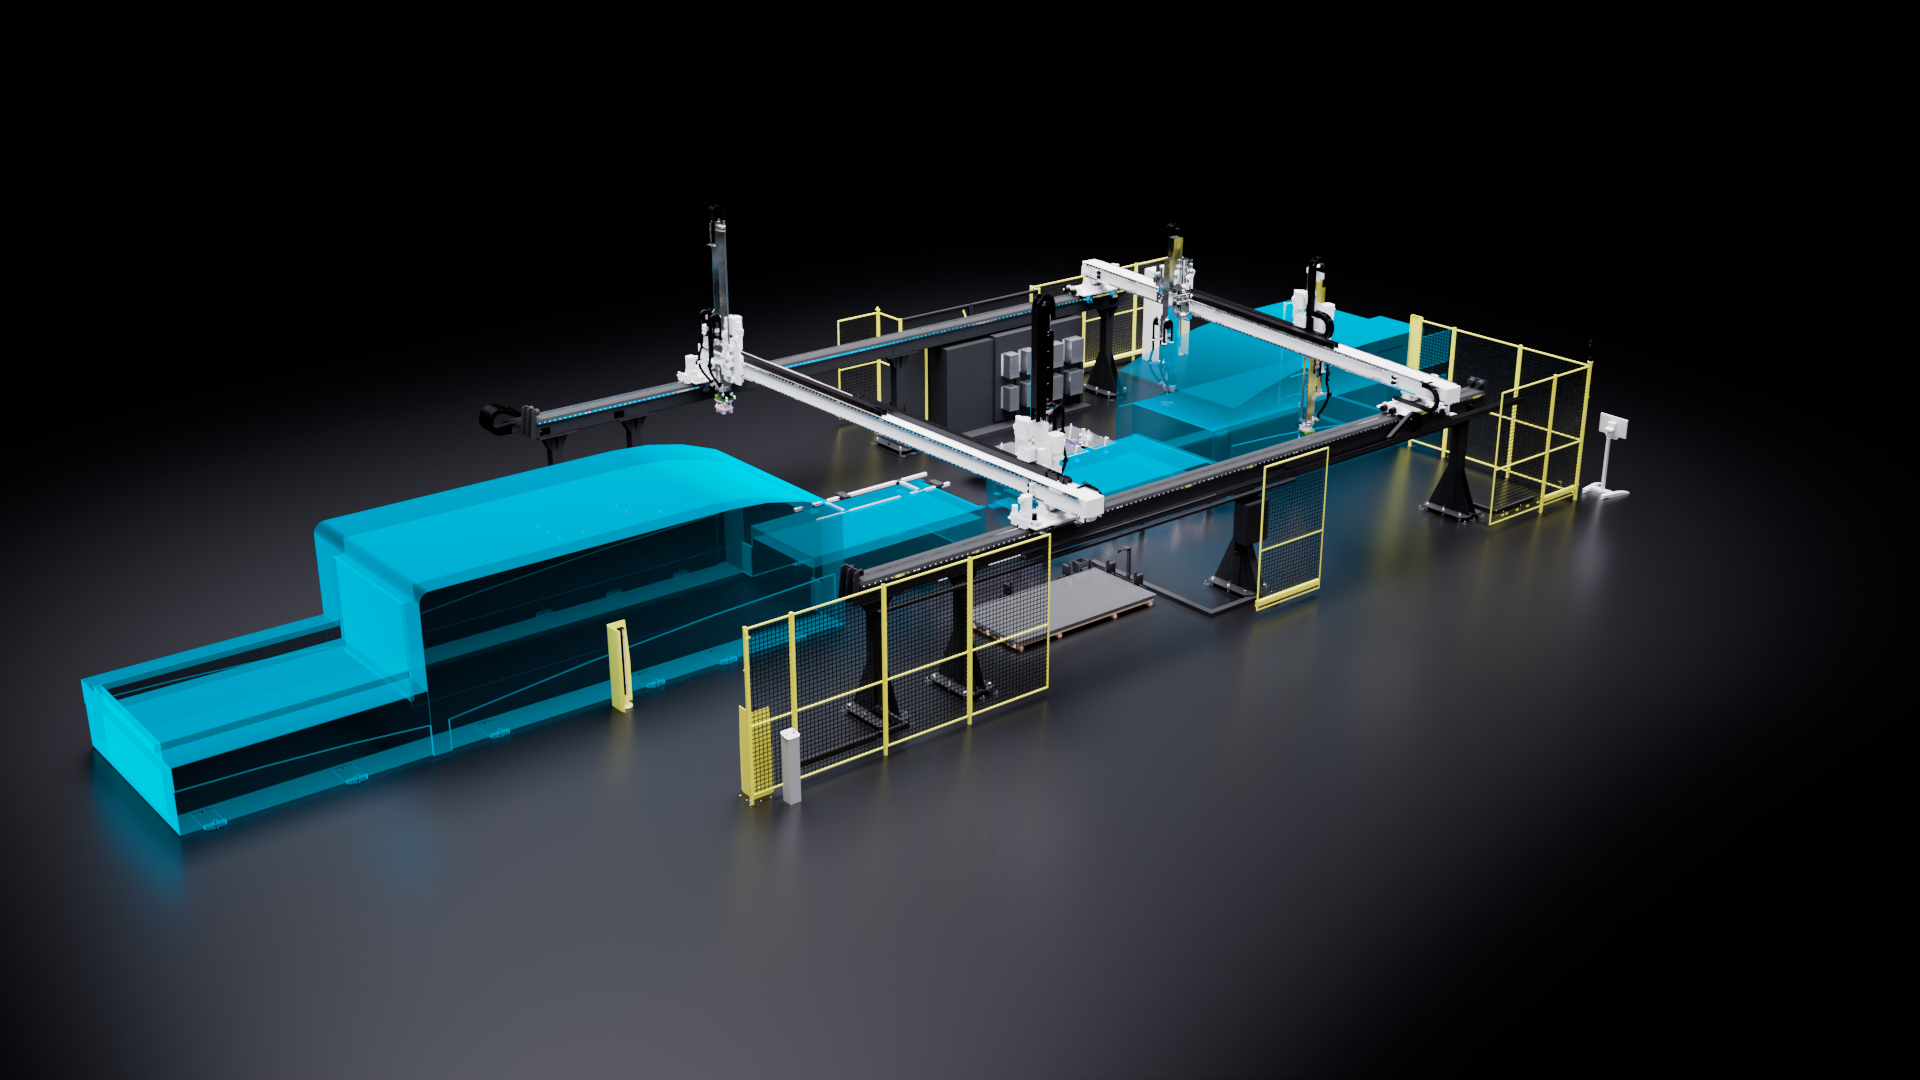
Eine Möglichkeit, diese Herausforderungen zu bewältigen, besteht darin, dem Handhabungssystem mehr Bewegungsfreiheit zu gewähren und es so auszurüsten, dass es mit verschiedenen Arten von Greifwerkzeugen arbeiten kann.
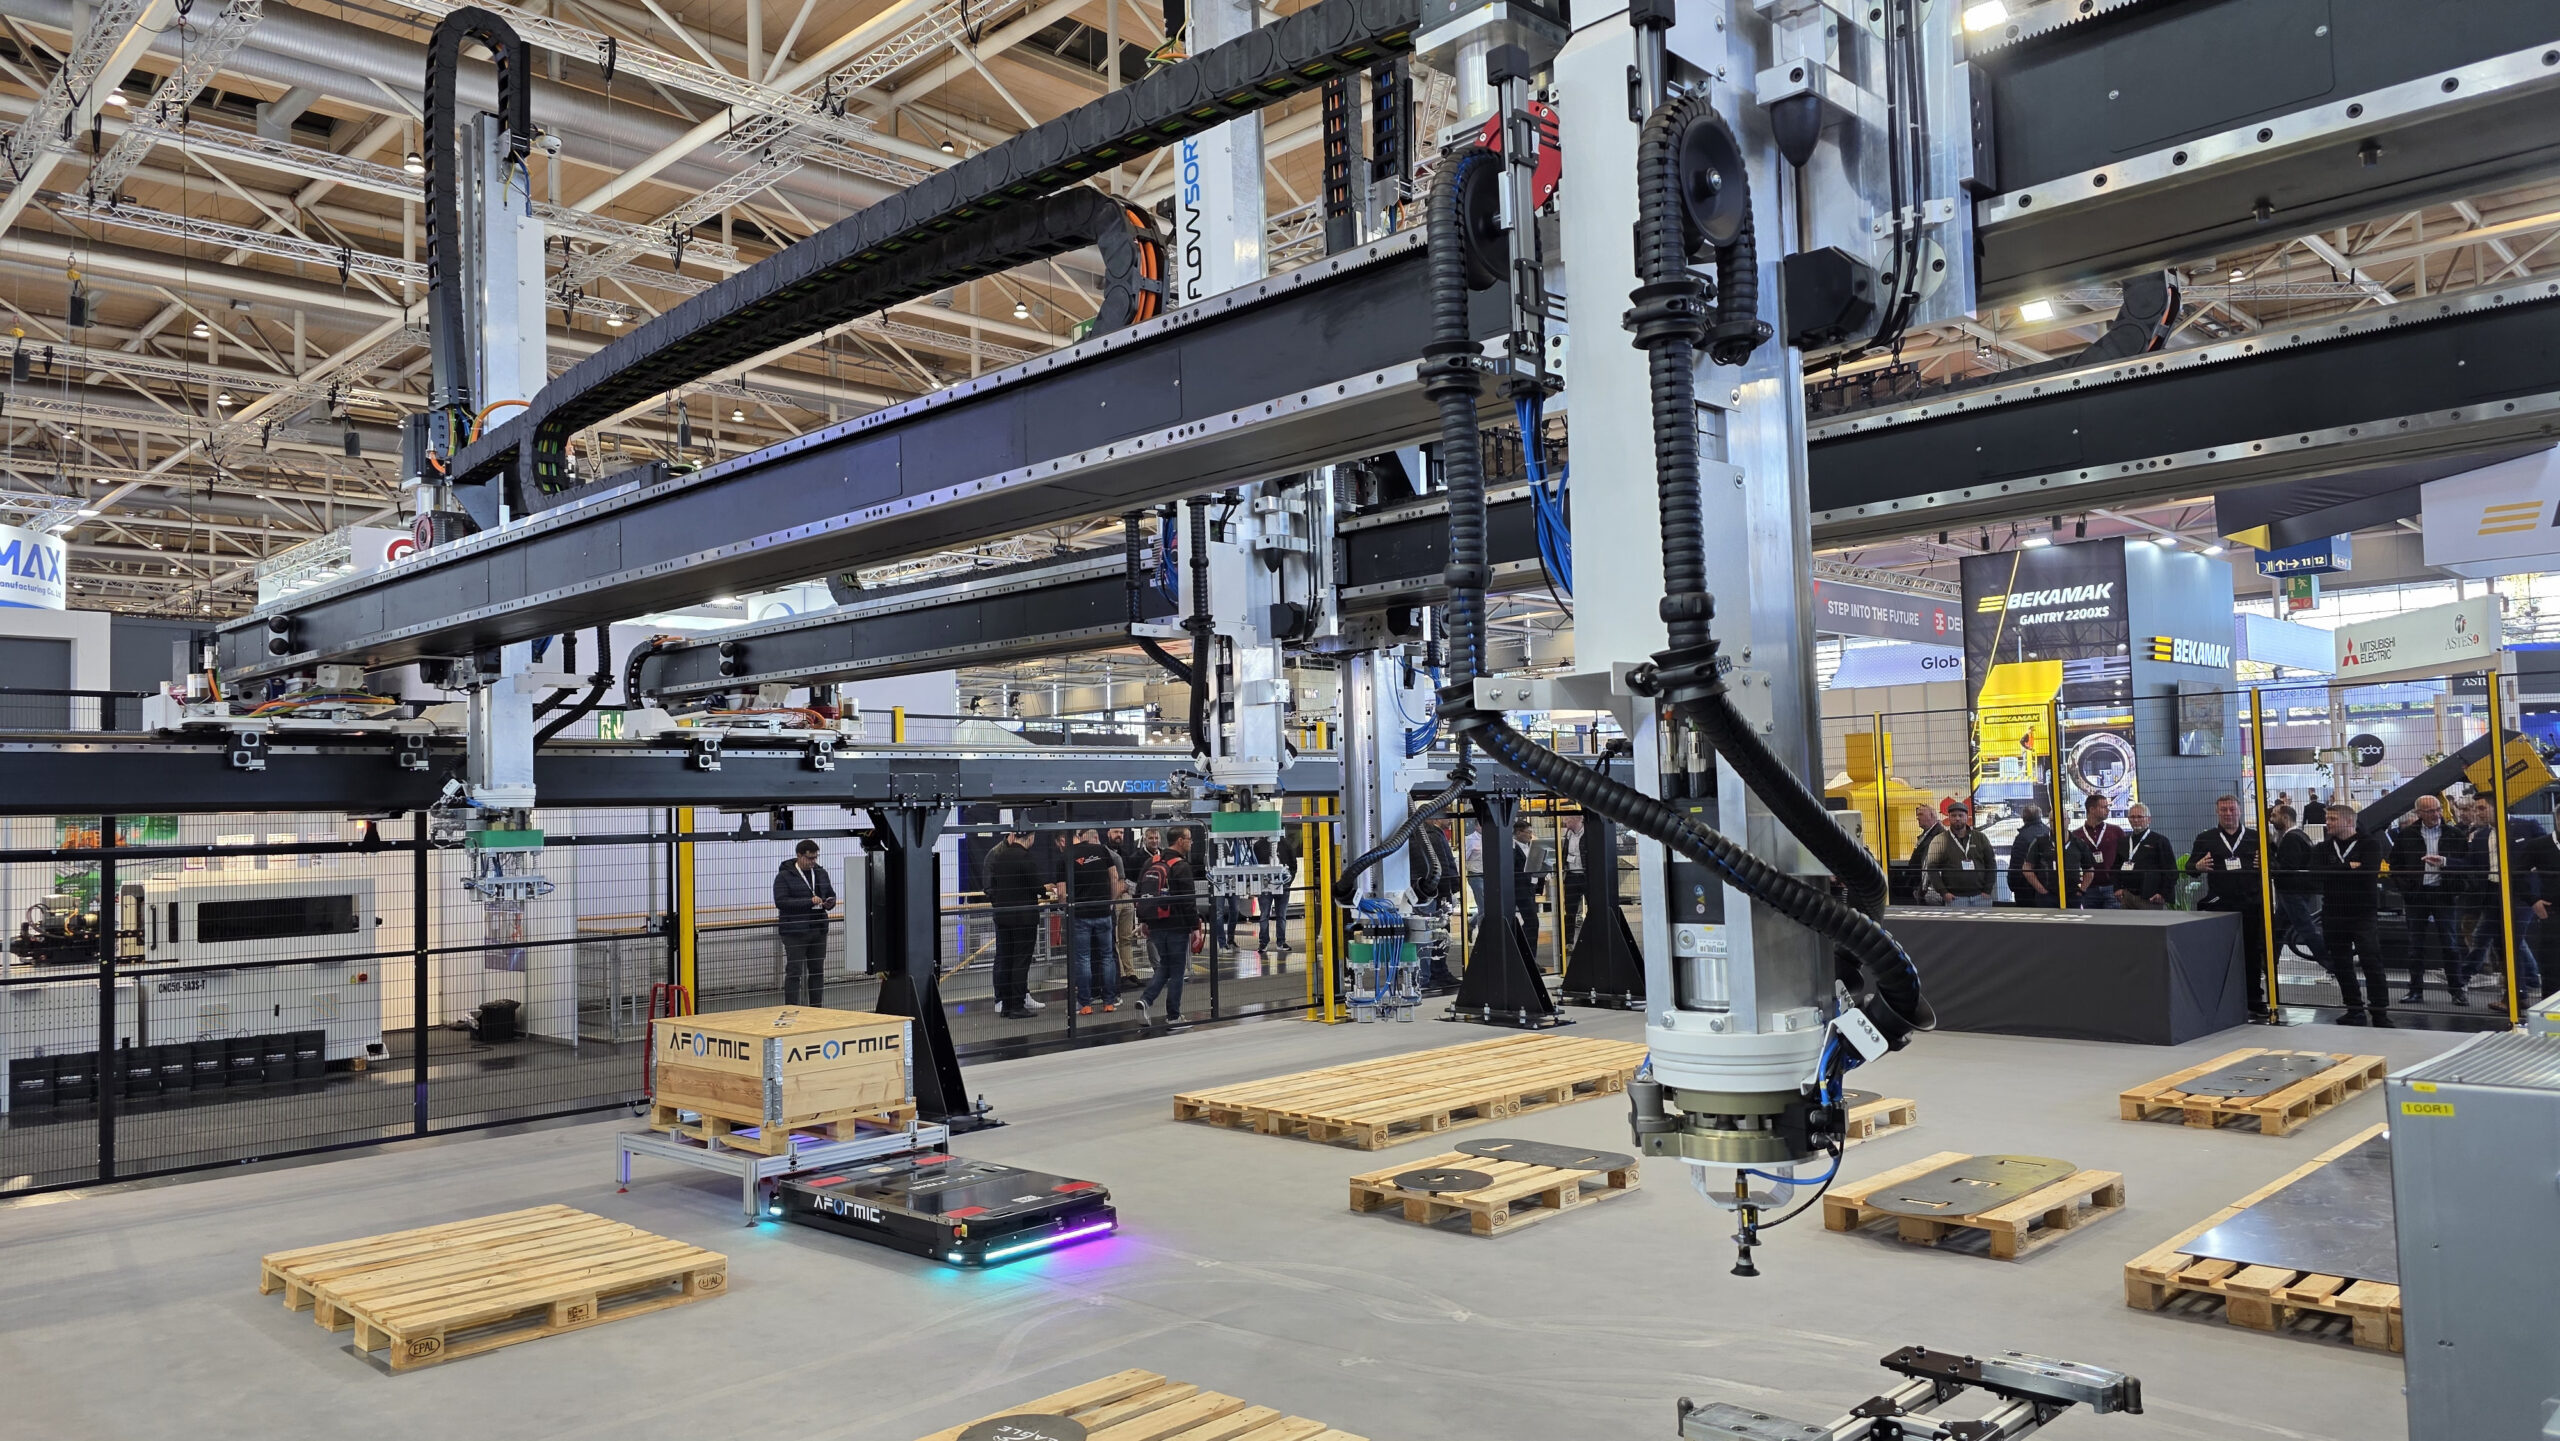
Eagle Lasers stellte vor FlowSORT auf der EuroBLECH 2026 unter Berücksichtigung dieses Ansatzes vor.
Das System arbeitet mit beweglichen Traversen, die jeweils zwei unabhängig voneinander gesteuerte Arme tragen. Die Traversen können ihren Winkel anpassen, um sich der Anordnung der Teile auf dem Schneidetisch anzupassen. Dadurch kann ein Arm ein Bauteil aufnehmen, während der andere ein zuvor aufgenommenes Teil ablegt, sodass nicht jede Bewegung nacheinander erfolgen muss.
Magnet- und Vakuumwerkzeuge erfüllen unterschiedliche Handhabungsanforderungen, während die modulare Konfiguration eine Anordnung des Systems um mehrere Laserschneidmaschinen herum ermöglicht. FlowSORT kann zudem Rohbleche laden und nach dem Schneiden das verbleibende Skelett entfernen.
Diese Funktionen sind von Bedeutung, da die Teilesortierung nur eine Stufe eines größeren Produktionsprozesses darstellt. Das Rohmaterial muss zum Schneidetisch gelangen, die fertigen Bauteile müssen gesammelt und weitergeleitet werden, und das verbleibende Reststück muss entfernt werden, bevor das nächste Blech bearbeitet werden kann. Je effektiver diese Aufgaben aufeinander abgestimmt sind, desto geringer ist die Wahrscheinlichkeit, dass ein Arbeitsschritt die anderen aufhält.
Die Anzahl der Manipulatorarme allein sagt jedoch wenig über die tatsächliche Produktivität aus. Die Leistung hängt von den zu bearbeitenden Bauteilen, der Anordnung der Anlage, den von jedem Arm zurückgelegten Wegen und der Koordination der verschiedenen Bewegungen ab. Ein System, das bei einem bestimmten Produktionsmix gut funktioniert, kann bei einem anderen Mix zu anderen Ergebnissen führen.
Die Automatisierung bringt auch eigene Anforderungen mit sich. Die Anlagen benötigen Stellfläche, müssen programmiert und gewartet werden und erfordern eine geeignete Lösung für die Lagerung oder den Transport der fertigen Teile. Diese Faktoren müssen bei der Investitionskalkulation ebenso berücksichtigt werden wie die potenzielle Reduzierung des manuellen Arbeitsaufwands.
Für eine Werkstatt, die relativ einfache Bauteile mit langen Schneidzyklen herstellt, ist das manuelle Sortieren möglicherweise nach wie vor die wirtschaftlichste Lösung. Ein Hersteller, der mehrere Hochgeschwindigkeitslaser einsetzt und einen kontinuierlichen Strom unterschiedlicher Aufträge bearbeitet, sieht sich mit anderen Einschränkungen konfrontiert. In einem solchen Umfeld verdient die Handhabungskapazität möglicherweise mehr Aufmerksamkeit, als ihr bei längeren Schneidzeiten zuteilwurde.
Ausgangspunkt ist eine Bestandsaufnahme des tatsächlichen Produktionsprozesses: Wie lange warten die Maschinen darauf, dass die Tische geräumt werden, wie viel Zeit verbringen die Bediener mit dem Sortieren und wo kommt es zu Verzögerungen zwischen dem Zuschnitt und dem nächsten Arbeitsschritt? Diese Zahlen bieten eine aussagekräftigere Grundlage für die Bewertung der Automatisierung als die technischen Daten eines Handhabungssystems allein.
Das Laserschneiden wird immer schneller werden. Für Hersteller, die in diesen Fortschritt investieren, hängen die nächsten Fortschritte möglicherweise ebenso sehr davon ab, was nach dem Schneiden geschieht, wie vom Schneidprozess selbst.