
Es gibt einen Unterschied zwischen einem guten Schnitt und einem gut durchgeführten Schneidprozess. Und dieser Unterschied ist auch nicht gerade subtil, auch wenn man das bei den üblichen Vorführungen von Lasermaschinen nicht unbedingt vermuten würde.
Eine neue Maschine schneidet ein kompliziertes Teil, der Bediener nimmt es entgegen, jemand prüft die Kante, und alle sind zufrieden. Na gut. Aber dieses Teil sagt uns relativ wenig darüber aus, was nach mehreren Stunden Produktion passiert, wenn der Schneidkopf ununterbrochen gelaufen ist, sich das Material von einer Charge zur nächsten ändert und der Bediener sich um weitaus mehr kümmern muss, als nur eine saubere Kante zu bewundern.
Hier kommt die Prozessstabilität ins Spiel. Und sie verdient mindestens ebenso viel Aufmerksamkeit wie die Schnittgeschwindigkeit.
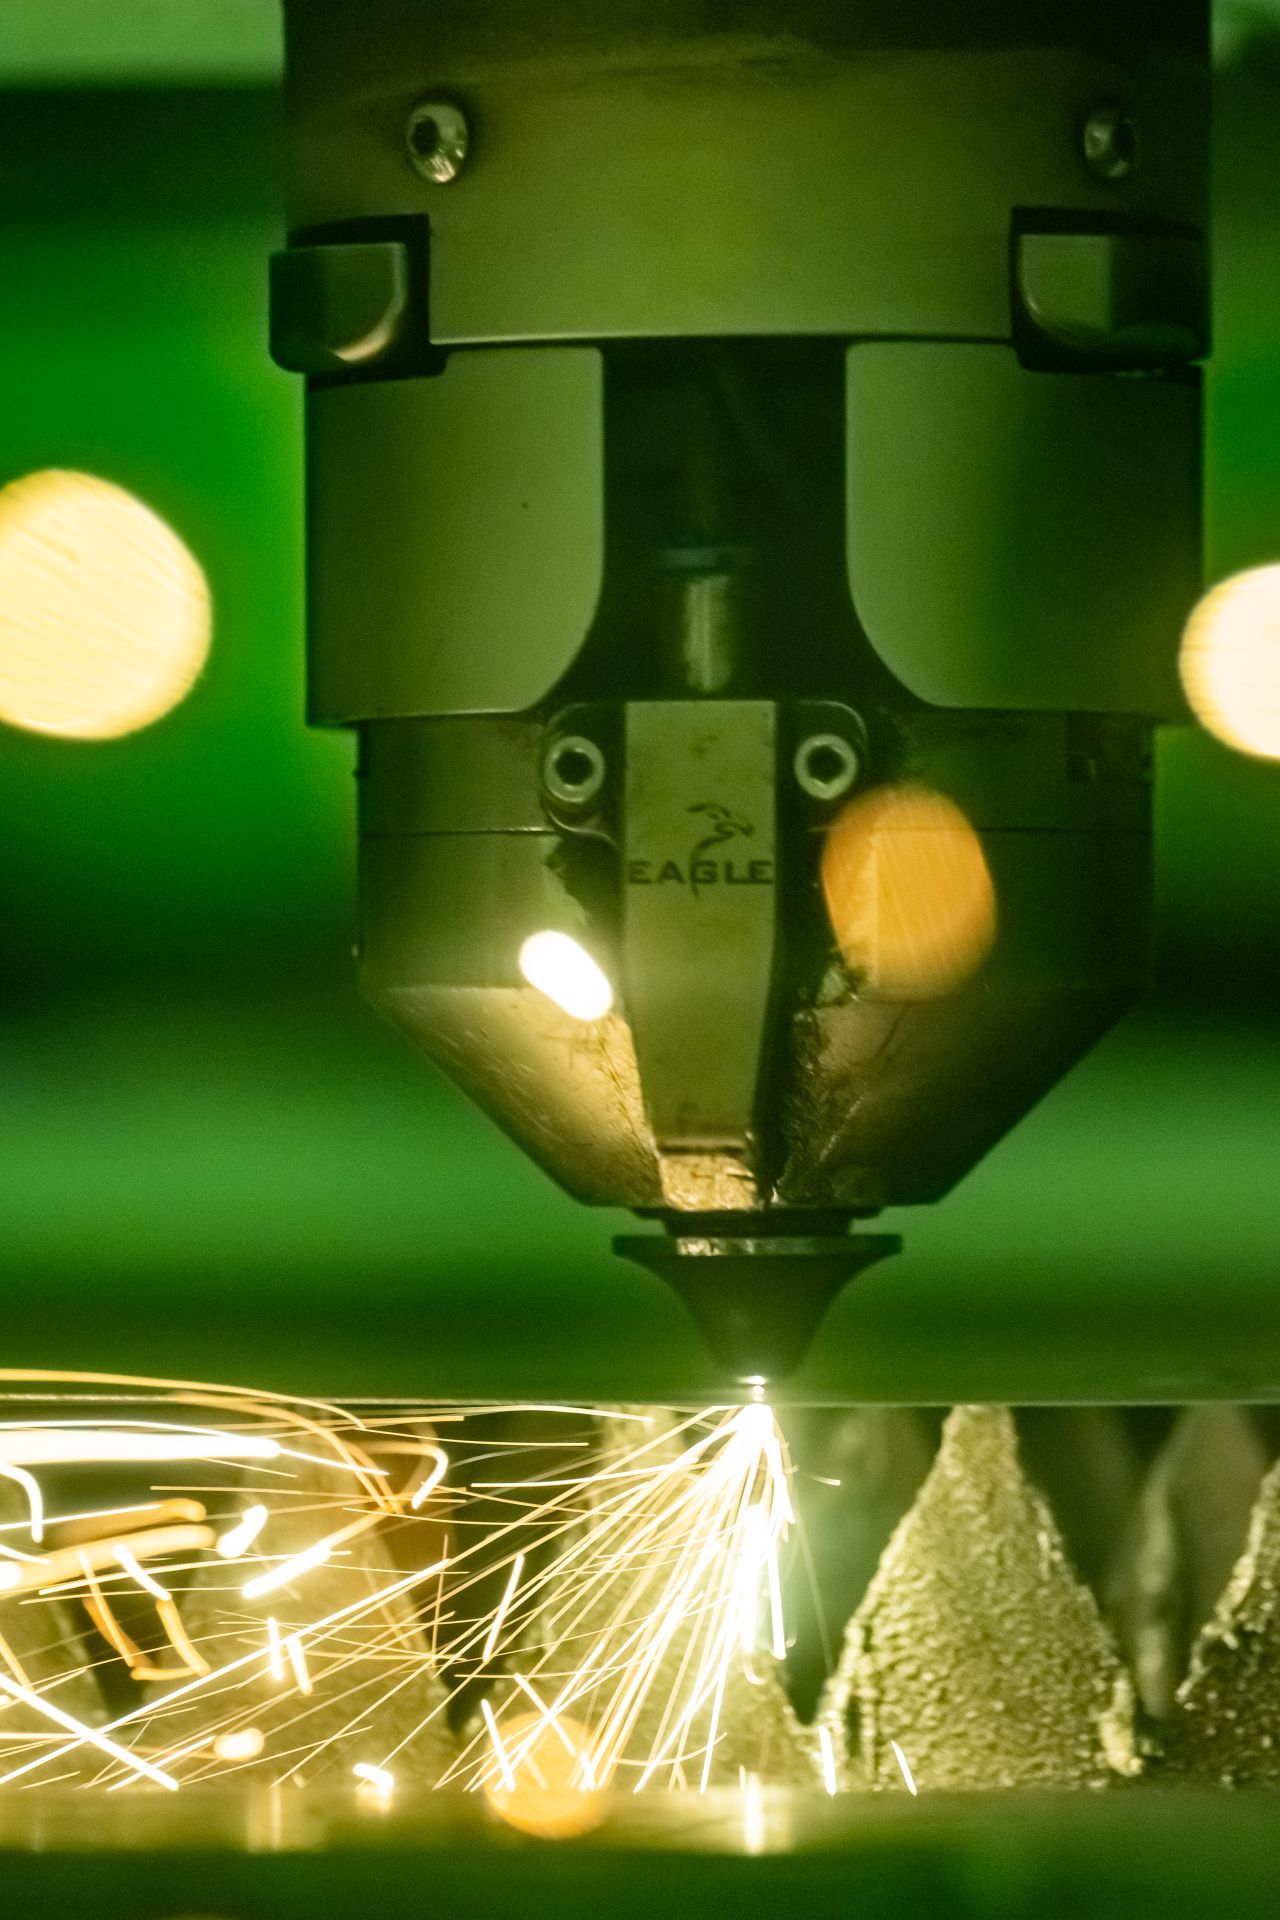
Das Laserschneiden ist ein Balanceakt zwischen verschiedenen Variablen: Leistung, Geschwindigkeit, Brennpunktposition, Gasdruck und Materialeigenschaften. Ändert man eine davon, müssen möglicherweise auch die anderen angepasst werden.
Für jeden, der schon einmal eine Schneidemaschine programmiert hat, ist das nichts Neues. Die Schwierigkeit besteht darin, dass diese Variablen nicht unabhängig voneinander wirken und die optimale Einstellung für ein Qualitätsmerkmal nicht unbedingt auch die beste für ein anderes ist.
Eine Eine im Jahr 2026 in „Engineering Science and Technology“, einer internationalen Fachzeitschrift, , untersuchte das Faserlaserschneiden von Edelstahl der Sorte AISI 430 und beleuchtete dabei die Auswirkungen von Schnittgeschwindigkeit, Gasdruck und Brennpunktposition auf Oberflächenrauheit, Schlackebildung, Lochgenauigkeit und Energieverbrauch.
Verschiedene Parameter wirkten sich auf unterschiedliche Qualitätskennzahlen aus. Die Verbesserung eines Ergebnisses führte nicht automatisch zu einer Verbesserung der anderen.
Dennoch orientieren sich Produktionsentscheidungen oft an einer besonders attraktiven Kennzahl, in der Regel der Schnittgeschwindigkeit.
Jeder Schneidvorgang hat ein Prozessfenster: den Bereich von Bedingungen, innerhalb dessen er akzeptable Ergebnisse liefert. Dieses Fenster zu finden, ist eine Aufgabe. Den Prozess über einen gesamten Produktionslauf hinweg darin zu halten, ist eine andere – insbesondere, wenn der Zustand der Düse, Materialschwankungen und thermische Effekte ins Spiel kommen.
Die Schneiddüse ist wohl kaum das beeindruckendste Bauteil eines modernen Faserlasers. Im Vergleich zu einer 40- oder 60-kW-Quelle ist ein kleines Stück bearbeitetem Kupfer nicht gerade aufregend. Doch ihr Zustand ist von enormer Bedeutung.
Das Hilfsgas muss geschmolzenes Material aus einem schmalen Schnittspalt entfernen, manchmal durch mehrere Zentimeter dicken Stahl hindurch. Seine Wirksamkeit hängt vom Druck, der Düsengeometrie, der Ausrichtung und dem Abstand zum Blech ab.
Mehr Druck ist nicht unbedingt die Lösung. Wie jeder weiß, der „This Is Spinal Tap“ gesehen hat, verbessert das Aufdrehen des Reglers auf elf nicht unbedingt die Leistung.
Forscher schreiben in „Results in Engineering“ im Jahr 2025 das luftunterstützte Faserlaserschneiden von Edelstahl AISI 304 unter Verwendung einer optimierten Überschall-Düse. Im Vergleich zu der getesteten herkömmlichen Konstruktion reduzierte ihre Düse die Schnittspaltbreite um etwa 20 % und die maximale Schlackehöhe um rund 55 %.
Diese Zahlen beziehen sich zwar auf einen bestimmten Versuchsaufbau, doch der durch die Änderung des Gasdurchflusses hervorgerufene Unterschied ist bemerkenswert. Der Laser allein war nicht der entscheidende Faktor.
Im Produktionsalltag kann eine falsch zentrierte Düse die Gasverteilung um den Strahl herum stören und somit die Schnittqualität beeinträchtigen. Das ANC-CAM-System von Eagle kombiniert den automatischen Düsenwechsel mit einer kameragestützten Strahlzentrierung und reduziert so den manuellen Aufwand für die Einstellung der richtigen Parameter.
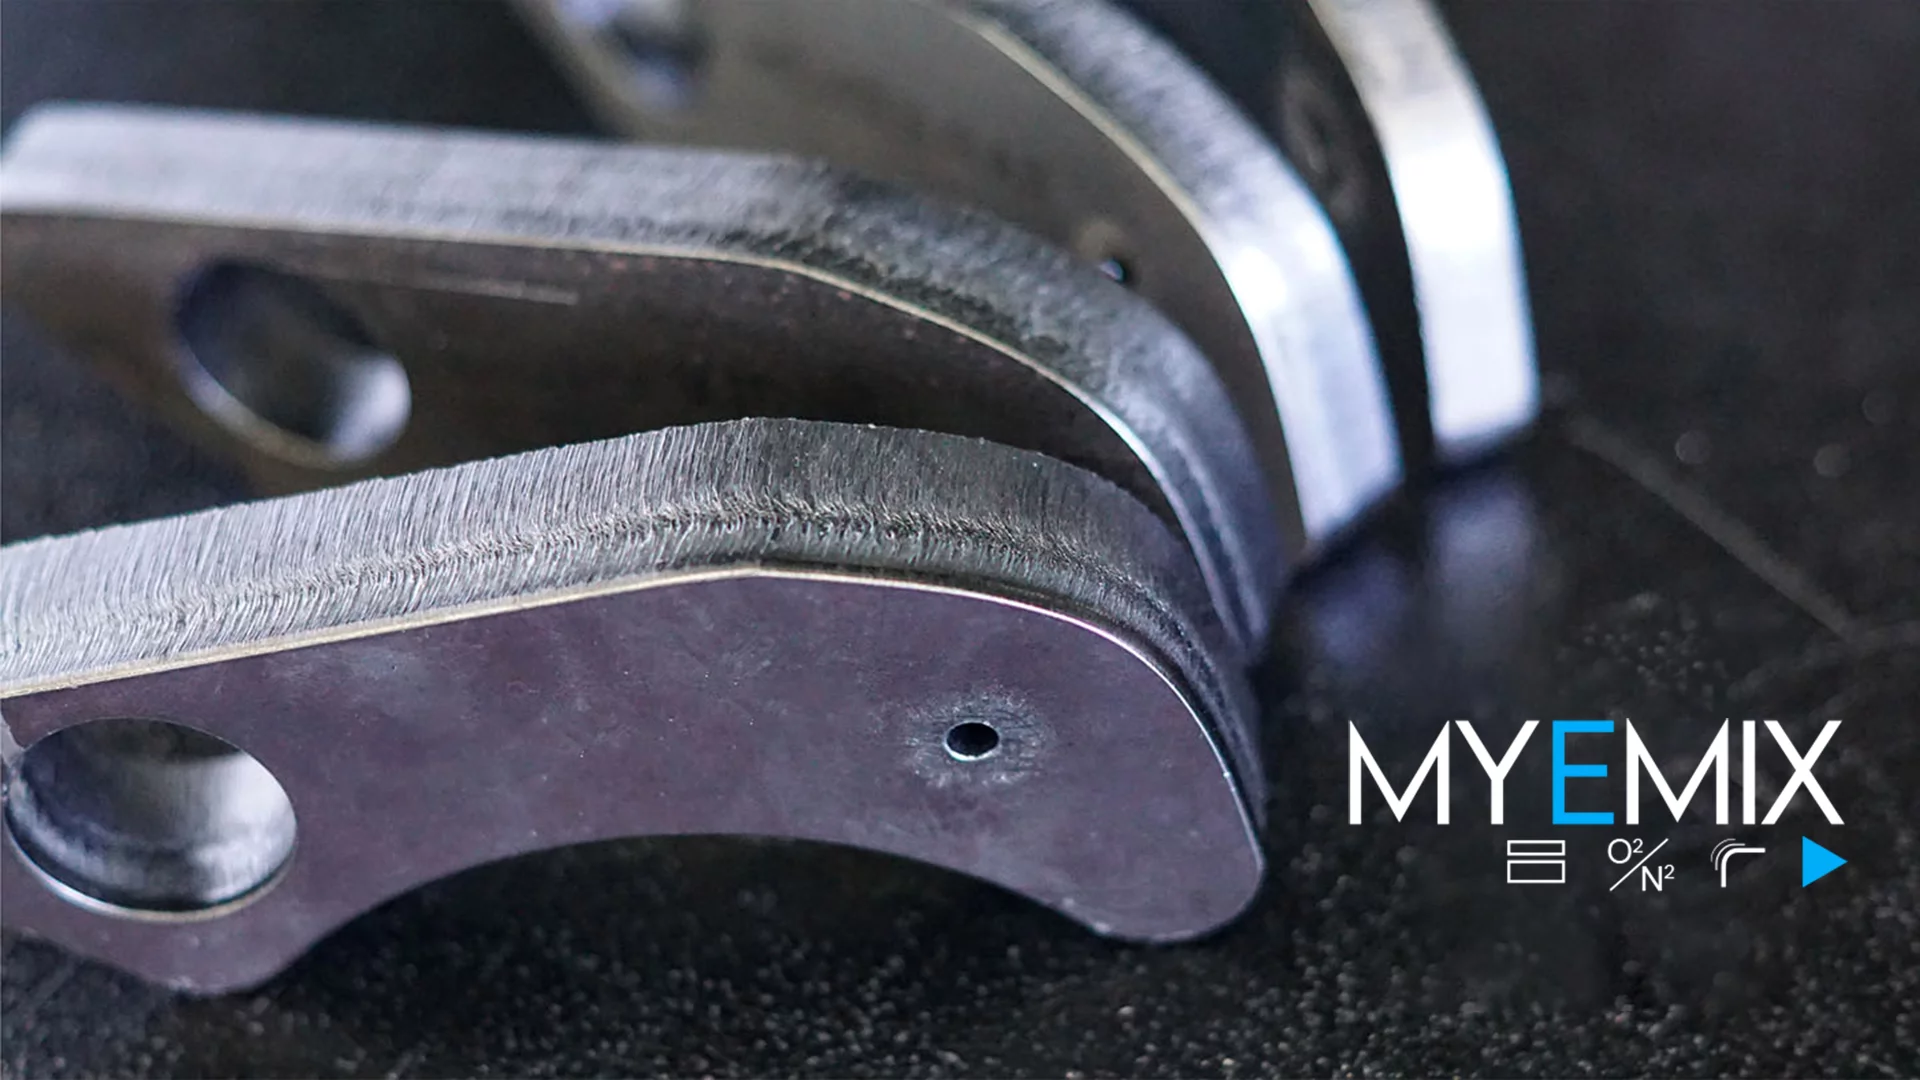
Die Gaszusammensetzung stellt eine weitere Variable dar. Systeme wie MyEMIX verwenden kontrollierte Stickstoff-Sauerstoff-Gemische für bestimmte Anwendungen, bei denen die Wechselwirkung zwischen Gas und Werkstoff den Schneidprozess beeinflusst.
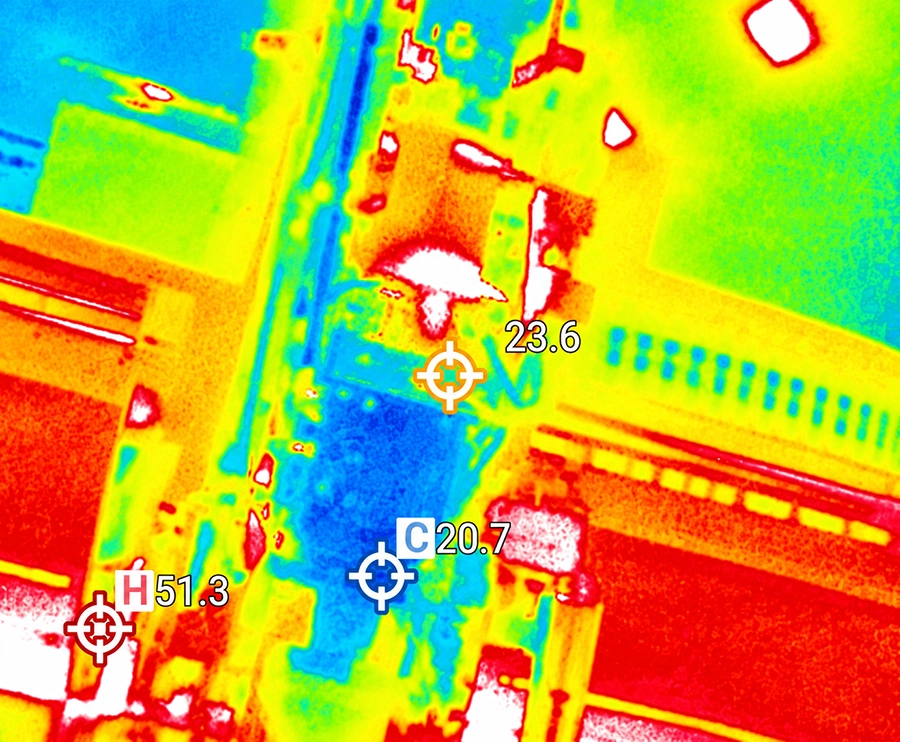
Eine hohe Laserleistung führt nicht automatisch zu Instabilität beim Schneiden. Doch die Übertragung von mehreren zehn Kilowatt durch ein optisches System macht das Wärmemanagement zu einer ernstzunehmenden technischen Herausforderung.
Optische Komponenten leiten den Strahl mit minimalen Verlusten weiter. „Minimal“ bedeutet jedoch nicht „null“. Selbst geringe Mengen an absorbierter Energie erzeugen Wärme, was sich möglicherweise auf optische Eigenschaften, einschließlich der Brennpunktlage, auswirken kann.
Eine Parametertabelle kann den korrekten Fokus festlegen. Sie kann jedoch nicht garantieren, dass das optische System während des gesamten Betriebs genau dieselben Bedingungen beibehält.
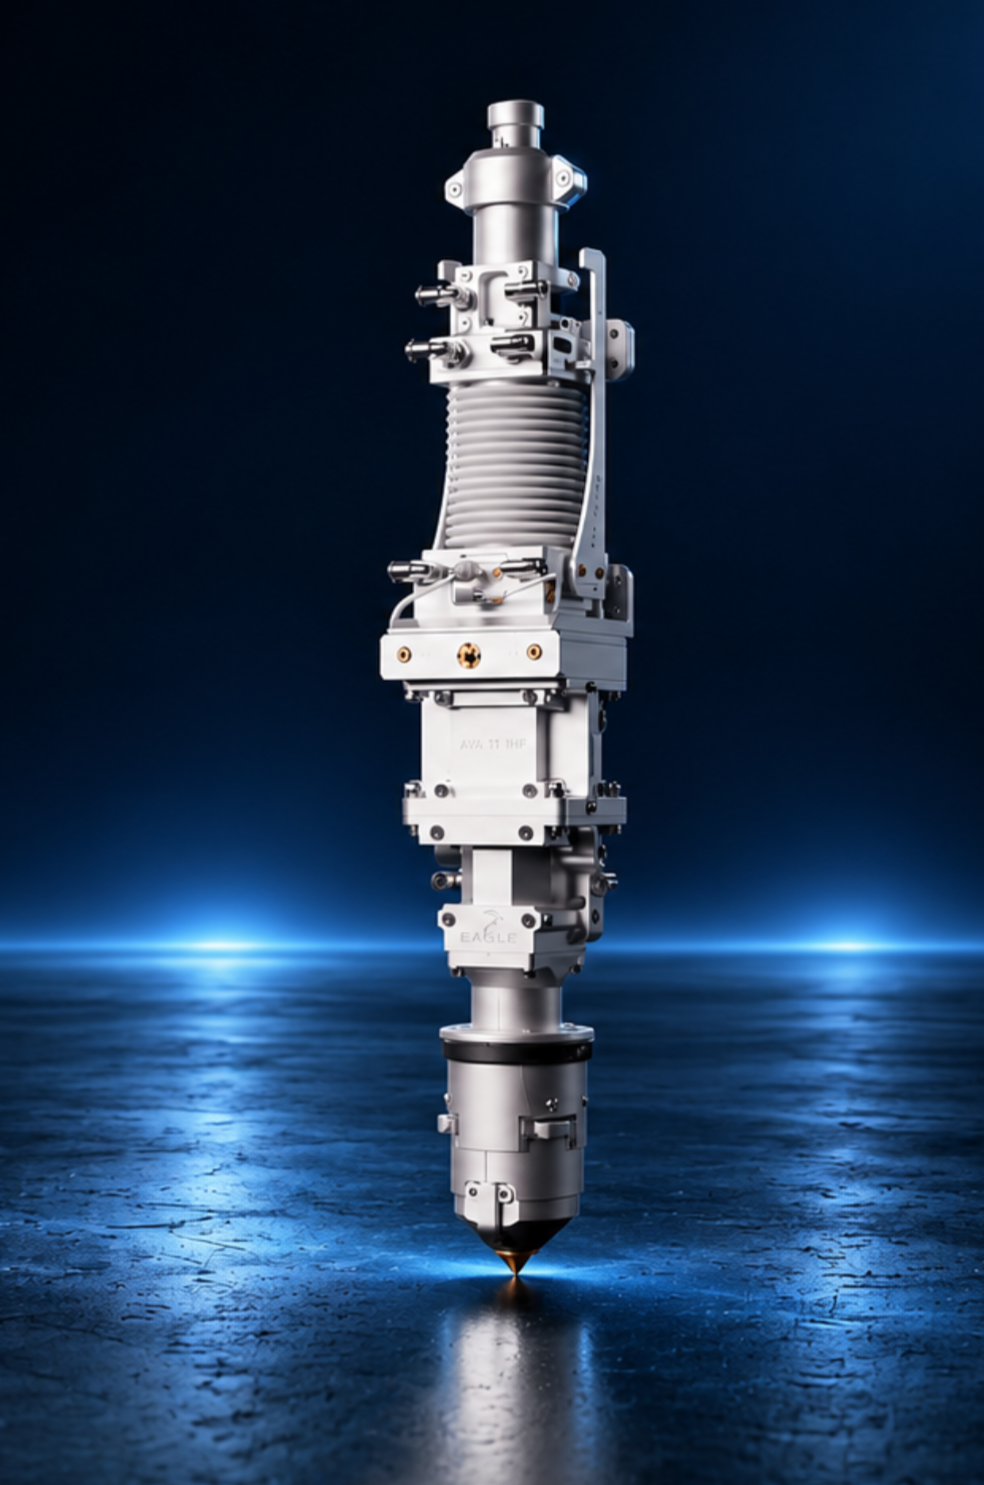
Eagle’s eVa 11-UHP, der für den Betrieb im Bereich von 20 bis 60 kW ausgelegt ist, verfügt über eine neu gestaltete optische Anordnung und eine Kühlung entlang des Strahlengangs. Der Abstandssensor verfügt über ein eigenes Kühlsystem, wodurch eine weitere potenzielle Quelle thermischer Schwankungen beseitigt wird.
Das Schneiden von Grobblech bringt weitere Komplikationen mit sich. Das geschmolzene Material muss durch einen tieferen Schnittspalt entfernt werden, und beim sauerstoffunterstützten Schneiden von Baustahl entsteht durch die Oxidationsreaktion zusätzliche Wärme. Es handelt sich um ein anderes Verfahren als das Stickstoff-Schmelzschneiden, das andere Parameter und Gasbedingungen erfordert.
Eagle’s MyECATFAST befasst sich mit dem Sauerstoffschneiden von dickem Weichstahl anhand anwendungsspezifischer Strategien, einschließlich Maßnahmen zur Senkung der Düsentemperatur.
Keine dieser Maßnahmen macht die Parameterauswahl überflüssig. Sie tragen dazu bei, Bedingungen zu bewältigen, die mit steigender Leistung und Materialdicke immer anspruchsvoller werden.
Die Prüfung des fertigen Werkstücks ist nach wie vor eine der einfachsten Methoden, um die Schnittqualität zu beurteilen. Sehen Sie sich die Schnittkante an, prüfen Sie, ob Schlacke vorhanden ist, und messen Sie das Werkstück gegebenenfalls.
Das ist sicherlich effektiv. Aber zu diesem Zeitpunkt ist der Schnittvorgang bereits abgeschlossen.
Forscher untersuchen Möglichkeiten, die Qualität bereits während des Prozesses selbst zu bewerten. In einer 2026 in „Procedia CIRP“analysierten Wissenschaftler des Fraunhofer IWS koaxiale Videoaufnahmen des Faserlaserschneidens von 10 mm dickem Edelstahl der Sorte AISI 304.
Anhand der Untersuchung der Merkmale der aufgenommenen Bilder entwickelten sie ein Modell zur Abschätzung der Schlackebildung. Der Korrelationskoeffizient zwischen den geschätzten und den gemessenen Werten betrug 85,1 %.
Ein interessantes Ergebnis, auch wenn eine Korrelation nicht dasselbe ist wie ein System, das jeden Fehler erkennt, geschweige denn eines, das die Schnittparameter automatisch korrigiert.
Durch Überwachung lässt sich feststellen, was gerade geschieht. Die Regelung geht noch einen Schritt weiter, indem sie diese Informationen nutzt, um den Prozess anzupassen. Diese Unterscheidung ist wichtig, insbesondere bei der Bewertung von Aussagen zur intelligenten Fertigung.
Bei Maschinenvorführungen stehen aus verständlichen Gründen beeindruckende Schnittergebnisse im Mittelpunkt. Sie sind leicht zu erkennen, leicht zu vergleichen und – wenn die Zahlen stimmen – leicht zu vermitteln.
Konsistenz lässt sich schwerer nachweisen.
Eine saubere Schnittkante an einer 50-mm-Platte sagt etwas über die Leistungsfähigkeit einer Maschine aus. Das Gleiche gilt für einen besonders schnellen Schneidzyklus. Beides gibt jedoch keinen Aufschluss darüber, wie zuverlässig sich dieses Ergebnis wiederholen lässt, wie oft ein Bediener eingreifen muss oder wie viele Teile über einen längeren Produktionslauf hinweg die geforderte Toleranz einhalten werden.
Diese Zahlen fließen selten in die Demonstration ein.