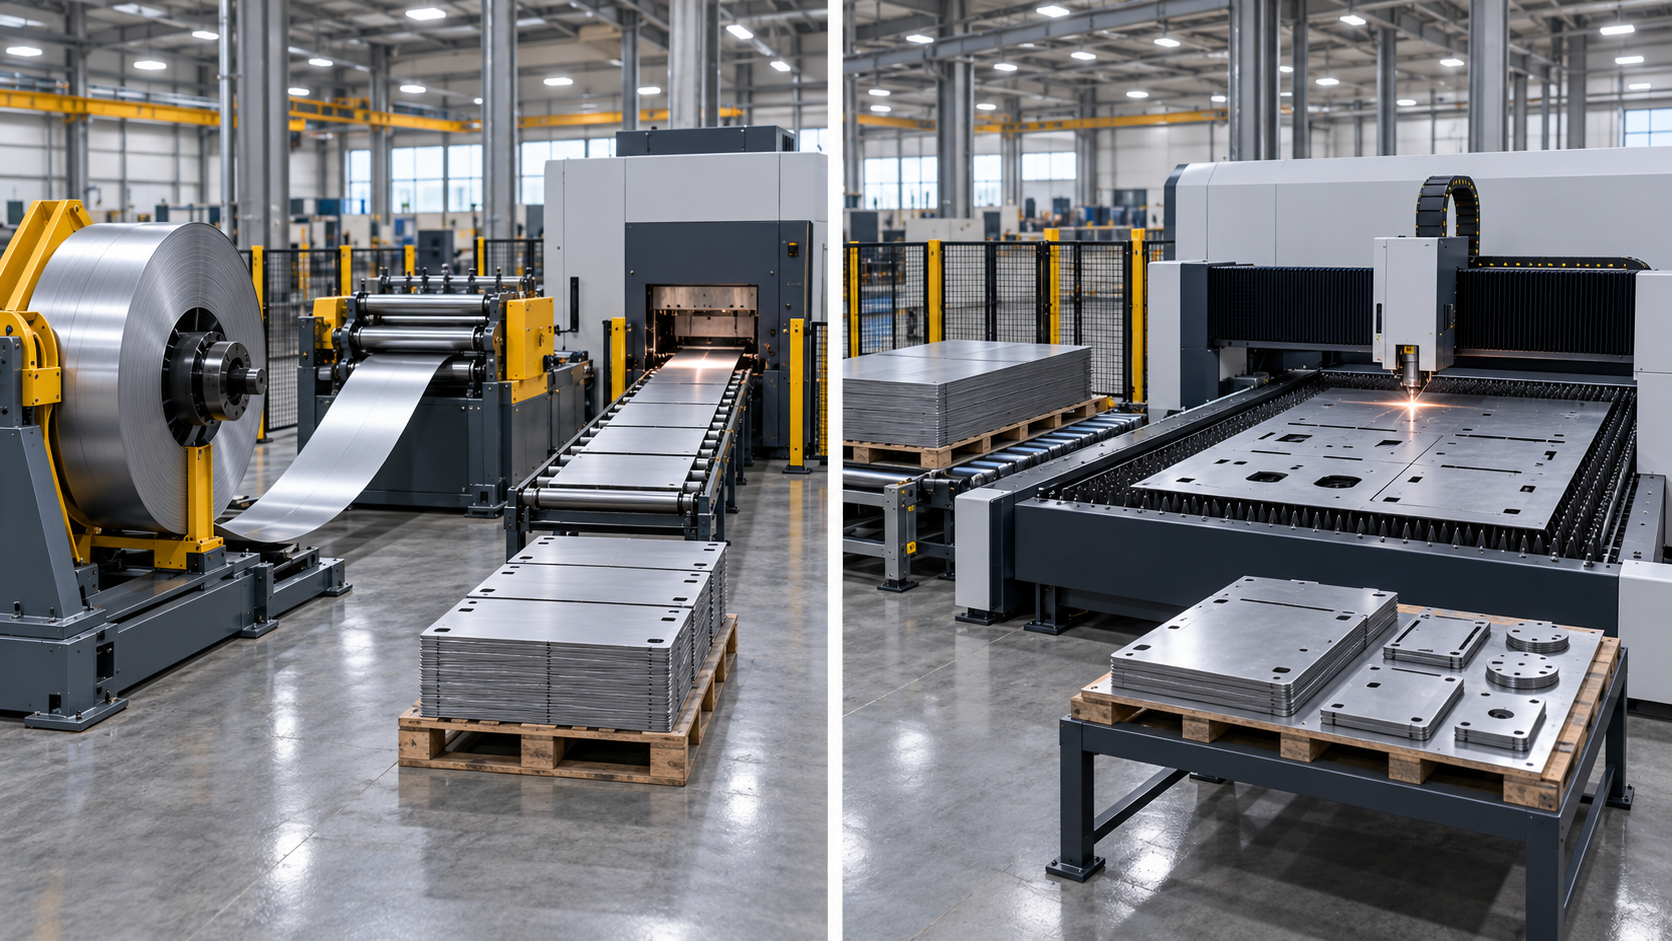
Die Entscheidung zwischen Rollen- und Bogenzuschnitt ist nicht nur eine Frage des Materialformats. Sie wirkt sich darauf aus, wie das Material durch die Produktion läuft, wie oft Auftragswechsel möglich sind, wie effizient das Material genutzt wird und wie einfach sich der Prozess automatisieren lässt.
Das Schneiden von Coil-Material basiert auf einem kontinuierlichen Materialfluss und längeren Produktionsläufen. Das Schneiden von Einzelblättern bietet größere Flexibilität, wenn sich Materialien, Dicken, Geometrien und Losgrößen häufig ändern.
Beide Verfahren können mit Faserlasertechnologie arbeiten und lassen sich in hohem Maße automatisieren. Der Hauptunterschied besteht darin, wie das Material in den Schneidprozess gelangt und was vor und nach dem Schneiden geschieht.
Die richtige Wahl hängt vom Produktionsvolumen, dem Produktmix, den Materialanforderungen und dem Grad an Flexibilität ab, den Ihr Betrieb benötigt.
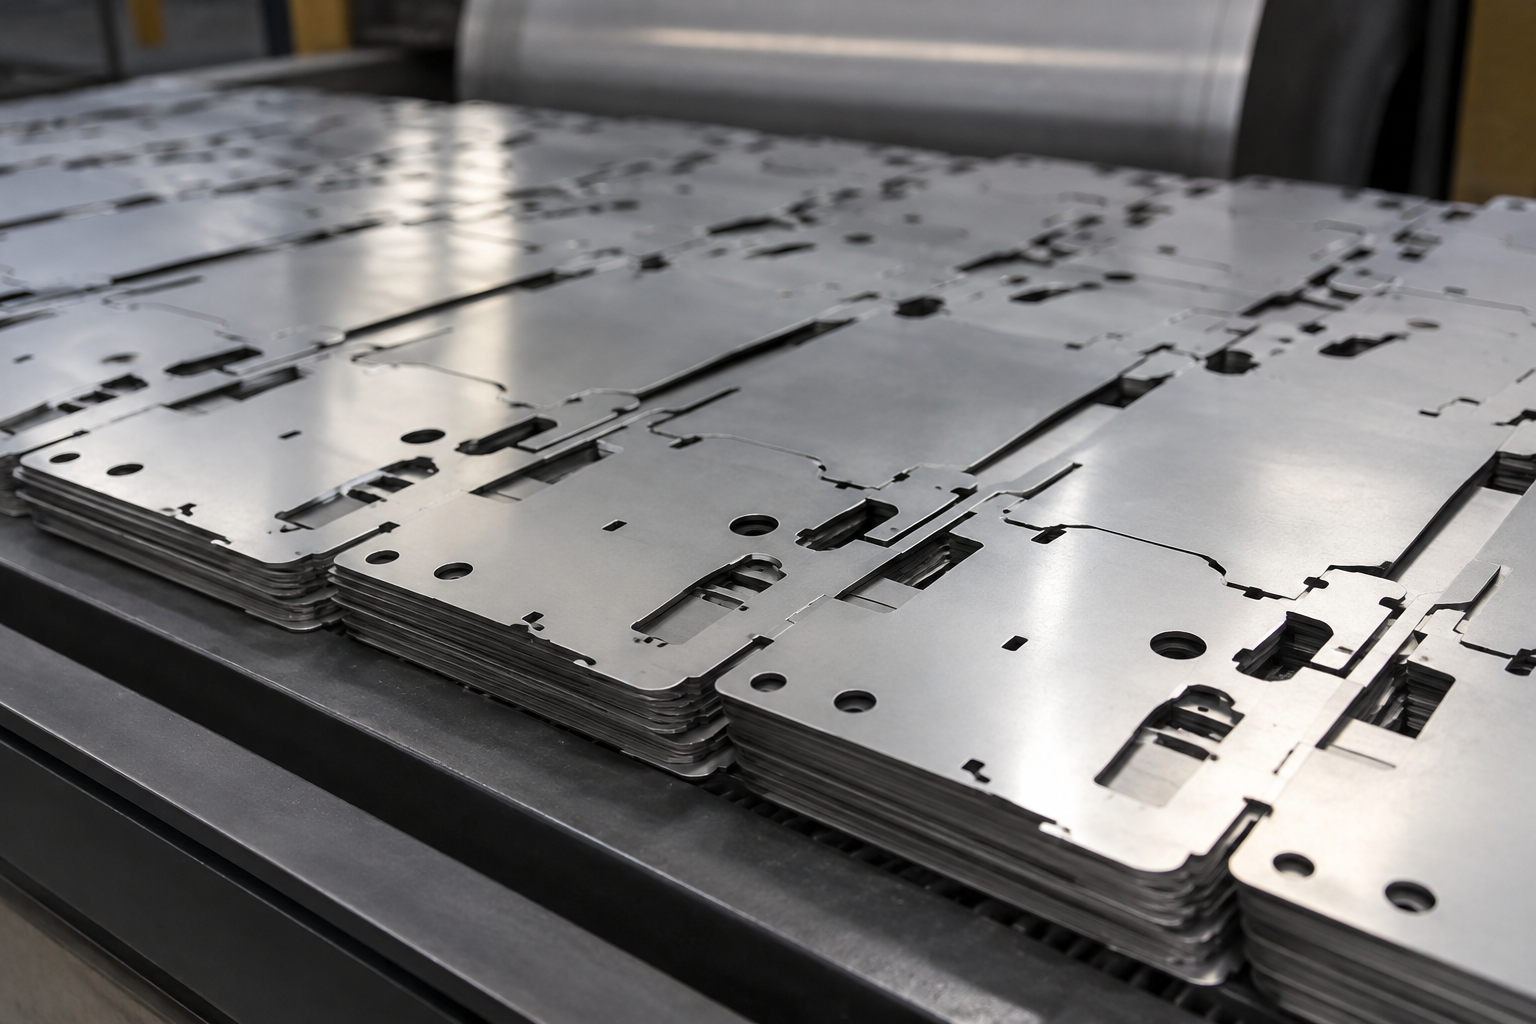
Beim Coil-Schneiden wird das Metall direkt von einer Coil-Rolle statt von einzelnen, vorgeschnittenen Blechen bearbeitet.
In einer typischen Coil-Zuführungsanlage wird das Material von einem Abwickler abgewickelt, gerichtet oder geglättet, in den Bearbeitungsbereich zugeführt und anschließend zu Fertigteilen oder Zuschnitten geschnitten. Je nach Anlage kann das Schneiden mit Stanzen, Umformen, Stapeln oder anderen nachgelagerten Arbeitsschritten kombiniert werden.
Das charakteristische Merkmal ist die kontinuierliche Materialzufuhr. Anstatt nach jedem Blech anzuhalten, kann die Anlage das Material von der Spule weiterverarbeiten, bis der Produktionslauf endet oder die Spule gewechselt werden muss.
Dadurch eignet sich das Schneiden von Coils besonders für die Serienfertigung, bei der große Mengen von Teilen aus demselben oder einem ähnlichen Material hergestellt werden.
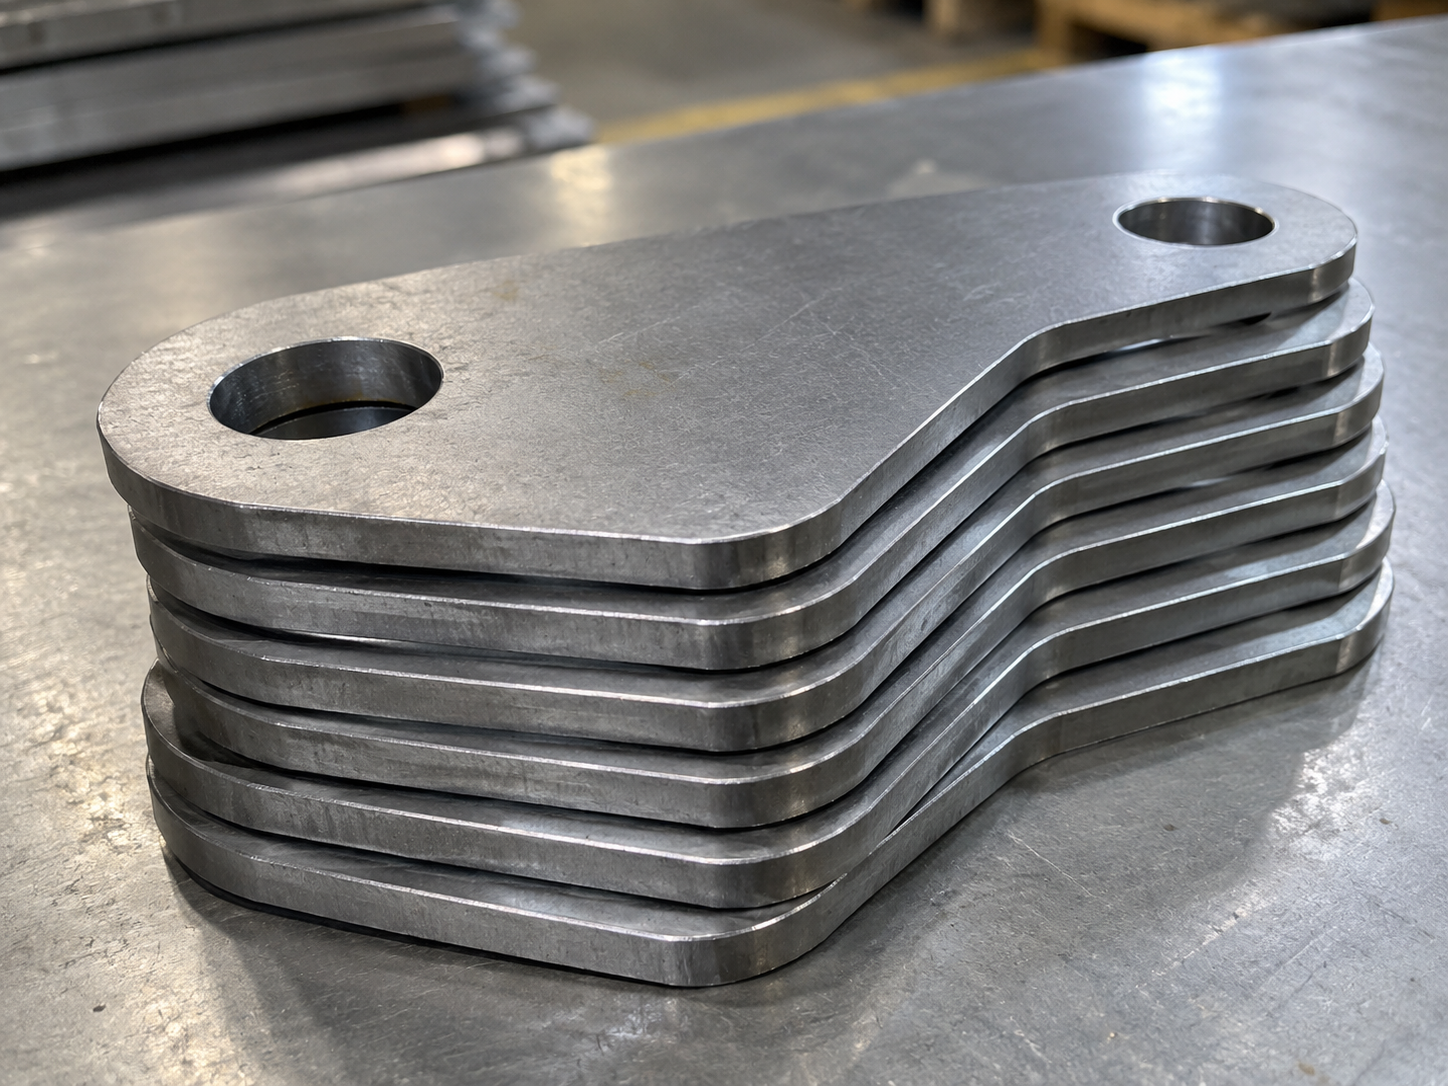
Beim Einzelblattschnitt geht man von einzelnen flachen Bögen mit vordefinierten Abmessungen aus.
Jedes Blech wird in die Schneidemaschine eingelegt, die verschachtelten Teile werden bearbeitet, und anschließend wird das Blech entladen oder gegen das nächste ausgetauscht. Dieser Arbeitsablauf kann manuell oder hochautomatisiert mit Palettenwechslern, Beschickungssystemen, Lagertürmen und Sortieranlagen erfolgen.
Da jedes Blatt eine eigenständige Materialeinheit darstellt, können Hersteller relativ problemlos zwischen verschiedenen Güteklassen, Stärken, Formaten und Aufträgen wechseln.
Dies ist ein Grund dafür, dass das Faserlaserschneiden von Blechen in Lohnfertigungsbetrieben und Produktionsumgebungen mit einer großen Teilevielfalt weit verbreitet ist.
Am einfachsten lassen sich die beiden Ansätze wie folgt verstehen:
Bei der Produktion aus Coils durchläuft ein langer Materialstreifen eine integrierte Fertigungslinie. Es ist nicht erforderlich, alle paar Meter ein neues Blech einzulegen, wodurch Unterbrechungen bei längeren Produktionsläufen reduziert werden können.
Bei der Einzelblattproduktion bleiben diese individuellen Materialänderungen erhalten, was zudem den Wechsel von einem Auftrag zum nächsten erleichtert.
Das bedeutet jedoch nicht, dass das Laserschneiden mit Coil-Zuführung auf einfache Geometrien beschränkt ist. Ein Faserlaser kann auch komplexe Konturen und unterschiedliche Teile aus einem Coil herstellen. Die größte Einschränkung ergibt sich, wenn der Produktionsplan häufige Wechsel der Materialart, der Materialstärke oder der Coilbreite erfordert.
Einzelblatt-Systeme sind für diese Art von Schwankungen im Allgemeinen besser geeignet.
Die Materialausnutzung ist einer der Hauptgründe, warum Hersteller eine Produktion mit Coil-Zuführung in Betracht ziehen.
Bei herkömmlichen Blechen wird die Schachtelung stets durch die Abmessungen des Blechs begrenzt. Jedes Blech hat einen festgelegten Anfang und ein festgelegtes Ende, und die Schachtelungssoftware muss die Teile innerhalb dieser Grenzen anordnen.
Bei der Produktion aus Coils entfällt die wiederkehrende Begrenzung durch die Blechlänge. Die Teile können entlang eines durchgehenden Bandes verschachtelt werden, was dem Verschachtelungssystem mehr Spielraum bietet, das verfügbare Material effizient zu nutzen.
Das bedeutet jedoch nicht, dass durch das Schneiden von Coils kein Verschnitt mehr entsteht. Die Coilbreite, die Geometrie der Teile, die Verschachtelungsstrategie und der Produktionsmix bestimmen nach wie vor, wie viel Material tatsächlich verbraucht wird.
Der Vorteil besteht darin, dass durch dieses Verfahren einige der Einschränkungen, die sich aus festen Blechgrößen ergeben, verringert werden können. Bei der Serienfertigung geeigneter Teile kann dies zu einem geringeren Materialverbrauch pro Fertigteil führen.
Im ursprünglichen Entwurf wird die Materialausnutzung zwar zu Recht als Vorteil der Coil-Verarbeitung genannt, doch die Behauptung, dass dadurch „Kantenabfälle bei Blechen vermieden werden“, ist zu pauschal.
Systeme mit Coil-Zuführung sind auf die kontinuierliche Produktion ausgelegt.
Da das Material direkt von der Spule zugeführt wird, entfallen wiederholte Blechbeladungen und Palettenwechsel aus dem normalen Produktionszyklus. Abwickeln, Richten, Zuführen, Schneiden und die nachgelagerte Handhabung können in eine automatisierte Anlage integriert werden.
Der Produktivitätsvorteil ergibt sich nicht unbedingt aus einem schnelleren Schneidvorgang. Wenn beide Systeme mit vergleichbarer Faserlasertechnologie arbeiten, kann der Laser selbst eine ähnliche Leistung erbringen.
Der Unterschied liegt in der Zeit, in der nicht geschnitten wird.
Eine mit einer Rolle gespeiste Linie kann kontinuierlich Material zuführen, ohne darauf warten zu müssen, dass ein weiteres Blatt in die Maschine gelangt. Dies wird bei längeren Produktionsläufen immer wertvoller.
Auch beim Bogenschnitt lässt sich ein sehr hoher Automatisierungsgrad erreichen. Moderne Anlagen können automatisierte Lagerung, Be- und Entladung, Sortierung sowie softwaregesteuerte Produktion miteinander kombinieren. Die Beschreibung der Automatisierung im Bogenschnitt als lediglich „mäßig bis hoch“, wie im ursprünglichen Vergleich, wird daher den Leistungsumfang aktueller Anlagen nicht gerecht.
Der Unterschied lässt sich am besten wie folgt beschreiben: kontinuierliche Inline-Automatisierung im Gegensatz zu flexibler, bogenbasierter Automatisierung.
In der Regel liegt hier der größere Vorteil des Bogenschnitts.
Der Wechsel von einem Plattenmaterial oder einer Plattendicke zu einem anderen bzw. einer anderen kann relativ unkompliziert sein, insbesondere wenn die Maschine an ein automatisches Lagersystem angeschlossen ist.
Diese Flexibilität ist von Vorteil, wenn der Produktionsplan viele verschiedene Aufträge, Kleinserien, Prototypen oder kundenspezifische Teile umfasst.
Die Produktion mit Coil-Zuführung funktioniert am besten, wenn eine beträchtliche Menge an Werkstücken mit derselben Coil-Spezifikation verarbeitet werden kann. Eine Änderung der Coil-Breite, -Dicke oder -Materialgüte erfordert in der Regel mehr Vorbereitungsaufwand als die Auswahl eines anderen Blechs.
Der ursprüngliche Entwurf geht daher in die richtige Richtung, wenn er das Blechschneiden als besonders geeignet für die Produktion mit großer Produktvielfalt und häufigen Umrüstungen beschreibt.
Der Unterschied liegt weniger darin, welche Formen die Maschine schneiden kann, sondern vielmehr darin, wie einfach das gesamte Produktionssystem von einer Materialanforderung auf eine andere umgestellt werden kann.
Die Wirtschaftlichkeit der Produktion mit Rollen- und Bogenzuführung sollte auf der Ebene des gesamten Prozesses bewertet werden.
Eine mit Coils beschickte Anlage erfordert zusätzliche Ausrüstung für die Handhabung, das Richten, das Glätten und die Zuführung der Coils. Das Gesamtsystem ist daher in der Regel komplexer als eine eigenständige Blechschneidemaschine.
Diese zusätzliche Investition kann wirtschaftlich sinnvoll sein, wenn das Produktionsvolumen hoch genug ist, um von einem kontinuierlichen Materialfluss, reduziertem Materialumschlag, weniger Unterbrechungen und einer verbesserten Materialausnutzung zu profitieren.
Die Einzelblattproduktion weist eine andere Kostenstruktur auf. Sie kann mit einer einfacheren Maschinenkonfiguration beginnen und bei steigenden Produktionsanforderungen um Lagerkapazitäten und Automatisierung erweitert werden.
Diese Flexibilität kann auch einen wirtschaftlichen Nutzen haben. Wenn ein Hersteller regelmäßig Materialien, Materialstärken und Losgrößen wechselt, kann es wichtiger sein, lange Umrüstzeiten und einen speziellen Coil-Lagerbestand zu vermeiden, als die kontinuierliche Produktionszeit zu maximieren.
Aus diesem Grund sind bei keinem der beiden Verfahren die Kosten pro Teil automatisch niedriger.
Für einen korrekten Vergleich sollten die tatsächlichen Teile, Materialien, Produktionsmengen, Umrüsthäufigkeiten, Arbeitsaufwände und die erwartete Maschinenauslastung des Herstellers herangezogen werden.
| Faktor | Schneiden aus der Rolle | Schneiden von Einzelblättern |
|---|---|---|
| Produktionsmodus | Kontinuierlich | Blatt für Blatt |
| Am besten geeignet für | Längere, sich wiederholende Läufe | Gemischte Produktion |
| Materialausnutzung | Sehr hoch bei geeigneten Nistmöglichkeiten | Hoch, jedoch durch die Blattgröße begrenzt |
| Wesentliche Änderungen | Stärker eingebunden | Relativ schnell |
| Flexibilität bei der Geometrie | Hoch | Hoch |
| Automatisierungspotenzial | Sehr hoch | Sehr hoch |
| Systemkomplexität | Höher | Besser skalierbar |
| Hauptvorteil | Kontinuierlicher Produktionsfluss | Flexibilität in der Produktion |
Wählen Sie das Schneiden aus Coil-Material , wenn Ihre Produktion große Mengen wiederkehrender Teile aus einem relativ stabilen Materialspektrum umfasst.
Zu den typischen Anwendungsbereichen zählen Automobilkomponenten, HLK-Produkte, Haushaltsgeräte, Bauteile sowie andere standardisierte Teile, die in großen Stückzahlen hergestellt werden. Dies sind auch die Branchen, die im ursprünglichen Entwurf als vielversprechende Kandidaten für die Coil-Verarbeitung identifiziert wurden.
In der Praxis beantwortet das Schneiden von Coils eine Frage zur Produktion:
Wie effizient können wir einen kontinuierlichen Materialfluss in Fertigteile umwandeln?
Wählen Sie das Einzelblattschneiden , wenn die Produktionsvielfalt wichtiger ist.
Es eignet sich im Allgemeinen besser für Lohnfertiger, Auftragsfertiger, maßgeschneiderte Anlagen, Prototypen und Produktionsumgebungen, in denen sich Werkstoffe, Wandstärken, Geometrien und Losgrößen regelmäßig ändern.
Das Zuschneiden von Blechen beantwortet eine andere Frage:
Wie effizient können wir von einem Job zum nächsten wechseln?
Manche Hersteller können möglicherweise von beidem profitieren. Die Rollenproduktion eignet sich für wiederkehrende Bauteile mit hohen Stückzahlen, während Bogenmaschinen für variable, kundenspezifische oder kleinere Stückzahlen zur Verfügung stehen.
Beim Schneiden von Rollenware und Bogenware kann zwar dieselbe Schneidetechnologie zum Einsatz kommen, die Produktionsabläufe sind jedoch unterschiedlich organisiert.
Das Schneiden von Coil-Material basiert auf Kontinuität. Es kann wiederholte Materialwechsel reduzieren, lange automatisierte Produktionsläufe ermöglichen und mehr Freiheit bei der Schachtelung entlang der Materiallänge bieten.
Beim Einzelblatt-Zuschnitt steht Flexibilität im Vordergrund. Er ermöglicht es den Herstellern, schnell zwischen verschiedenen Materialien, Stärken, Formaten und Produktionsaufträgen zu wechseln.
Für eine stabile, wiederholbare Produktion kann die Verarbeitung aus Coils einen effizienteren Materialfluss gewährleisten. Bei der Fertigung mit großer Produktvielfalt und häufigen Auftragswechseln ist das Schneiden von Einzelblättern in der Regel die flexiblere Lösung.
Bei der Entscheidung sollte daher nicht in erster Linie die Frage im Vordergrund stehen, ob ein Teil aus einer Spule oder einem Blech geschnitten werden kann.
Zunächst sollte man sich überlegen, wie sich dieses Teil durch Ihren Produktionsprozess bewegen muss.


