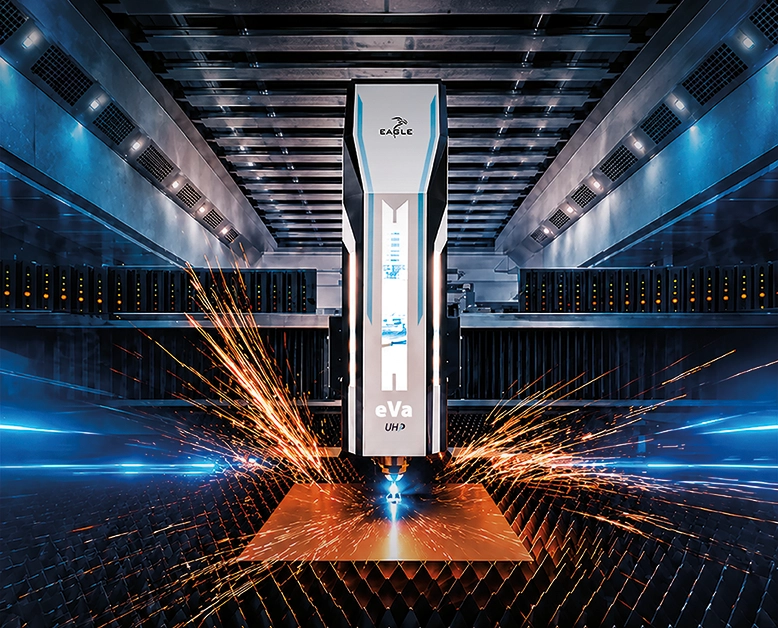
Maszyna do cięcia laserowego może obrobić blachę stalową w ułamku czasu, jaki zajmowało to jeszcze kilka lat temu. Zupełnie inną sprawą jest jednak zdjęcie gotowych elementów ze stołu roboczego.
Technologia cięcia znacznie się rozwinęła – wzrosła moc laserów, przyspieszyło pozycjonowanie, a procesy cięcia uległy usprawnieniu. Jednak te postępy powodują większe obciążenie dla operacji związanych z obsługą maszyny. Gdy skraca się czas cięcia, rozładunek i sortowanie mogą stać się istotną częścią cyklu produkcyjnego.
Wiele zakładów nadal wykonuje tę pracę ręcznie i ma ku temu uzasadnione powody. Ręczne sortowanie jest elastyczne, nie wymaga dodatkowych nakładów na automatyzację i może doskonale sprawdzać się w przypadku niektórych rodzajów produkcji. Sytuacja zmienia się, gdy maszyna kończy cięcie szybciej, niż operator jest w stanie opróżnić stół i przygotować go do przyjęcia kolejnego arkusza.
A Studium przypadku Uniwersytetu w Padwie. W ramach projektu zbadano możliwość połączenia cięcia laserowego z automatycznym oddzielaniem i układaniem elementów, zastępując czynności wykonywane dotychczas ręcznie.
To podstawowe wyzwanie jest dobrze znane każdemu, kto prowadzi intensywnie działający zakład blacharski. Szybsze cięcie poprawia ogólną wydajność tylko wtedy, gdy pozostałe etapy procesu produkcyjnego są w stanie nadążyć za tym tempem.
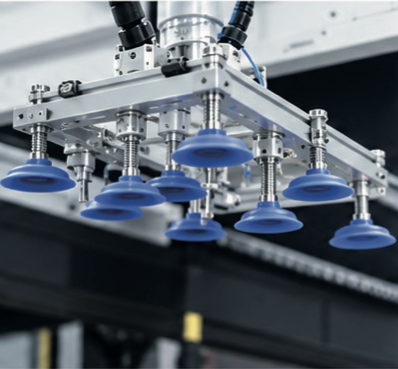
Sortowanie wyciętych elementów jest bardziej skomplikowane niż zwykłe podnoszenie ich i przenoszenie w inne miejsce. Arkusz może zawierać dziesiątki elementów o różnych kształtach, wymiarach i masach. Niektóre z nich łatwo uchwycić, podczas gdy inne mają zbyt małą powierzchnię, by można je było chwycić przyssawką. Cienkie elementy mogą być trudne w obsłudze bez naruszania sąsiednich części.
Ważny jest również materiał. Chwytaki magnetyczne nadają się do wielu elementów stalowych, ale nie można ich stosować w ten sam sposób w przypadku aluminium. Narzędzia próżniowe stanowią kolejną opcję, choć ich skuteczność zależy od geometrii i powierzchni elementu.
Pojawia się również kwestia kolejności demontażu. Elementy należy pobierać w taki sposób, aby nie utrudniać dostępu do pozostałych części, a system manipulacyjny musi sprawnie przemieszczać się między pozycjami pobierania a odkładania. Niewłaściwa kolejność może spowodować dodanie zbędnych ruchów do cyklu, który i tak może być już ograniczony wydajnością maszyny tnącej.
Trudności te przyciągnęły uwagę badaczy wykraczających poza obszar tradycyjnej produkcji blach. W badaniu z 2025 r. dotyczącym sortowania nieregularnych elementów metalowych w przemyśle stoczniowym przeanalizowano optymalizację tras zbiórki i sekwencji sortowania. W badaniach nad sortowaniem opartym na wizji maszynowej zajęły się również tym, w jaki sposób zautomatyzowane systemy mogą identyfikować metalowe elementy o złożonej geometrii.
Zastosowania są różne, ale wymagania techniczne się pokrywają. System manipulacyjny musi zidentyfikować element, wybrać odpowiednią metodę chwytania oraz ustalić, w jaki sposób go wyjąć i umieścić, nie kolidując z pozostałymi częściami.
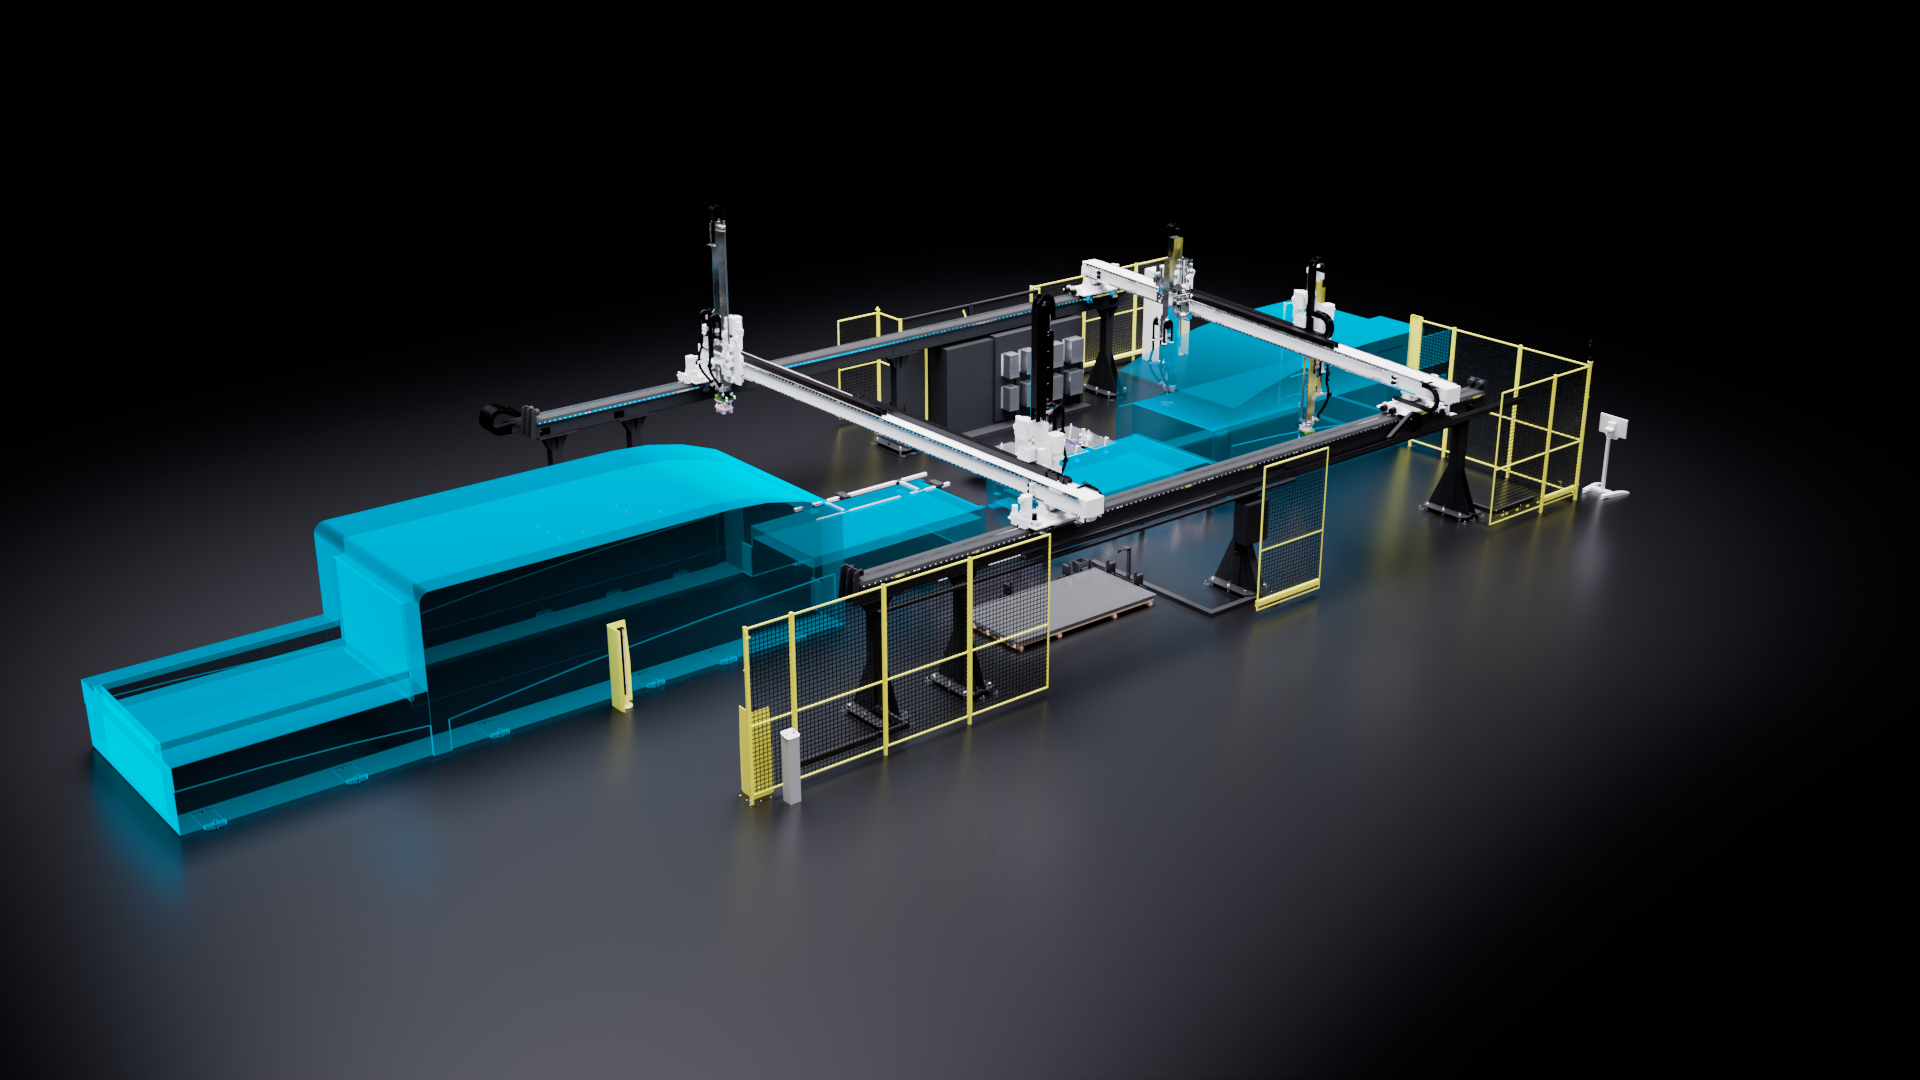
Jednym ze sposobów sprostania tym wyzwaniom jest zapewnienie systemowi manipulacyjnemu większej swobody ruchu oraz możliwości pracy z różnymi rodzajami chwytaków.
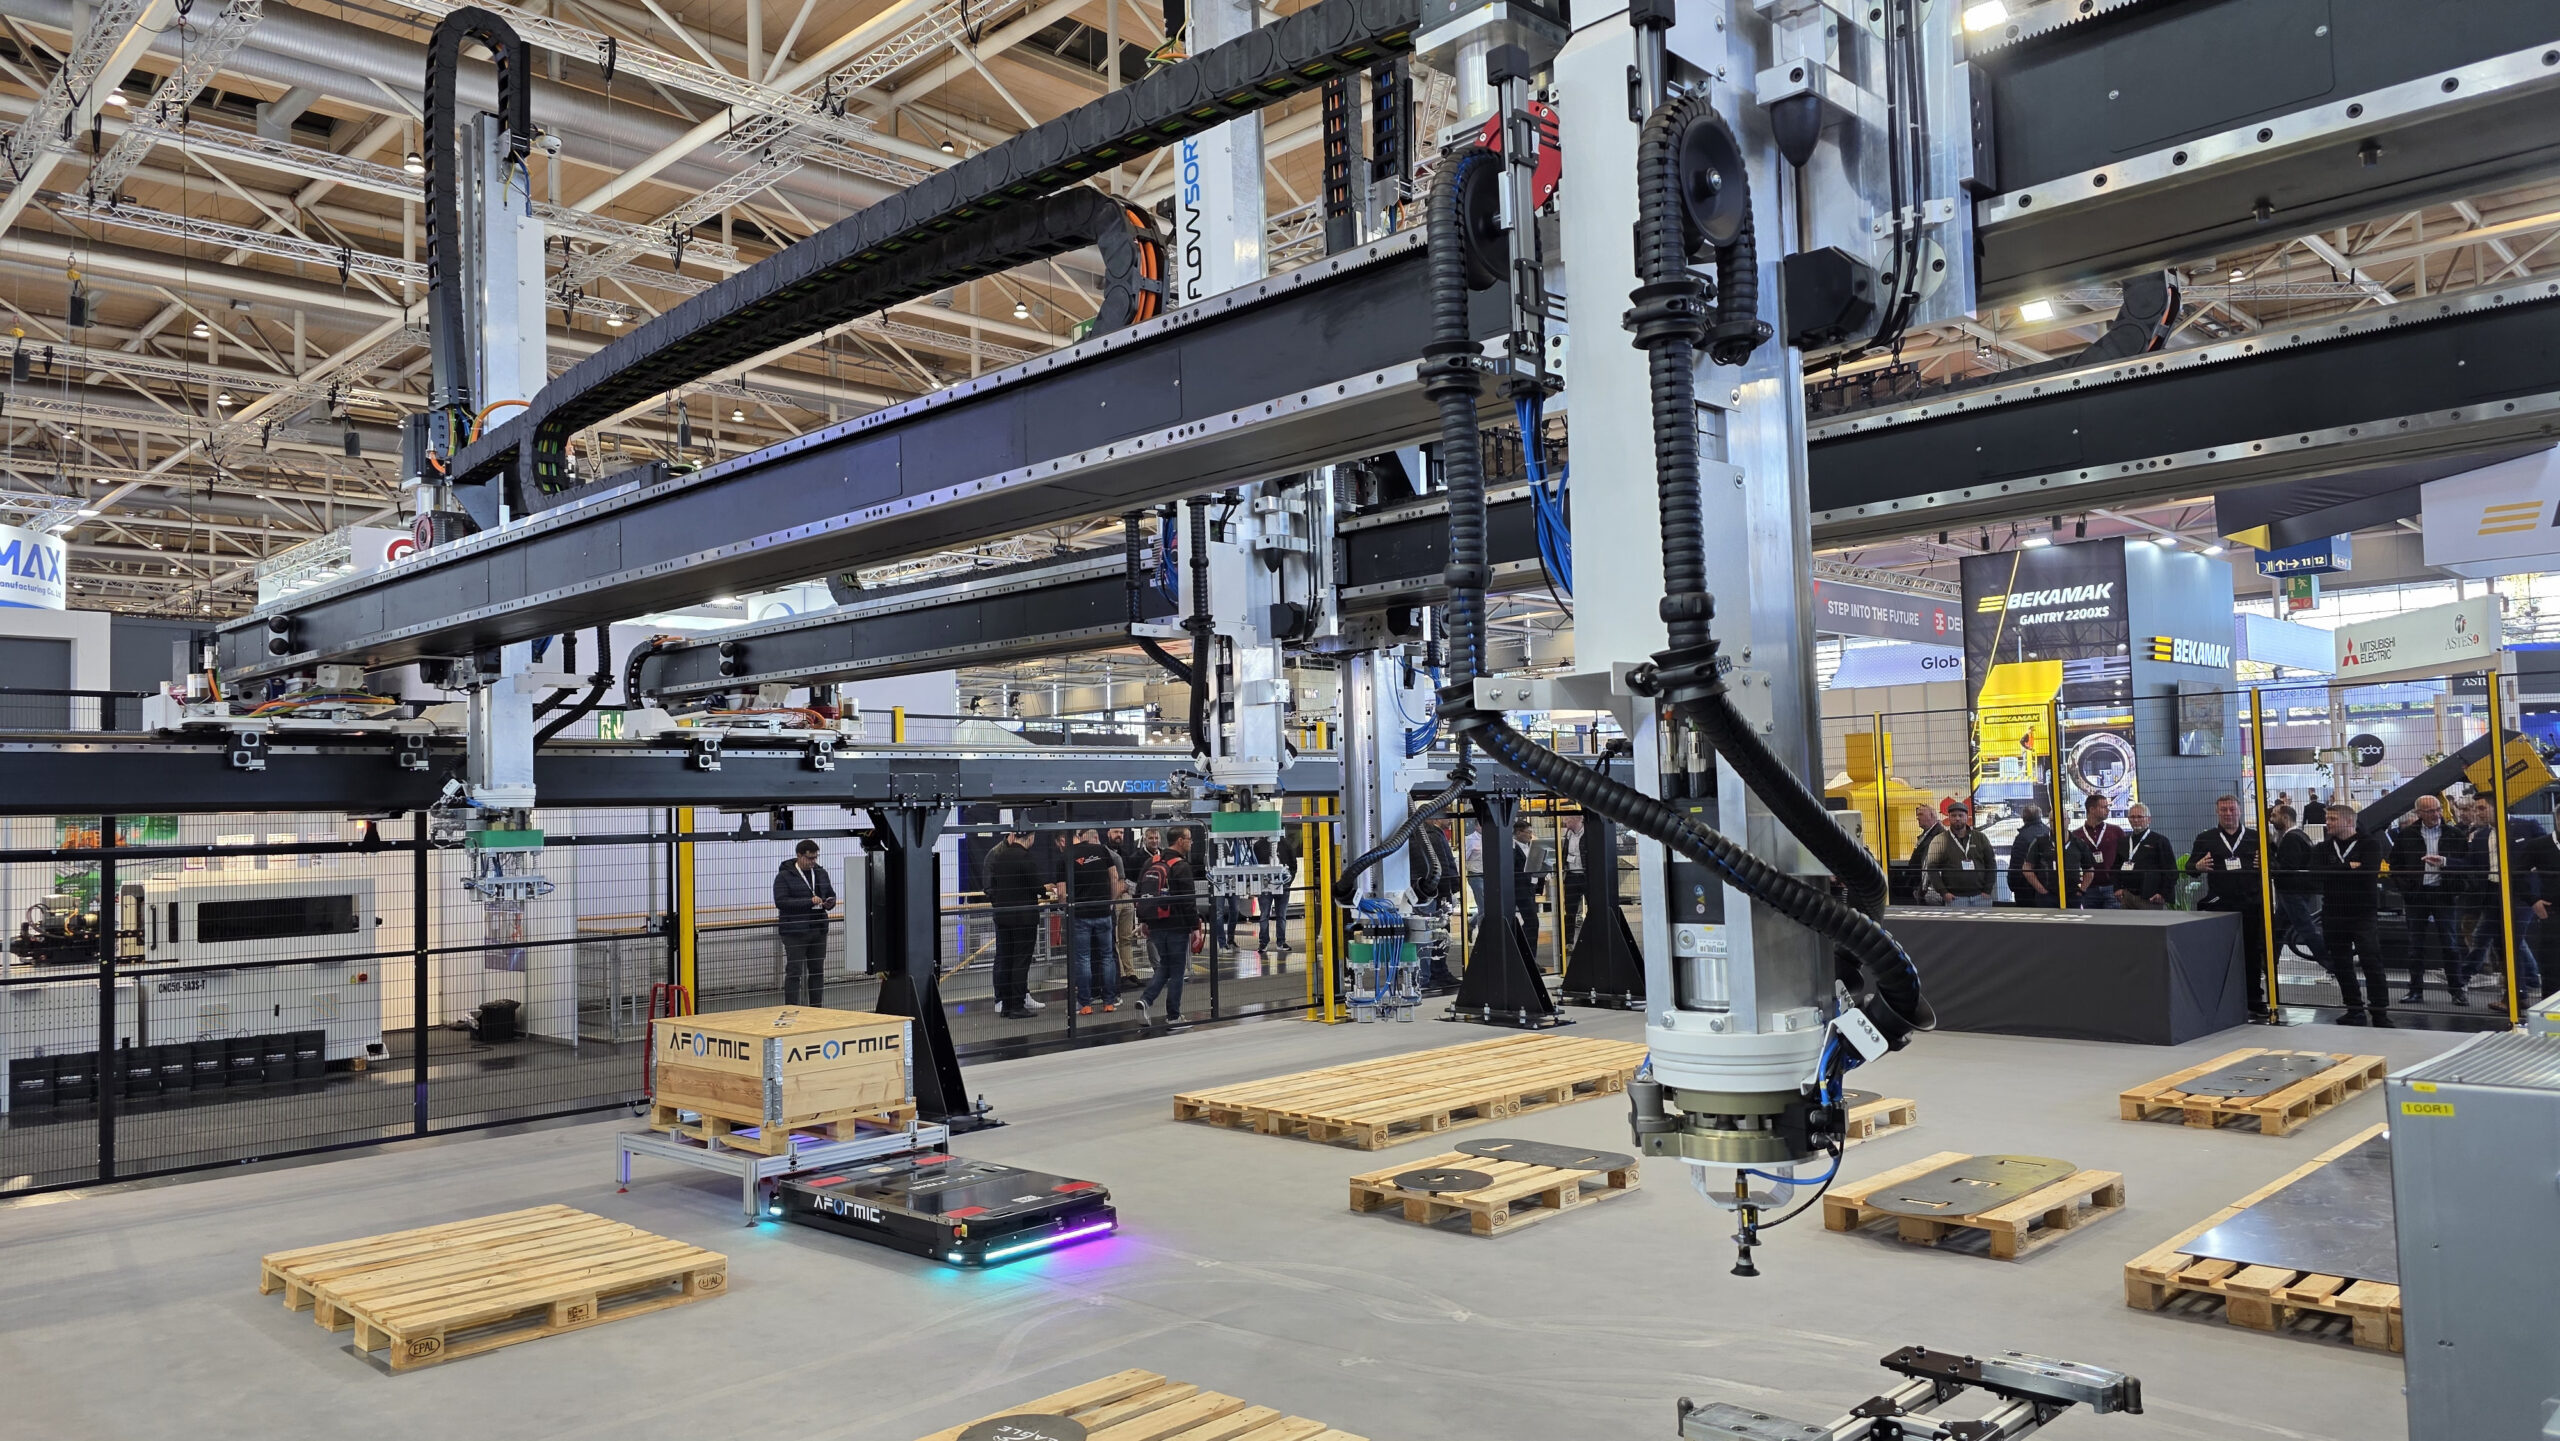
Firma Eagle Lasers zaprezentowała FlowSORT na targach EuroBLECH 2026, mając na uwadze właśnie to podejście.
System wykorzystuje ruchome belki, z których każda wyposażona jest w dwa niezależnie sterowane ramiona. Belki mogą zmieniać swój kąt nachylenia, dostosowując się do rozmieszczenia elementów na stole do cięcia. Dzięki temu jedno ramię może pobierać element, podczas gdy drugie umieszcza wcześniej pobrany element, co pozwala uniknąć konieczności wykonywania wszystkich ruchów w kolejności.
Narzędzia magnetyczne i próżniowe spełniają różne wymagania dotyczące obsługi, a modułowa konfiguracja pozwala na rozmieszczenie systemu wokół wielu maszyn do cięcia laserowego. System FlowSORT może również załadowywać surowe arkusze oraz usuwać pozostałości po cięciu.
Te możliwości mają znaczenie, ponieważ sortowanie części stanowi jedynie jeden z etapów szerszego procesu produkcyjnego. Surowiec musi trafić na stół do cięcia, gotowe elementy należy zebrać i przetransportować, a pozostały szkielet należy usunąć, zanim będzie można przystąpić do obróbki kolejnej blachy. Im skuteczniej zadania te są koordynowane, tym mniejsze jest prawdopodobieństwo, że jedna operacja spowoduje opóźnienie pozostałych.
Sama liczba ramion manipulacyjnych niewiele jednak mówi o rzeczywistej wydajności. Wydajność zależy od przetwarzanych elementów, układu instalacji, odległości pokonywanej przez każde ramię oraz koordynacji poszczególnych ruchów. System, który sprawdza się w przypadku jednego asortymentu produkcyjnego, może dawać inne wyniki w przypadku innego asortymentu.
Automatyzacja wiąże się również z pewnymi wymaganiami. Urządzenia wymagają powierzchni podłogowej, programowania, konserwacji oraz odpowiedniego rozwiązania w zakresie przechowywania lub transportu gotowych elementów. Czynniki te należy uwzględnić w kalkulacji inwestycyjnej obok potencjalnego ograniczenia ręcznej obsługi.
W przypadku zakładu produkującego stosunkowo proste elementy o długich cyklach cięcia ręczne sortowanie może nadal stanowić najbardziej ekonomiczne rozwiązanie. Producent korzystający z kilku szybkich laserów i realizujący nieprzerwany strumień różnych zleceń boryka się z innym zestawem ograniczeń. W takich warunkach wydajność obsługi może wymagać większej uwagi niż miało to miejsce w czasach, gdy cykle cięcia były dłuższe.
Punktem wyjścia jest analiza rzeczywistego procesu produkcyjnego: jak długo maszyny czekają na opróżnienie stołów, ile czasu operatorzy poświęcają na sortowanie oraz gdzie występują opóźnienia między cięciem a kolejną operacją. Dane te stanowią bardziej przydatną podstawę do oceny automatyzacji niż same specyfikacje systemu transportowo-magazynowego.
Cięcie laserowe będzie stawało się coraz szybsze. Dla producentów inwestujących w ten postęp kolejne korzyści mogą zależeć w równym stopniu od tego, co dzieje się po zakończeniu cięcia, jak i od samego procesu cięcia.