
Istnieje różnica między wykonaniem dobrego cięcia a przeprowadzeniem dobrego procesu cięcia. Nie jest to zresztą różnica szczególnie subtelna, choć niekoniecznie można to wywnioskować z tego, jak zazwyczaj prezentuje się działanie maszyn laserowych.
Nowa maszyna wycina skomplikowaną część, operator ją podnosi, ktoś sprawdza krawędź i wszyscy są zadowoleni. W porządku. Ale ta część niewiele nam mówi o tym, co dzieje się po kilku godzinach produkcji, kiedy głowica tnąca pracuje nieprzerwanie, materiał zmienia się z partii na partię, a operator ma o wiele więcej na głowie niż podziwianie równej krawędzi.
W tym miejscu pojawia się kwestia stabilności procesu. Należy jej poświęcić co najmniej tyle samo uwagi, co prędkości skrawania.
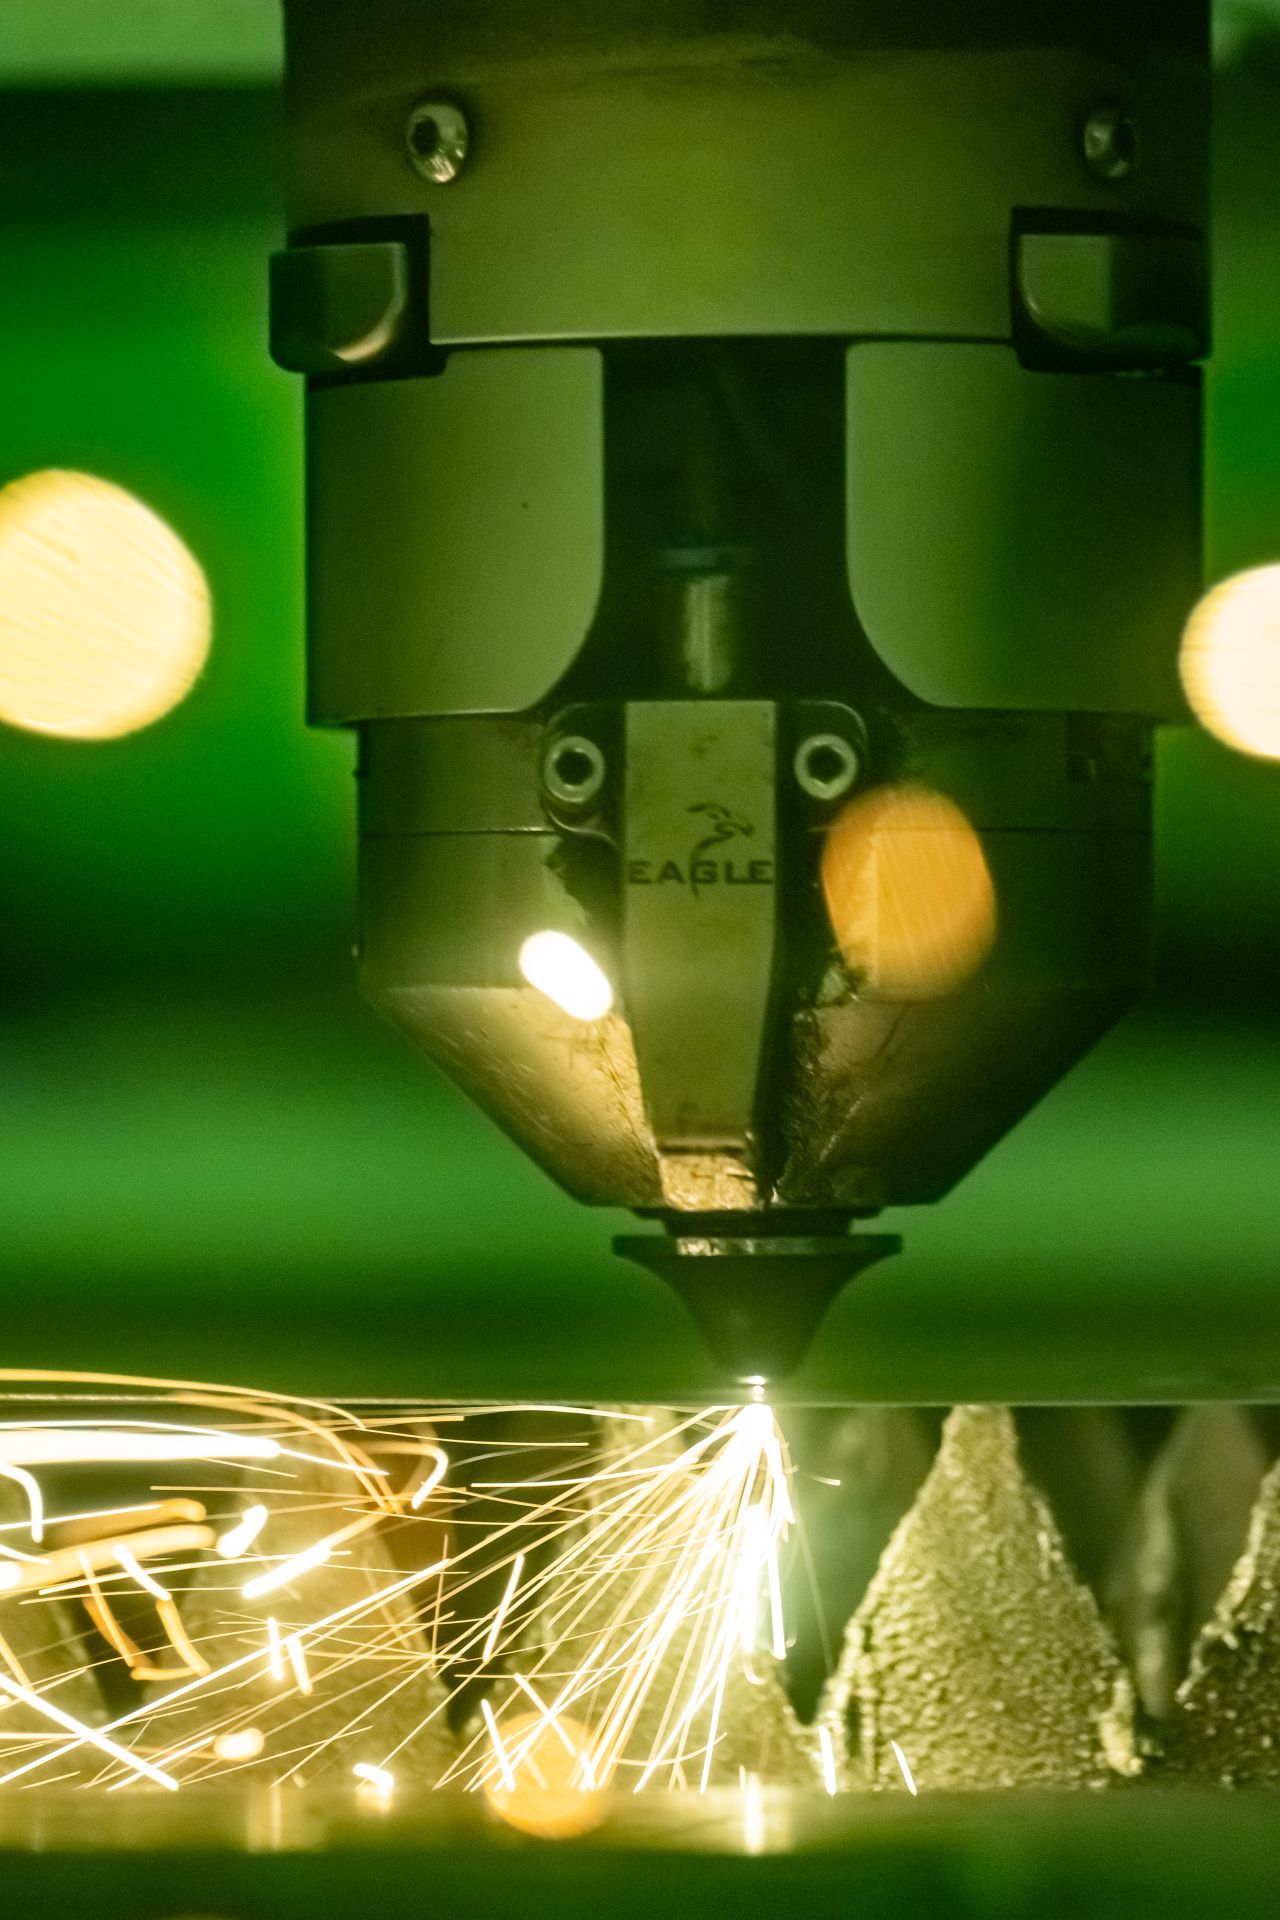
Cięcie laserowe to sztuka utrzymywania równowagi między kilkoma zmiennymi. Moc, prędkość, położenie ogniska, ciśnienie gazu, właściwości materiału. Zmiana jednej z nich może wymagać dostosowania pozostałych.
Dla każdego, kto kiedykolwiek programował maszynę do cięcia, nie jest to żadną nowością. Problem polega na tym, że zmienne te nie działają niezależnie od siebie, a ustawienie optymalne dla jednej cechy jakościowej niekoniecznie jest najlepsze dla innej.
Badanie z badanie z 2026 r. opublikowane w „Engineering Science and Technology”, międzynarodowym czasopiśmie , dotyczyło cięcia laserowego metodą fiber ną stali nierdzewnej AISI 430, z uwzględnieniem wpływu prędkości cięcia, ciśnienia gazu i położenia ogniska na chropowatość powierzchni, tworzenie się żużlu, dokładność otworów oraz zużycie energii.
Różne parametry miały wpływ na różne wskaźniki jakości. Poprawa jednego wyniku nie powodowała automatycznie poprawy pozostałych.
Jednak decyzje dotyczące produkcji często opierają się na jednej, szczególnie atrakcyjnej wartości, którą zazwyczaj jest prędkość cięcia.
Każdy proces cięcia ma swoje okno procesowe: zakres warunków, w ramach których daje on akceptowalne wyniki. Znalezienie tego okna to jedno zadanie. Utrzymanie procesu w jego granicach przez cały cykl produkcyjny to kolejne, zwłaszcza gdy w grę wchodzą stan dyszy, różnice w materiale i efekty termiczne.
Dysza tnąca nie jest bynajmniej najbardziej imponującym elementem nowoczesnej maszyny laserowej typu „ fiber ”. W porównaniu ze źródłem o mocy 40 lub 60 kW ten niewielki kawałek obrobionej miedzi nie budzi wielkiego zachwytu. Jednak jego stan ma ogromne znaczenie.
Gaz wspomagający musi usuwać stopiony materiał z wąskiej szczeliny cięcia, czasami przez warstwę stali o grubości kilku centymetrów. Jego skuteczność zależy od ciśnienia, geometrii dyszy, jej ustawienia oraz odległości od blachy.
Większa presja niekoniecznie jest rozwiązaniem. Jak wie każdy, kto widział film „This Is Spinal Tap” , podkręcenie głośności do jedenastu niekoniecznie poprawia jakość wykonania.
Naukowcy w publikacji zatytułowanej czasopiśmie „Results in Engineering” w 2025 r. zbadali cięcie laserowe metodą „ fiber ” wspomagane powietrzem stali nierdzewnej AISI 304 przy użyciu zoptymalizowanej dyszy naddźwiękowej. W porównaniu z testowaną konstrukcją konwencjonalną, zastosowana przez nich dysza zmniejszyła szerokość szczeliny cięcia o około 20%, a maksymalną wysokość żużlu o około 55%.
Wyniki te odnoszą się do konkretnej konfiguracji eksperymentalnej, ale warto zwrócić uwagę na różnicę wynikającą ze zmiany natężenia przepływu gazu. Sam laser to nie wszystko.
W codziennej produkcji nieprawidłowo wycentrowana dysza może zakłócać rozkład gazu wokół wiązki, co wpływa na jakość cięcia. System ANC CAM firmy Eagle łączy automatyczną wymianę dysz z centrowaniem wiązki wspomaganym kamerą, co ogranicza nakład pracy ręcznej związany z ustawieniem prawidłowych parametrów.
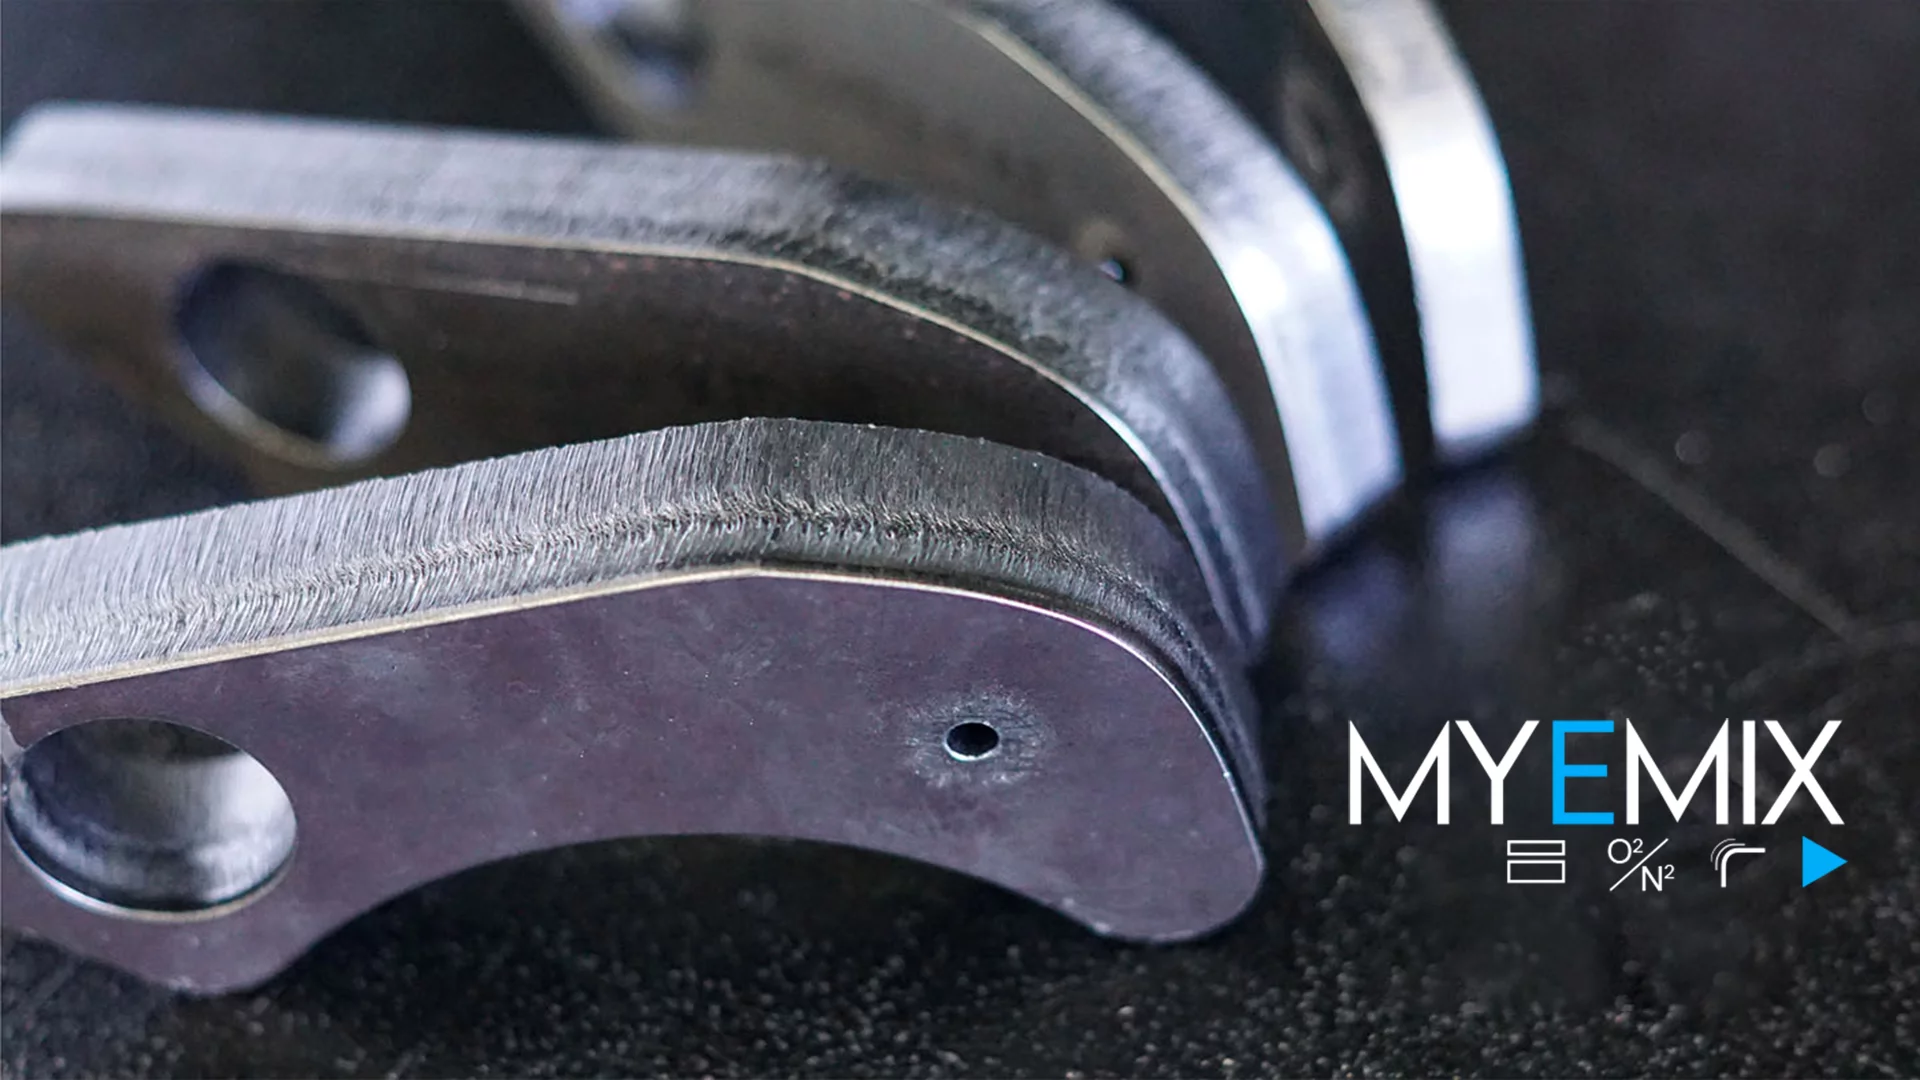
Skład gazu stanowi kolejną zmienną. Systemy takie jak MyEMIX wykorzystują kontrolowane mieszanki azotu i tlenu do konkretnych zastosowań, w których interakcja między gazem a materiałem wpływa na proces cięcia.
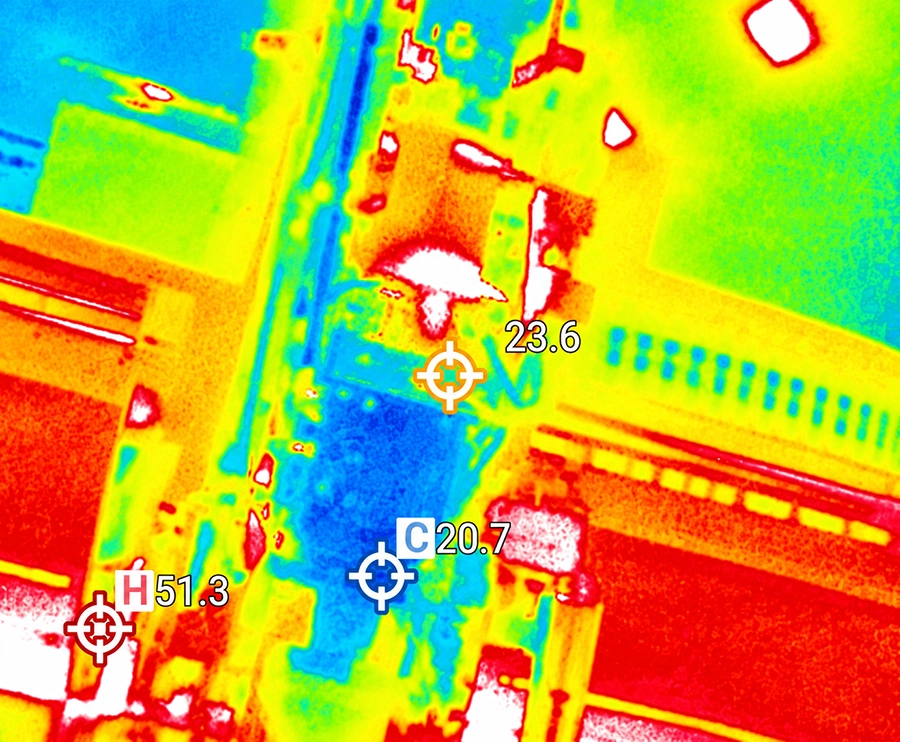
Wysoka moc lasera nie oznacza automatycznie, że cięcie będzie niestabilne. Jednak przepuszczanie dziesiątek kilowatów przez układ optyczny sprawia, że zarządzanie temperaturą staje się poważnym wyzwaniem inżynieryjnym.
Elementy optyczne przepuszczają wiązkę z minimalnymi stratami. „Minimalne” nie oznacza jednak „zerowe”. Nawet niewielkie ilości pochłoniętej energii generują ciepło, co może wpływać na właściwości optyczne, w tym na położenie ogniska.
Tabela parametrów może określać prawidłowe ustawienie ostrości. Nie gwarantuje ona jednak, że układ optyczny będzie utrzymywał dokładnie te same warunki przez cały czas pracy.
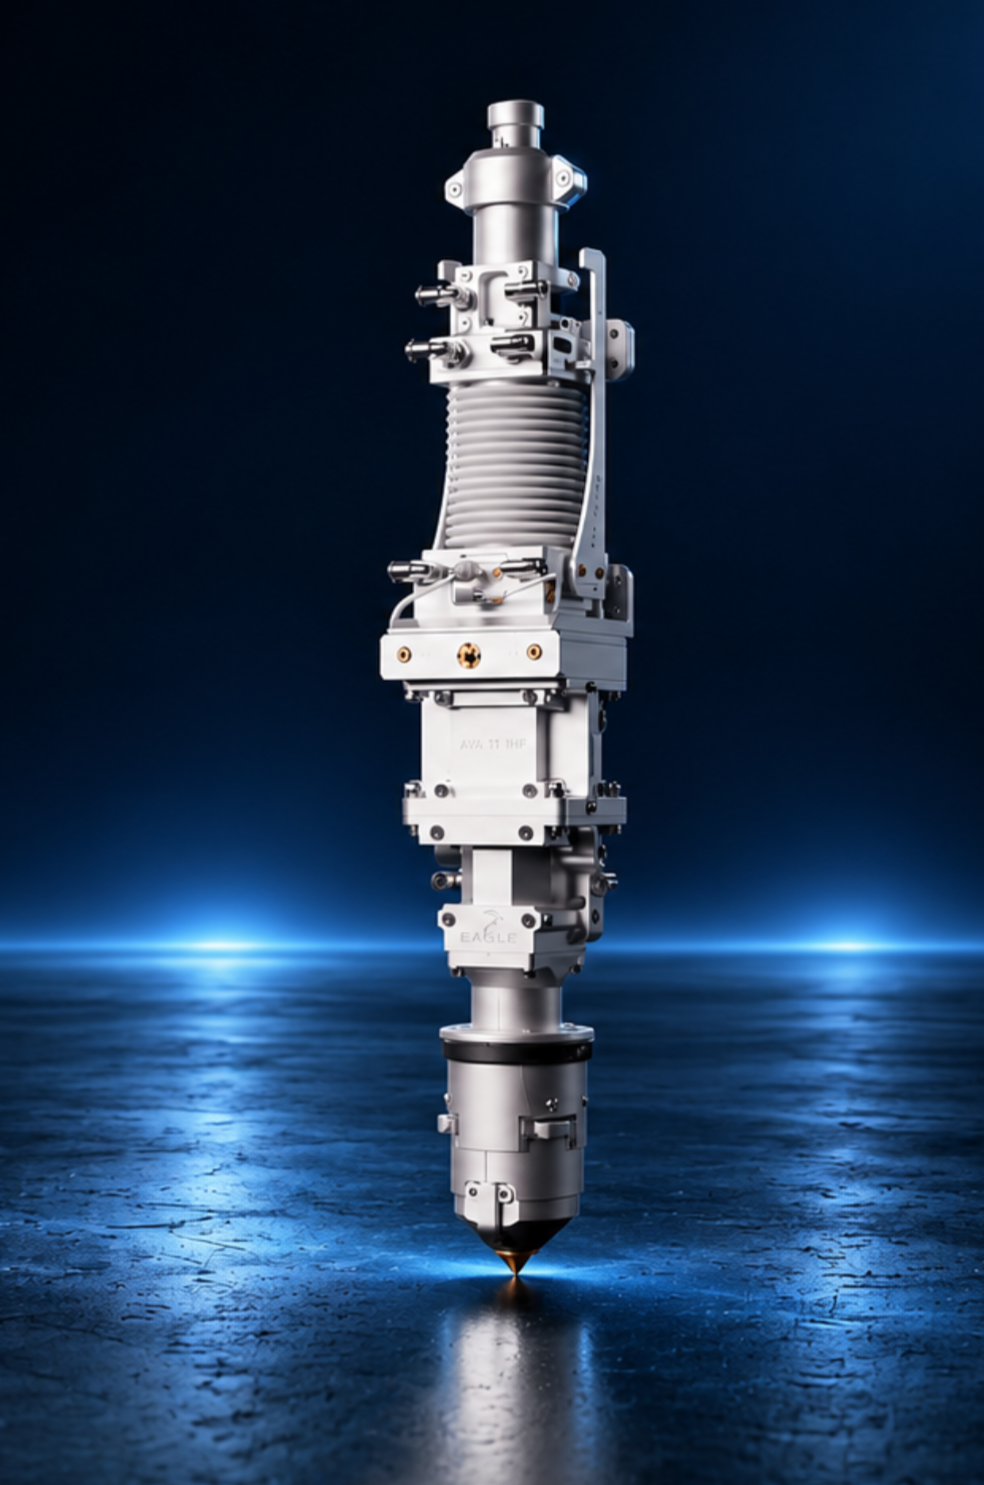
Eagle’s eVa 11-UHP, przeznaczony do pracy w zakresie mocy od 20 do 60 kW, wykorzystuje przeprojektowany układ optyczny oraz chłodzenie wzdłuż ścieżki wiązki. Czujnik odległości posiada własny układ chłodzenia, co eliminuje kolejne potencjalne źródło wahań termicznych.
Cięcie grubych blach wiąże się z dodatkowymi trudnościami. Stopiony materiał musi zostać usunięty przez głębszą szczelinę cięcia, a cięcie stali miękkiej z wykorzystaniem tlenu powoduje wytworzenie dodatkowego ciepła w wyniku reakcji utleniania. Jest to proces różniący się od cięcia tlenowo-azotowego, wymagający innych parametrów i warunków gazowych.
Eagle’s MyECATFAST zajmuje się cięciem tlenowym grubej stali miękkiej, stosując strategie dostosowane do konkretnych zastosowań, w tym środki mające na celu obniżenie temperatury dyszy.
Żadne z tych rozwiązań nie sprawia, że dobór parametrów traci na znaczeniu. Pomagają one sprostać warunkom, które stają się coraz bardziej wymagające wraz ze wzrostem mocy i grubości materiału.
Kontrola gotowego elementu pozostaje jednym z najprostszych sposobów oceny jakości cięcia. Należy przyjrzeć się krawędzi, sprawdzić, czy nie ma żużlu, a w razie potrzeby dokonać pomiaru.
Skuteczne, to prawda. Ale do tego momentu operacja cięcia już się odbyła.
Naukowcy badają sposoby oceny jakości w trakcie samego procesu. W badaniu z 2026 r. opublikowanym w czasopiśmie „Procedia CIRP”naukowcy z Fraunhofer IWS przeanalizowali współosiowe nagrania wideo przedstawiające cięcie laserowe metodą „ fiber ” stali nierdzewnej AISI 304 o grubości 10 mm.
Na podstawie analizy cech zarejestrowanych obrazów opracowali model służący do szacowania powstawania żużlu. Współczynnik korelacji między wartościami szacunkowymi a zmierzonymi wyniósł 85,1%.
To interesujący wynik, choć korelacja to nie to samo, co system wykrywający każdą wadę, a tym bardziej taki, który automatycznie koryguje parametry cięcia.
Monitorowanie pozwala ustalić, co się dzieje. Regulacja w pętli zamkniętej idzie o krok dalej, wykorzystując te informacje do dostosowania procesu. To rozróżnienie ma znaczenie, zwłaszcza przy ocenie twierdzeń dotyczących inteligentnej produkcji.
Prezentacje maszyn skupiają się na imponujących wynikach cięcia z oczywistych powodów. Są one łatwe do zaobserwowania, łatwe do porównania, a gdy wyniki są dobre – łatwe do przedstawienia.
Trudniej jest wykazać spójność.
Czysta krawędź na płycie o grubości 50 mm świadczy o możliwościach maszyny. Podobnie jak wyjątkowo szybki cykl cięcia. Żadna z tych cech nie wskazuje jednak, na ile niezawodnie można powtórzyć ten wynik, jak często operator musi interweniować ani ile elementów spełni wymagane tolerancje w trakcie dłuższej serii produkcyjnej.
Te dane rzadko pojawiają się w prezentacji.