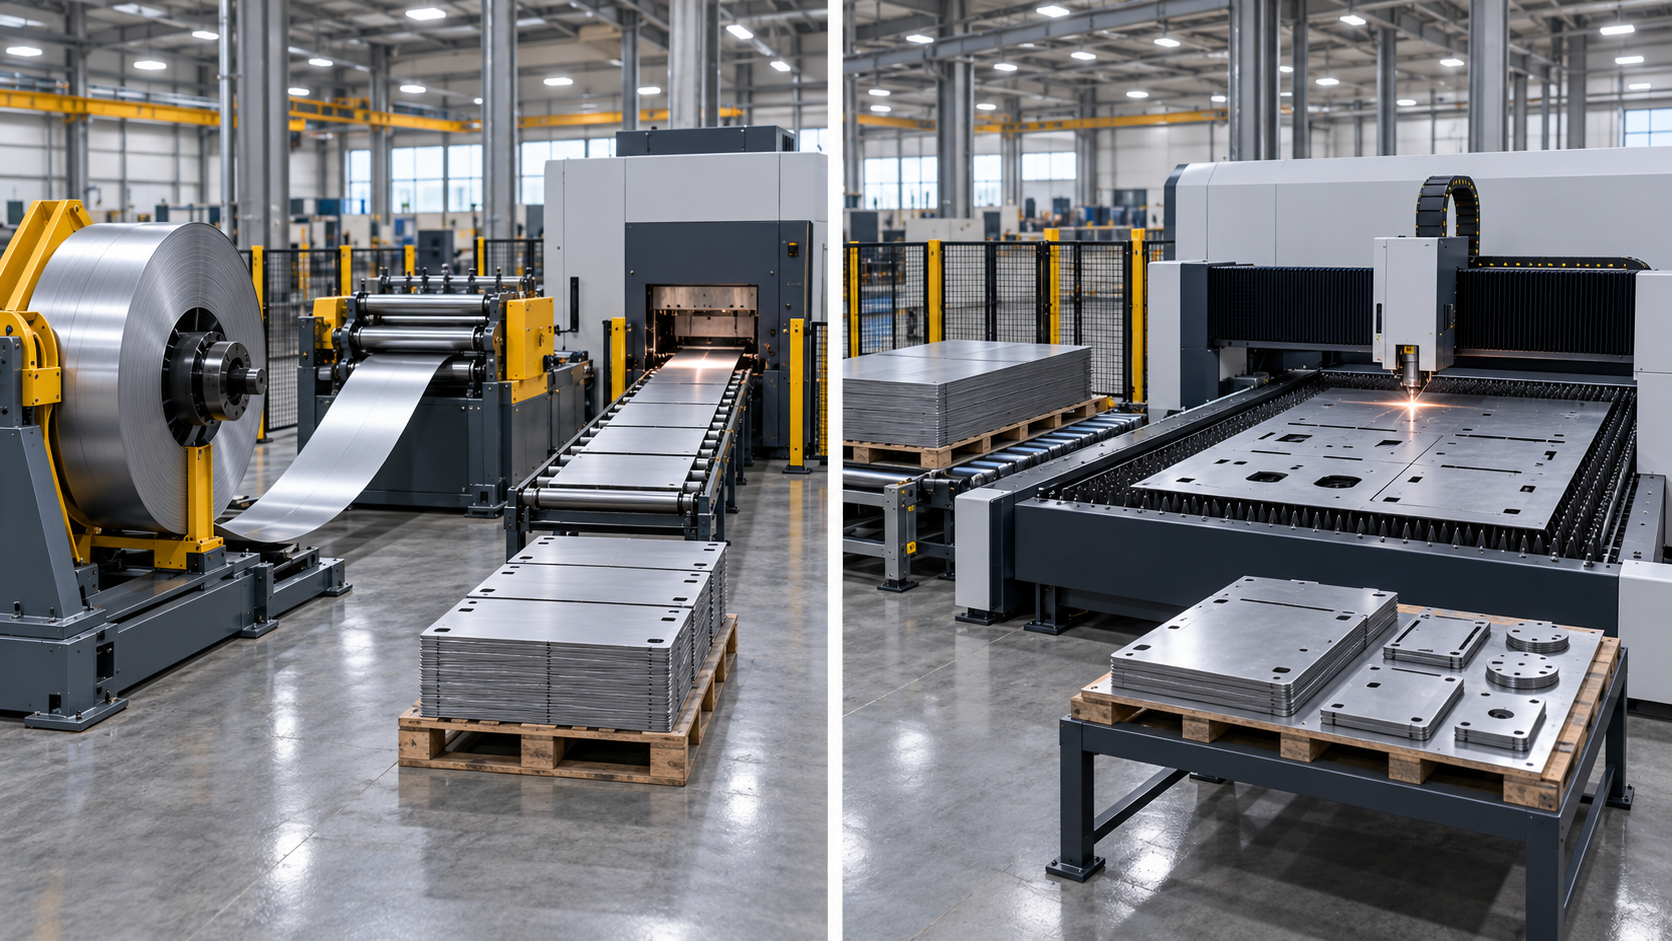
Wybór między cięciem z rolki a cięciem z arkusza nie sprowadza się wyłącznie do formatu materiału. Ma on wpływ na sposób, w jaki materiał przechodzi przez proces produkcyjny, częstotliwość zmian zleceń, efektywność wykorzystania materiału oraz łatwość automatyzacji procesu.
Cięcie z podawaniem z rolki opiera się na ciągłym przepływie materiału i dłuższych seriach produkcyjnych. Cięcie z podawaniem arkuszy zapewnia większą elastyczność w przypadku częstych zmian materiałów, grubości, kształtów i wielkości partii.
W obu przypadkach można wykorzystać technologię laserow fiber , a oba procesy mogą być w znacznym stopniu zautomatyzowane. Główna różnica polega na tym, w jaki sposób materiał trafia do procesu cięcia oraz na tym, co dzieje się przed i po cięciu.
Właściwy wybór zależy od wielkości produkcji, asortymentu produktów, wymagań dotyczących materiałów oraz poziomu elastyczności, jakiego wymaga dana działalność.
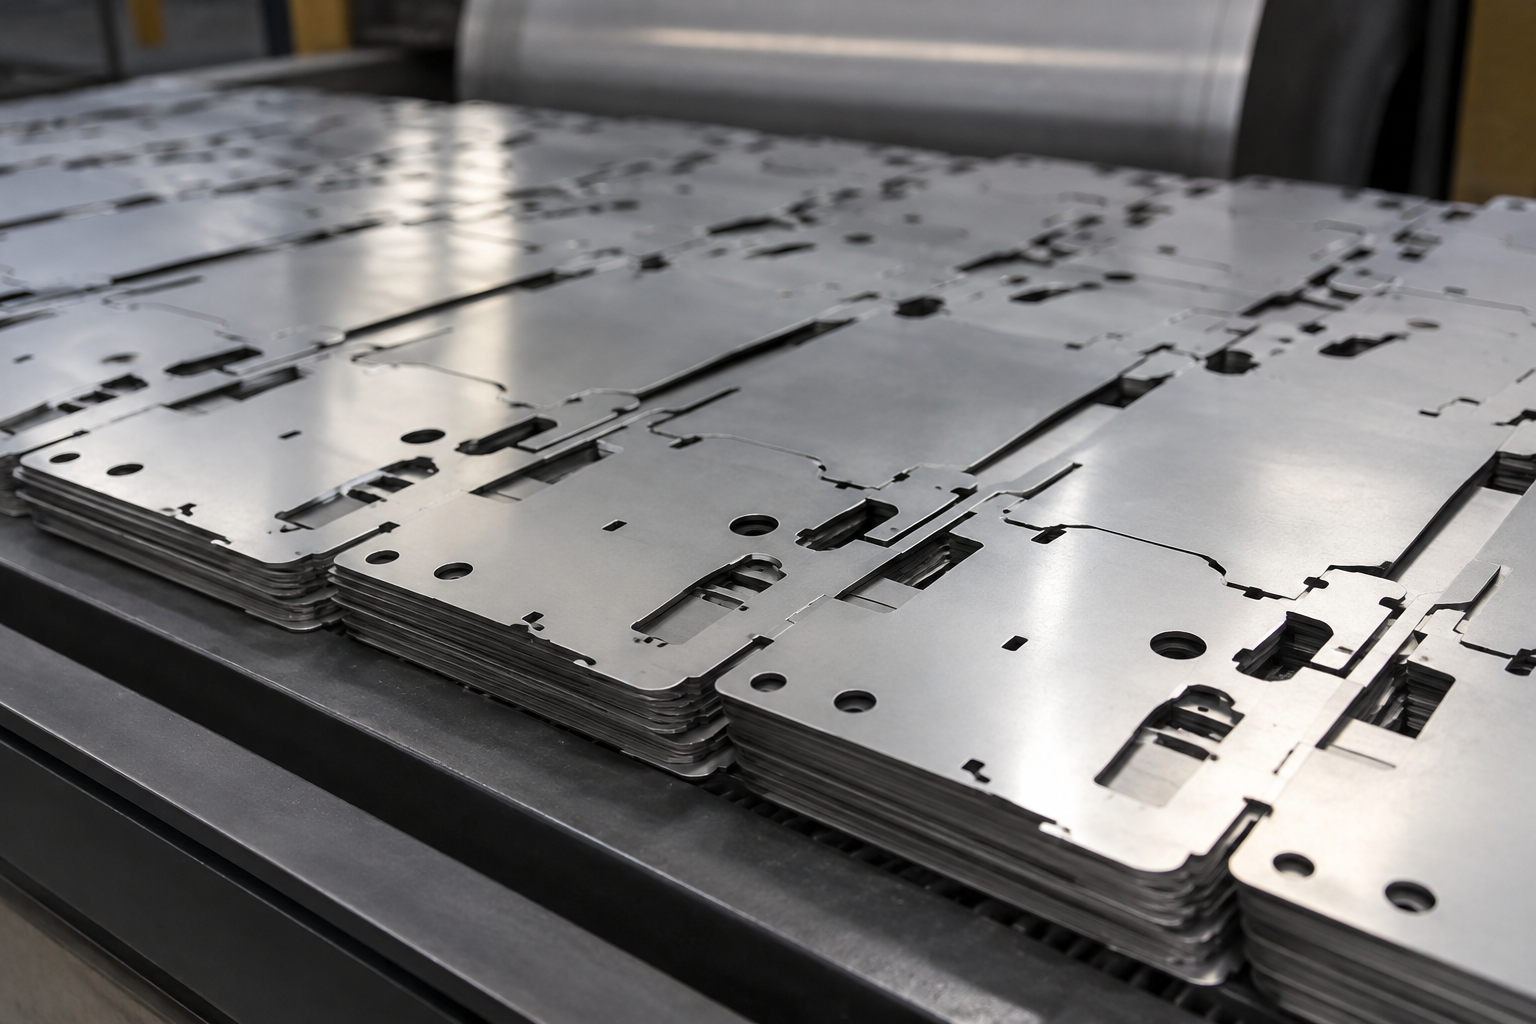
W procesie cięcia z kręgu metal jest obrabiany bezpośrednio z kręgu, a nie z pojedynczych, wstępnie przyciętych blach.
W typowym systemie z zasilaniem z zwoju materiał jest odwijany z odwijarki, prostowany lub wyrównywany, podawany do strefy obróbki, a następnie cięty na gotowe elementy lub półfabrykaty. W zależności od systemu cięcie można połączyć z wykrawaniem, formowaniem, układaniem w stosy lub innymi operacjami końcowymi.
Cechą charakterystyczną jest ciągłe podawanie materiału. Linia nie zatrzymuje się po każdym arkuszu, lecz może kontynuować obróbkę materiału z kręgu aż do zakończenia serii produkcyjnej lub konieczności wymiany kręgu.
Dzięki temu cięcie z kręgu nadaje się szczególnie do produkcji seryjnej, w której wytwarza się duże ilości elementów z tego samego lub podobnego materiału.
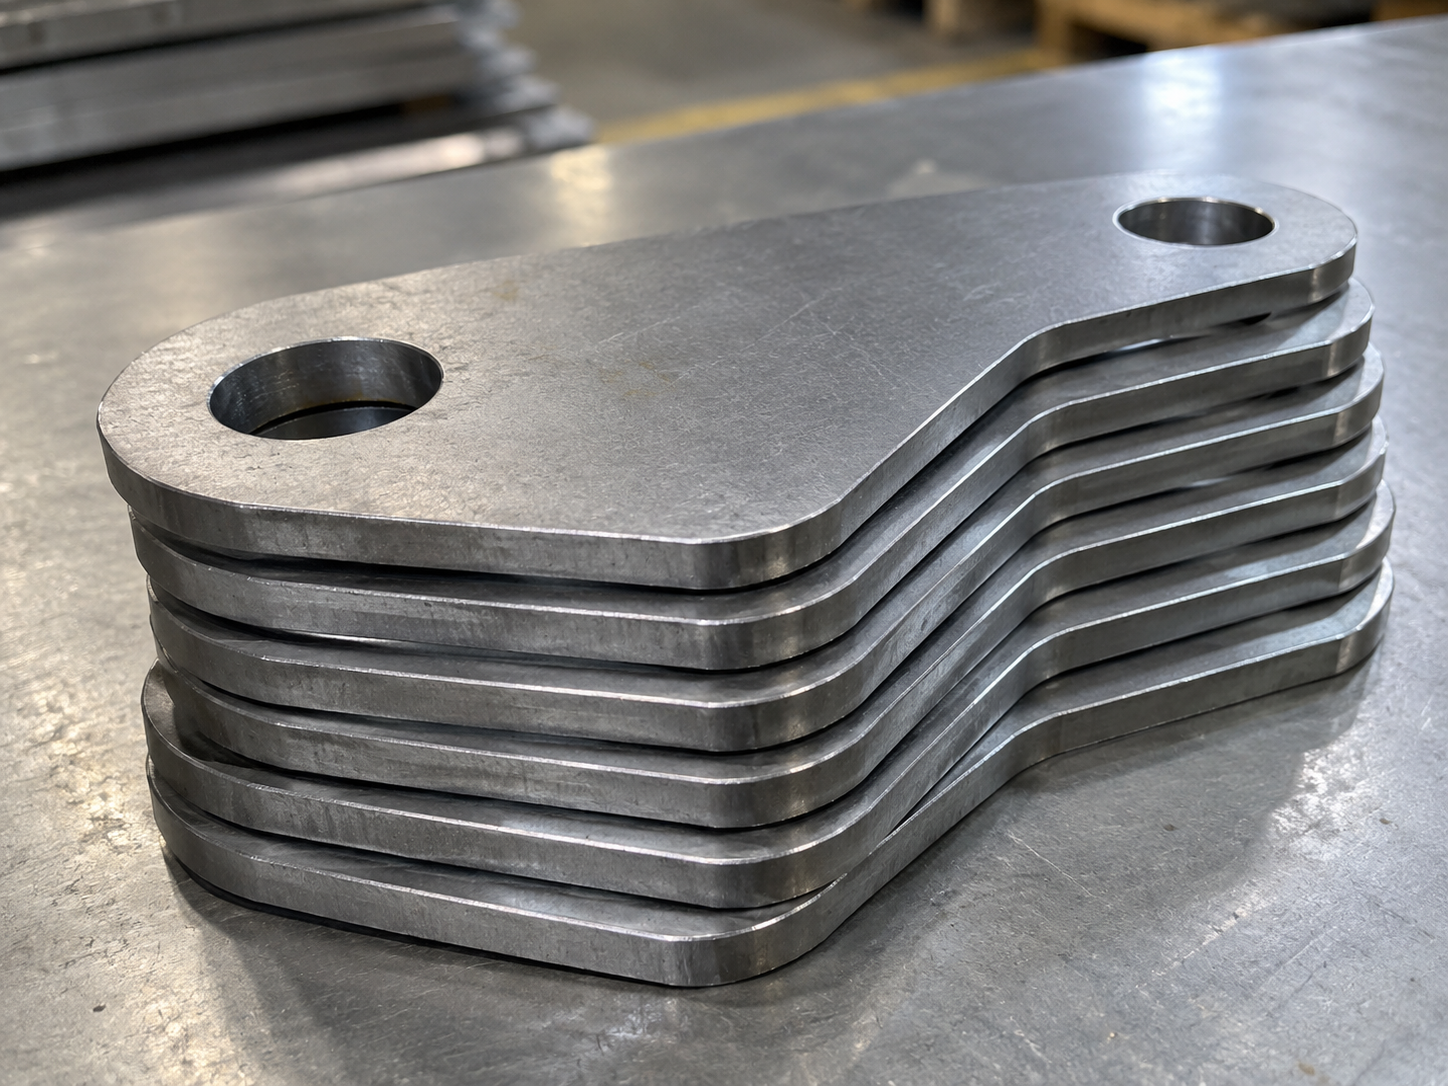
Cięcie arkuszy rozpoczyna się od pojedynczych, płaskich arkuszy o z góry określonych wymiarach.
Każda blacha jest ładowana do maszyny tnącej, obrabiane są elementy rozmieszczone w układzie zagnieżdżonym, a następnie blacha jest wyładowywana lub wymieniana na kolejną. Cykl ten może przebiegać ręcznie lub być w wysokim stopniu zautomatyzowany dzięki urządzeniom do wymiany palet, systemom załadowczym, wieżom magazynowym i urządzeniom sortującym.
Ponieważ każdy arkusz stanowi odrębną jednostkę materiałową, producenci mogą stosunkowo łatwo przechodzić między różnymi klasami jakości, grubościami, formatami i zleceniami.
Jest to jeden z powodów, dla których cięcie laserowe arkuszy fiber jest szeroko stosowane w zakładach wykonujących zlecenia na zlecenie oraz w środowiskach produkcyjnych charakteryzujących się dużą różnorodnością części.
Najprostszym sposobem na zrozumienie tych dwóch podejść jest następujące wyjaśnienie:
W przypadku produkcji z zasilaniem ze zwoju długi pas materiału przemieszcza się przez zintegrowaną linię produkcyjną. Nie ma potrzeby wymiany arkusza co kilka metrów, co pozwala ograniczyć przerwy podczas dłuższych serii produkcyjnych.
W produkcji arkuszowej zachowuje się te indywidualne zmiany materiałowe, ale dzięki temu łatwiej jest też przechodzić od jednego zlecenia do drugiego.
Nie oznacza to jednak, że cięcie laserowe z zwoju ogranicza się do prostych kształtów. Laser typu „ fiber ” nadal pozwala na uzyskanie skomplikowanych konturów i różnych elementów z zwoju. Główne ograniczenie pojawia się wtedy, gdy harmonogram produkcji wymaga częstych zmian rodzaju materiału, grubości lub szerokości zwoju.
Systemy z podawaniem arkuszy zazwyczaj lepiej radzą sobie z tego rodzaju zmiennością.
Wykorzystanie materiału jest jednym z głównych powodów, dla których producenci rozważają wprowadzenie produkcji z zwojów.
W przypadku standardowych arkuszy rozmieszczenie elementów jest zawsze ograniczone wymiarami arkusza. Każdy arkusz ma określony początek i koniec, a oprogramowanie do rozmieszczania elementów musi rozmieszczać elementy w tych granicach.
Produkcja z wykorzystaniem kręgów eliminuje ograniczenia związane z powtarzającą się długością arkusza. Elementy można rozmieszczać wzdłuż ciągłego paska, co daje systemowi rozmieszczania większą swobodę w efektywnym wykorzystaniu dostępnego materiału.
Nie oznacza to jednak, że cięcie z kręgów eliminuje odpady. Szerokość kręgu, geometria detalu, strategia rozmieszczenia elementów oraz asortyment produkcyjny nadal decydują o tym, ile materiału faktycznie się zużywa.
Zaletą tego procesu jest to, że pozwala on ograniczyć niektóre ograniczenia wynikające ze stałych rozmiarów arkuszy. W przypadku produkcji seryjnej odpowiednich elementów może to przełożyć się na mniejsze zużycie materiału na jeden gotowy element.
W pierwotnym projekcie słusznie wskazano, że wykorzystanie materiału stanowi zaletę obróbki blach w kręgach, jednak stwierdzenie, że „eliminuje to odpady z krawędzi blach”, jest zbyt kategoryczne.
Systemy z podawaniem z cewki są zaprojektowane z myślą o produkcji ciągłej.
Ponieważ materiał jest podawany bezpośrednio z zwoju, z normalnego cyklu produkcyjnego wyeliminowano konieczność wielokrotnego ładowania arkuszy i wymiany palet. Odwijanie, wyrównywanie, podawanie, cięcie oraz dalsza obsługa mogą zostać zintegrowane w jedną zautomatyzowaną linię.
Przewaga pod względem wydajności niekoniecznie wynika z szybszego procesu cięcia. Jeśli oba systemy wykorzystują porównywalną technologię laserową typu „ fiber ”, sam laser może działać w podobny sposób.
Różnica polega na czasie, w którym nie odbywa się cięcie.
Linia zasilana z rolki może nieprzerwanie dostarczać materiał bez konieczności oczekiwania na wprowadzenie kolejnego arkusza do maszyny. Ma to coraz większe znaczenie w przypadku dłuższych serii produkcyjnych.
Cięcie arkuszy pozwala również osiągnąć bardzo wysoki poziom automatyzacji. Nowoczesne systemy mogą łączyć w sobie zautomatyzowane magazynowanie, załadunek, rozładunek, sortowanie oraz produkcję sterowaną programowo. Określenie automatyzacji cięcia arkuszy jako „umiarkowanej do wysokiej”, jak to miało miejsce w pierwotnym porównaniu, nie oddaje zatem w pełni możliwości obecnych systemów.
Różnicę tę najlepiej opisać jako ciągłą automatyzację wbudowaną w proces w porównaniu z elastyczną automatyzacją opartą na arkuszach.
Zazwyczaj właśnie w tym zakresie cięcie arkuszy ma większą przewagę.
Zmiana rodzaju lub grubości arkusza może być stosunkowo prosta, zwłaszcza gdy maszyna jest podłączona do zautomatyzowanego systemu magazynowego.
Ta elastyczność przydaje się, gdy harmonogram produkcji obejmuje wiele różnych zleceń, małe partie, prototypy lub części dostosowane do potrzeb konkretnego klienta.
Produkcja z kręgów sprawdza się najlepiej, gdy można przetworzyć znaczną ilość materiału o tej samej specyfikacji kręgu. Zmiana szerokości, grubości lub gatunku materiału kręgu zazwyczaj wymaga większego nakładu przygotowań niż wybór innej blachy.
Pierwotny projekt zmierza zatem we właściwym kierunku, opisując cięcie arkuszy jako metodę szczególnie odpowiednią do produkcji o dużej różnorodności asortymentu i częstych zmianach asortymentu.
Różnica polega nie tyle na tym, jakie kształty może wycinać maszyna, ile na tym, jak łatwo cały system produkcyjny może dostosować się do nowych wymagań dotyczących materiału.
Kwestie ekonomiczne związane z produkcją z zwojów i z arkuszy należy oceniać w kontekście całego procesu.
Linia z podawaniem z zwoju wymaga dodatkowego sprzętu do obsługi zwojów, prostowania, wyrównywania i podawania. Dlatego też podstawowa konfiguracja takiego systemu jest zazwyczaj bardziej złożona niż w przypadku samodzielnej maszyny do cięcia blach.
Taka dodatkowa inwestycja może być opłacalna ekonomicznie, gdy wielkość produkcji jest wystarczająco duża, aby czerpać korzyści z ciągłego przepływu materiałów, ograniczenia operacji przeładunkowych, mniejszej liczby przerw w pracy oraz lepszego wykorzystania materiałów.
Produkcja arkuszowa charakteryzuje się inną strukturą kosztów. Można ją rozpocząć od prostszej konfiguracji maszyny, a wraz ze wzrostem wymagań produkcyjnych rozbudowywać o systemy magazynowania i automatyzację.
Jego elastyczność może mieć również wartość ekonomiczną. Jeśli producent regularnie zmienia materiały, grubości i wielkości partii, uniknięcie długich przestojów związanych z przezbrojeniem oraz konieczności utrzymywania specjalnych zapasów kręgów może okazać się ważniejsze niż maksymalizacja czasu produkcji ciągłej.
Z tego powodu żaden z tych procesów nie charakteryzuje się automatycznie niższym kosztem jednostkowym.
W prawidłowym porównaniu należy uwzględnić rzeczywiste części, materiały, wielkość produkcji, częstotliwość zmian produkcji, zapotrzebowanie na siłę roboczą oraz przewidywane wykorzystanie maszyn podane przez producenta.
| Czynnik | Cięcie z zwoju | Cięcie arkuszy |
|---|---|---|
| Tryb produkcji | Ciągły | Arkusz po arkuszu |
| Najbardziej odpowiednie dla | Dłuższe, powtarzające się biegi | Produkcja mieszana |
| Wykorzystanie materiałów | Bardzo wysoka przy odpowiednich warunkach lęgowych | Duży, ale ograniczony rozmiarem arkusza |
| Istotne zmiany | Bardziej zaangażowani | Stosunkowo szybko |
| Elastyczność geometryczna | Wysoki | Wysoki |
| Możliwości automatyzacji | Bardzo wysoki | Bardzo wysoki |
| Złożoność systemu | Wyższy | Większa skalowalność |
| Główna zaleta | Ciągły przepływ produkcji | Elastyczność produkcji |
Wybierz cięcie z podajnikiem zwojowym , gdy produkcja obejmuje duże ilości powtarzających się elementów wykonanych z relatywnie stabilnego asortymentu materiałów.
Typowe zastosowania obejmują między innymi części samochodowe, produkty z zakresu ogrzewania, wentylacji i klimatyzacji (HVAC), urządzenia gospodarstwa domowego, elementy budowlane oraz inne znormalizowane części produkowane na dużą skalę. Są to również sektory wskazane w pierwotnym projekcie jako najbardziej obiecujące pod kątem obróbki blach zwijanych.
W praktyce cięcie zwojów odpowiada na jedno pytanie związane z produkcją:
Jak efektywnie możemy przekształcić ciągły dopływ surowca w gotowe części?
Wybierz cięcie arkuszy , gdy ważniejsza jest różnorodność produkcji.
Rozwiązanie to generalnie lepiej sprawdza się w zakładach wykonujących zlecenia, u producentów kontraktowych, przy produkcji sprzętu na zamówienie, prototypów oraz w środowiskach produkcyjnych, w których materiały, grubości, geometrie i wielkości partii ulegają regularnym zmianom.
Cięcie arkuszy dotyczy innego zagadnienia:
Jak sprawnie możemy przejść z jednej pracy do drugiej?
Niektórzy producenci mogą czerpać korzyści z obu rozwiązań. Produkcja z zwojów nadaje się do powtarzalnych zleceń dotyczących elementów wytwarzanych w dużych ilościach, natomiast maszyny zarkuszowe pozostają dostępne do realizacji zleceń o zmiennym charakterze, niestandardowych lub w mniejszych ilościach.
Cięcie z rolki i z arkusza mogą wykorzystywać tę samą technologię cięcia, ale organizacja produkcji przebiega w nich inaczej.
Cięcie z zwoju opiera się na ciągłości. Pozwala to ograniczyć częste zmiany materiału, umożliwia realizację długich, zautomatyzowanych serii produkcyjnych oraz zapewnia większą swobodę w rozmieszczaniu elementów na całej długości materiału.
Cięcie arkuszy opiera się na elastyczności. Pozwala to producentom na szybkie przechodzenie między różnymi materiałami, grubościami, formatami i zleceniami produkcyjnymi.
W przypadku stabilnej, powtarzalnej produkcji obróbka z zwoju może zapewnić bardziej wydajny przepływ materiału. W przypadku produkcji o dużej różnorodności asortymentu i częstych zmian zleceń cięcie z arkuszy jest zazwyczaj bardziej elastycznym rozwiązaniem.
Decyzja nie powinna zatem opierać się przede wszystkim na tym, czy daną część można wyciąć z kręgu czy z blachy.
Najpierw należy określić, od tego, w jaki sposób ta część powinna przechodzić przez proces produkcyjny.


