Een lasersnijmachine kan een staalplaat in een fractie van de tijd bewerken die daarvoor nog nodig was. Het van de werktafel halen van de afgewerkte onderdelen is een heel ander verhaal.
De snijtechnologie heeft aanzienlijke vooruitgang geboekt, met een hoger laservermogen, snellere positionering en verbeteringen in de snijprocessen. Deze verbeteringen zorgen echter voor meer druk op de werkzaamheden rondom de machine. Zodra de snijtijden afnemen, kunnen het uitladen en sorteren een aanzienlijk deel van de productiecyclus gaan uitmaken.
Veel werkplaatsen voeren dit werk nog steeds handmatig uit, en daar zijn goede redenen voor. Handmatig sorteren is flexibel, vereist geen extra investeringen in automatisering en kan voor bepaalde soorten productie volkomen toereikend zijn. De situatie verandert wanneer een machine sneller klaar is met snijden dan een operator de tafel kan leegmaken en klaarmaken voor het volgende vel.
Een Casestudy van de Universiteit van Padua. Het project onderzocht de integratie van lasersnijden met het automatisch scheiden en stapelen van onderdelen, ter vervanging van werkzaamheden die voorheen handmatig werden uitgevoerd.
De onderliggende uitdaging is bekend bij iedereen die een drukke plaatwerkwerkplaats runt. Sneller snijden leidt alleen tot een hogere totale doorvoer als de rest van het productieproces dit tempo kan bijhouden.
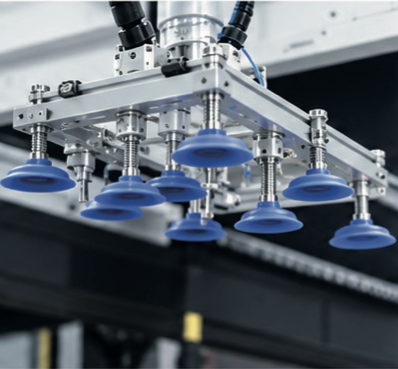
Het sorteren van gesneden onderdelen is ingewikkelder dan ze simpelweg oppakken en ergens anders neerzetten. Een plaat kan tientallen onderdelen bevatten met verschillende vormen, afmetingen en gewichten. Sommige zijn gemakkelijk vast te pakken, terwijl andere weinig oppervlakte bieden voor een vacuümzuignap. Dunne onderdelen kunnen lastig te hanteren zijn zonder dat aangrenzende onderdelen worden verplaatst.
Ook het materiaal speelt een rol. Magnetische grijpers zijn geschikt voor veel stalen onderdelen, maar kunnen niet op dezelfde manier worden gebruikt bij aluminium. Vacuümgereedschap biedt een alternatief, hoewel de effectiviteit ervan afhangt van de geometrie en het oppervlak van het onderdeel.
Daarnaast speelt ook de volgorde van het verwijderen een rol. Onderdelen moeten worden opgepakt zonder de toegang tot de overige onderdelen te belemmeren, en het transportsysteem moet zich efficiënt tussen de ophaal- en afzetposities verplaatsen. Een ongeschikte volgorde kan onnodige bewegingen toevoegen aan een cyclus die mogelijk al wordt beperkt door de productiecapaciteit van de snijmachine.
Deze problemen hebben de aandacht van onderzoekers getrokken, ook buiten de conventionele plaatbewerking. In een onderzoek uit 2025 naar het sorteren van onregelmatige metalen onderdelen in de scheepsbouw werd de optimalisatie van inzamelroutes en sorteervolgordes onderzocht. Onderzoek naar sorteren op basis van machine vision heeft ook onderzocht hoe geautomatiseerde systemen metalen werkstukken met complexe geometrieën kunnen identificeren.
De toepassingen verschillen, maar de technische vereisten komen grotendeels overeen. Een transportsysteem moet het onderdeel herkennen, een geschikte grijpmethode kiezen en bepalen hoe het moet worden verwijderd en geplaatst zonder de andere onderdelen te hinderen.
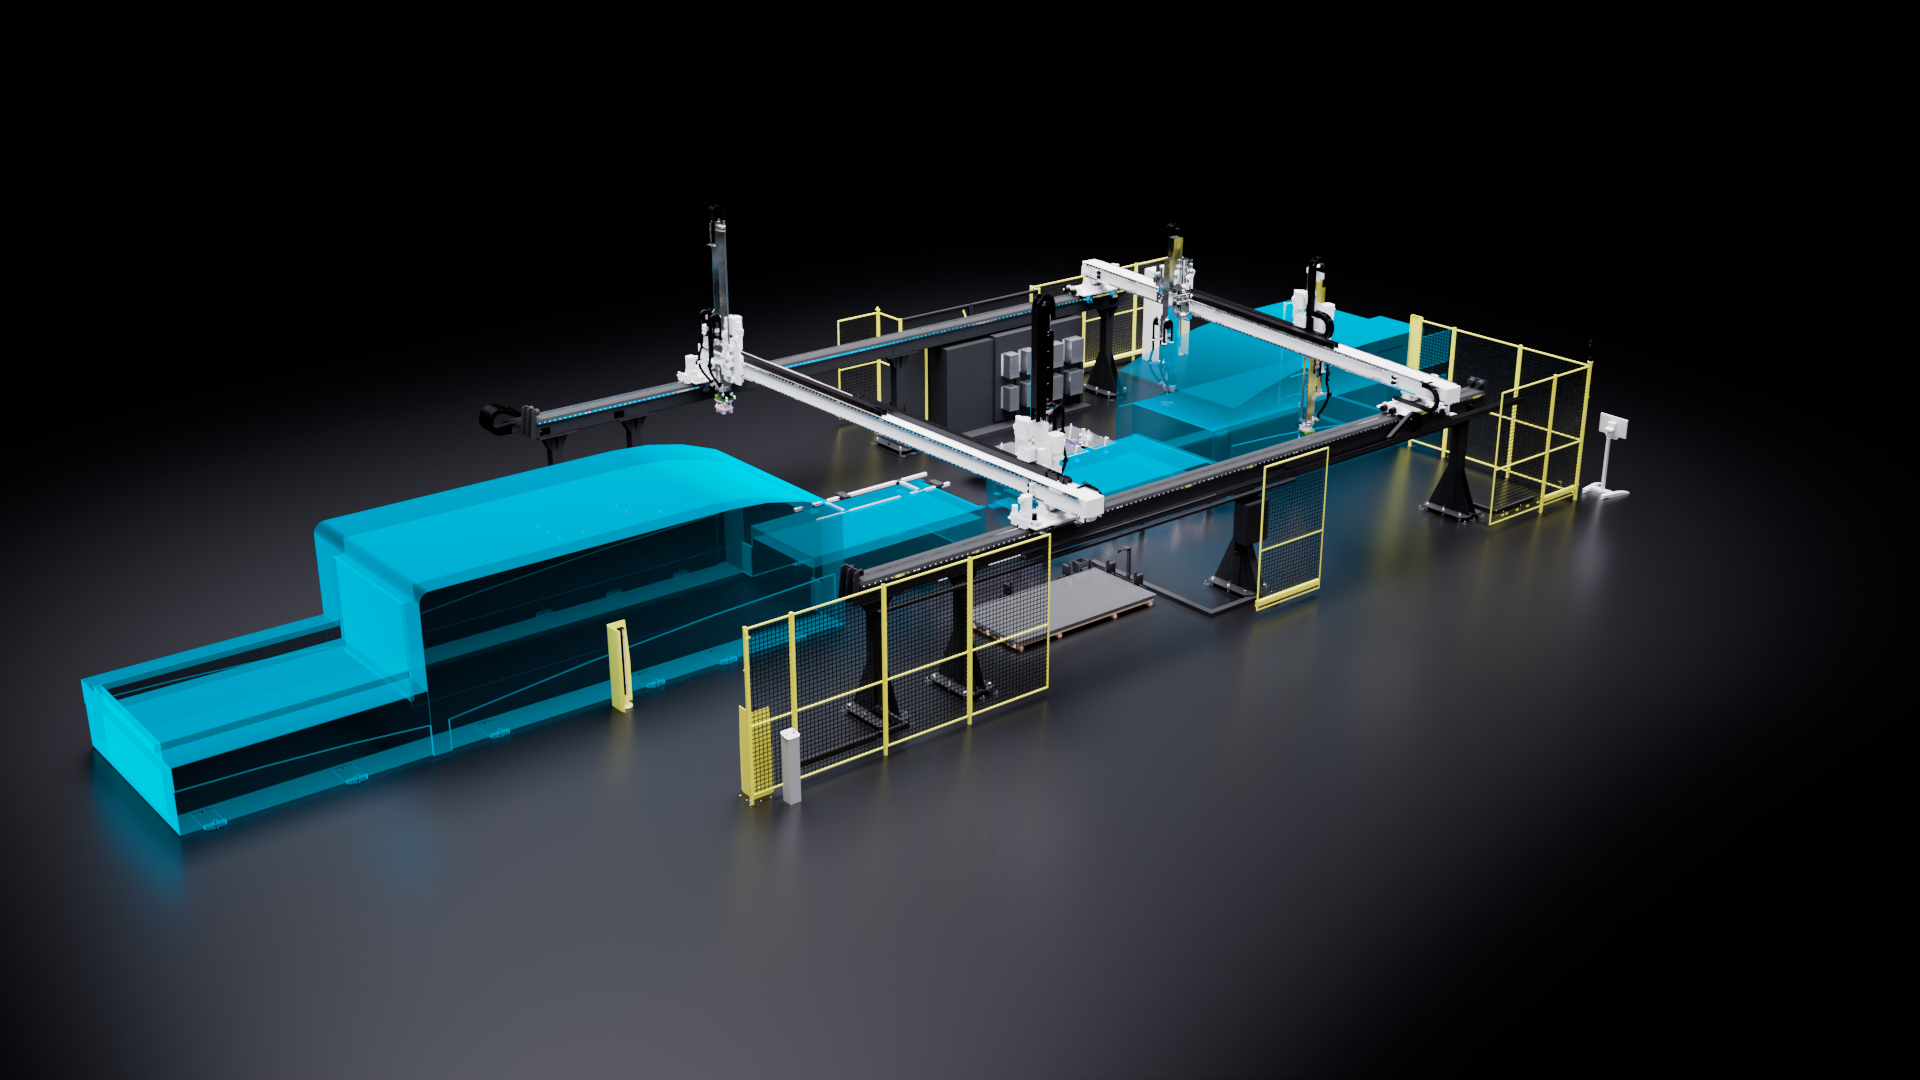
Een manier om deze uitdagingen aan te pakken, is door het verwerkingssysteem meer bewegingsvrijheid te geven en het in staat te stellen met verschillende soorten grijpgereedschappen te werken.
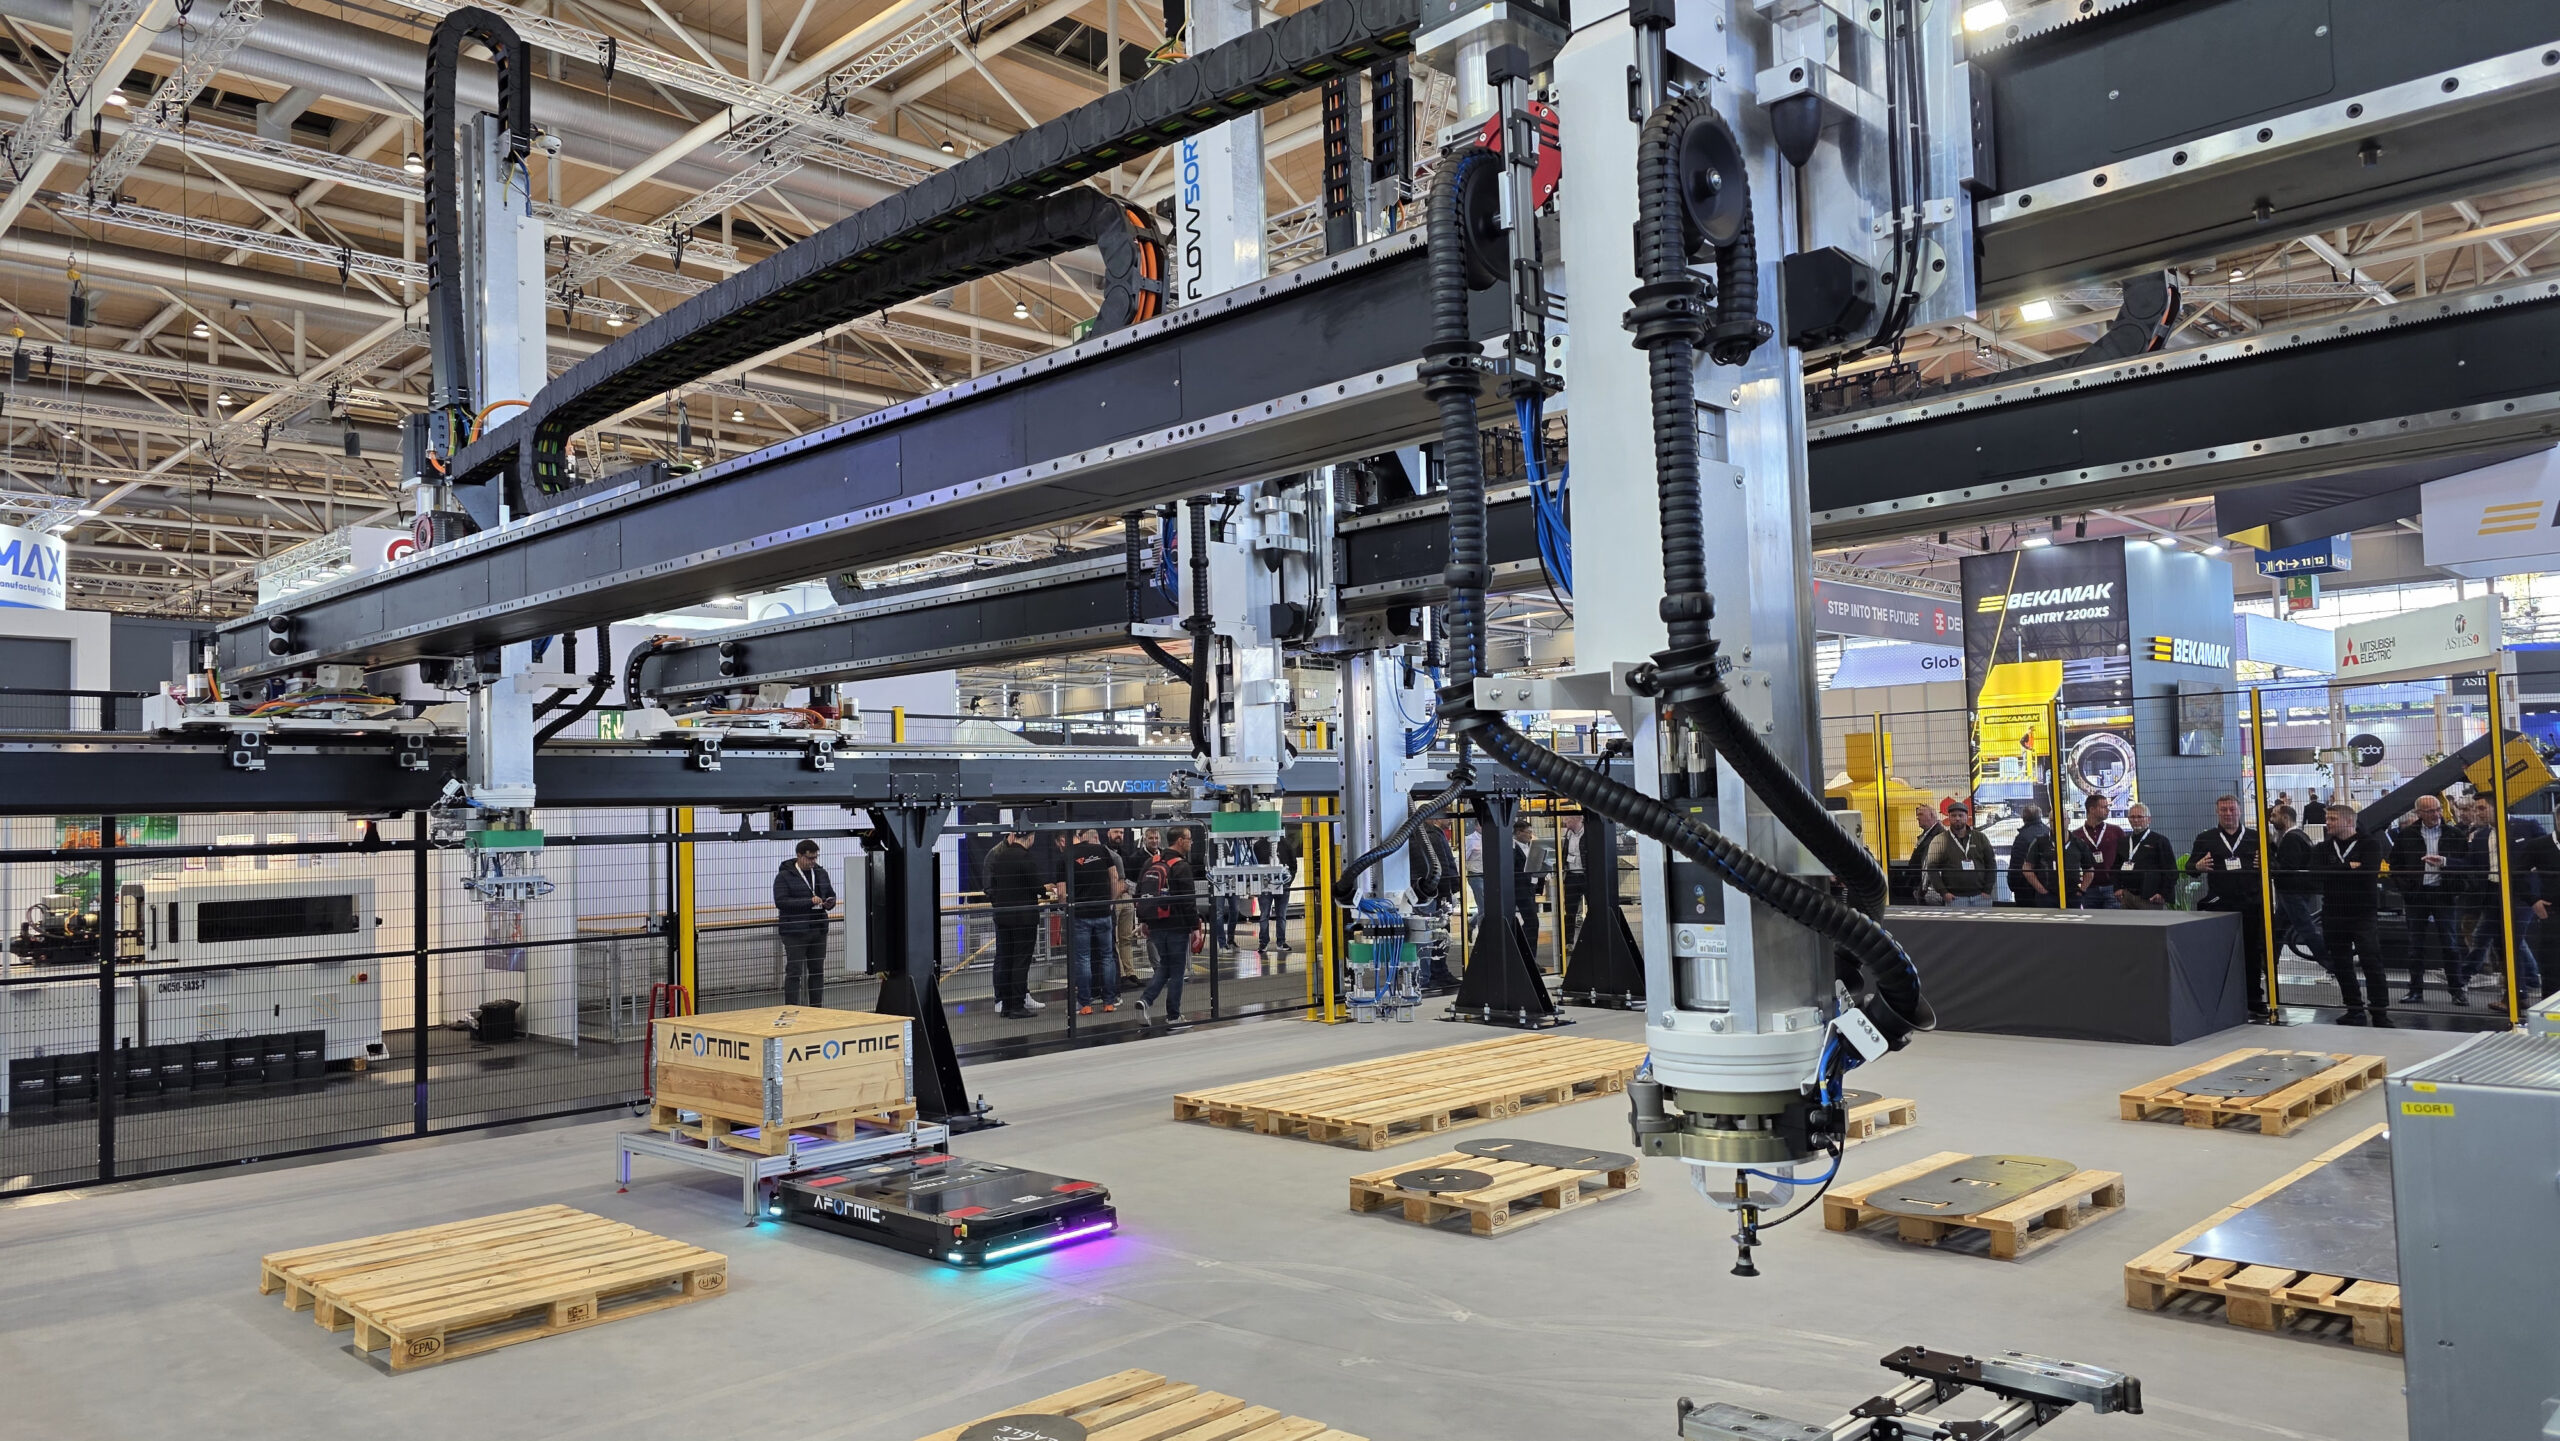
Eagle Lasers heeft geïntroduceerd FlowSORT op EuroBLECH 2026, met deze aanpak in gedachten.
Het systeem maakt gebruik van beweegbare traversen, die elk twee onafhankelijk van elkaar aangestuurde armen dragen. De traversen kunnen hun hoek aanpassen aan de opstelling van de onderdelen op de snijtafel. Hierdoor kan de ene arm een onderdeel oppakken terwijl de andere een eerder opgepakt onderdeel neerzet, in plaats van dat elke beweging achtereenvolgens moet plaatsvinden.
Magnetische en vacuümgereedschappen zijn geschikt voor verschillende verwerkingsbehoeften, terwijl de modulaire opbouw het mogelijk maakt het systeem rond meerdere lasersnijmachines op te stellen. FlowSORT kan bovendien ruwe platen laden en het overgebleven skelet na het snijden verwijderen.
Deze mogelijkheden zijn van belang omdat het sorteren van onderdelen slechts één fase is van een groter productieproces. De grondstof moet de snijtafel bereiken, de afgewerkte onderdelen moeten worden verzameld en verplaatst, en het resterende skelet moet worden verwijderd voordat de volgende plaat kan worden verwerkt. Hoe effectiever deze taken worden gecoördineerd, hoe kleiner de kans is dat de ene bewerking de andere vertraagt.
Het aantal robotarmen alleen zegt echter weinig over de daadwerkelijke productiviteit. De prestaties hangen af van de te verwerken onderdelen, de indeling van de installatie, de afstand die elke arm aflegt en de coördinatie van de verschillende bewegingen. Een systeem dat goed functioneert bij de ene productmix, kan bij een andere mix andere resultaten opleveren.
Automatisering brengt ook bepaalde vereisten met zich mee. Apparatuur heeft vloeroppervlak nodig, moet worden geprogrammeerd en onderhouden, en er moet een geschikte opstelling zijn voor de opslag of het transport van afgewerkte onderdelen. Deze factoren moeten in de investeringsberekening worden meegenomen, naast de mogelijke vermindering van handmatige handelingen.
Voor een werkplaats waar relatief eenvoudige onderdelen met lange snijcycli worden geproduceerd, blijft handmatig sorteren wellicht de meest economische keuze. Een fabrikant die meerdere snelle lasers in gebruik heeft en een continue stroom van verschillende opdrachten verwerkt, krijgt te maken met andere beperkingen. In een dergelijke omgeving verdient de verwerkingscapaciteit wellicht meer aandacht dan het geval was toen de snijtijden nog langer waren.
Het uitgangspunt is een analyse van het daadwerkelijke productieproces: hoe lang machines moeten wachten tot tafels zijn leeggemaakt, hoeveel tijd operators besteden aan het sorteren en waar er vertragingen optreden tussen het snijden en de volgende bewerking. Die cijfers vormen een bruikbaardere basis voor het beoordelen van automatisering dan alleen de specificaties van een transportsysteem.
Lasersnijden zal steeds sneller worden. Voor fabrikanten die in die vooruitgang investeren, hangen de volgende voordelen wellicht evenzeer af van wat er na het snijden gebeurt als van het snijproces zelf.