
Er is een verschil tussen het maken van een goede snede en het uitvoeren van een goed snijproces. Dat verschil is overigens niet bepaald subtiel, hoewel je dat niet per se zou zeggen als je kijkt naar de manier waarop lasermachines doorgaans worden gedemonstreerd.
Een nieuwe machine snijdt een ingewikkeld onderdeel, de operator pakt het op, iemand controleert de rand, en iedereen is tevreden. Dat is begrijpelijk. Maar dat onderdeel zegt ons relatief weinig over wat er gebeurt na enkele uren productie, wanneer de snijkop onafgebroken heeft gedraaid, het materiaal van de ene partij naar de andere verandert en de operator wel wat meer aan zijn hoofd heeft dan alleen maar een nette rand te bewonderen.
Daar komt de processtabiliteit om de hoek kijken. En die verdient minstens evenveel aandacht als de snijsnelheid.
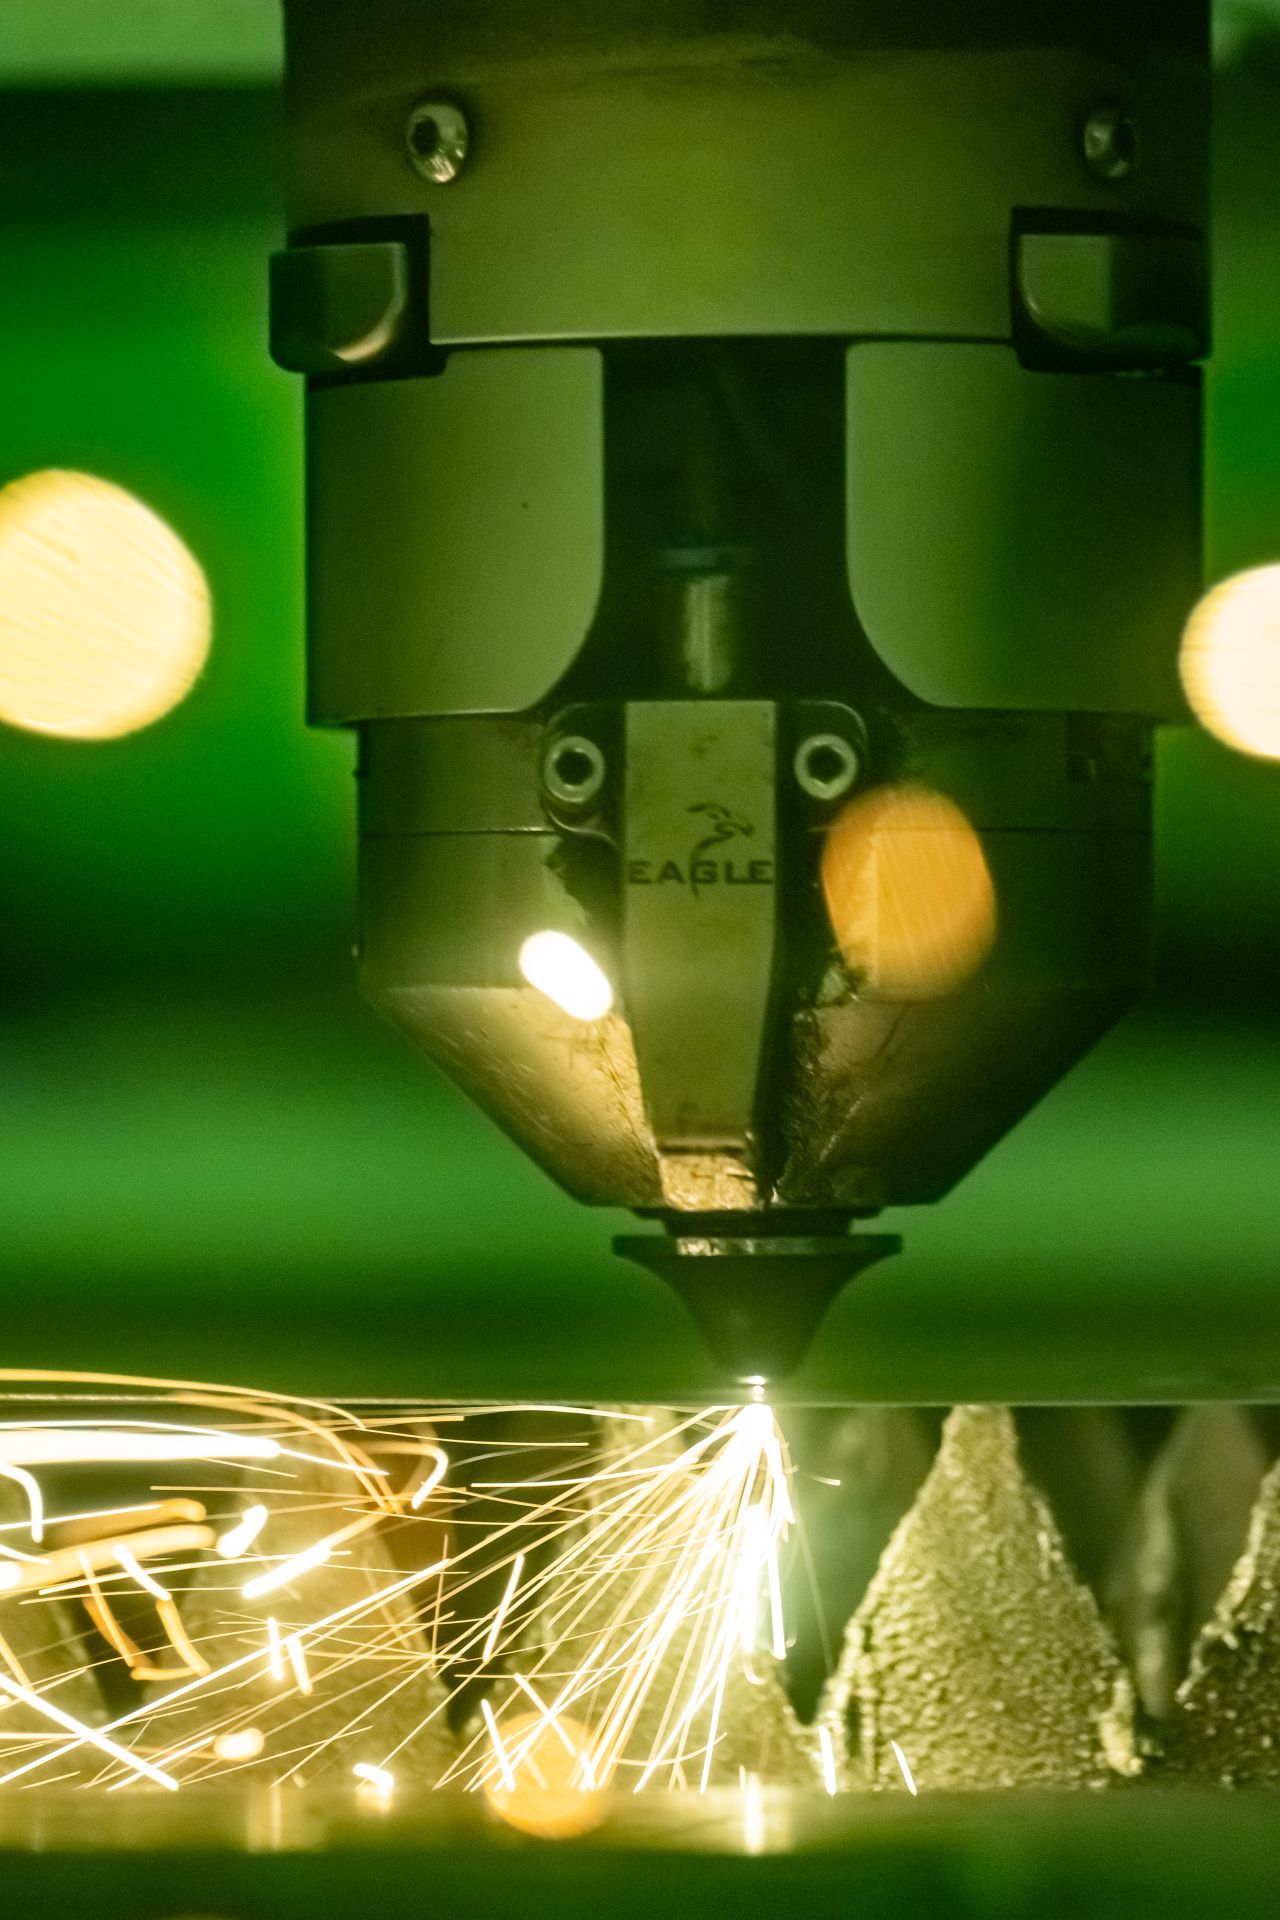
Lasersnijden is een evenwichtsoefening tussen verschillende variabelen: vermogen, snelheid, brandpuntpositie, gasdruk en materiaaleigenschappen. Als je één variabele verandert, moeten de andere mogelijk ook worden aangepast.
Dit is allemaal niets nieuws voor iedereen die wel eens een snijmachine heeft geprogrammeerd. Het probleem is dat deze variabelen niet onafhankelijk van elkaar werken, en dat de beste instelling voor het ene kwaliteitskenmerk niet per se ook de beste is voor een ander.
Een studie uit 2026, gepubliceerd in Engineering Science and Technology, een internationaal tijdschrift onderzocht het snijden van AISI 430 roestvrij staal met een vezellaser, waarbij werd gekeken naar de effecten van snijsnelheid, gasdruk en brandpuntpositie op oppervlakteruwheid, slakvorming, gatnauwkeurigheid en energieverbruik.
Verschillende parameters hadden invloed op verschillende kwaliteitsmaatstaven. Het verbeteren van één resultaat leidde niet automatisch tot een verbetering van de andere.
Toch worden productiebeslissingen vaak genomen op basis van één bijzonder aantrekkelijk cijfer, meestal de snijsnelheid.
Elk snijproces heeft een procesvenster: het bereik van omstandigheden waarbinnen het aanvaardbare resultaten oplevert. Het vinden van dat venster is één ding. Het proces gedurende een volledige productierun binnen dat venster houden is iets anders, vooral wanneer de toestand van de spuitmond, materiaalvariaties en thermische effecten een rol gaan spelen.
De snijkop is zeker niet het meest indrukwekkende onderdeel van een moderne fiberlaser. Vergeleken met een bron van 40 of 60 kW is een klein stukje bewerkt koper niet bepaald spannend. Maar de staat waarin het verkeert, is van enorm belang.
Het hulpgas moet gesmolten materiaal uit een smalle snijspleet verwijderen, soms door meerdere centimeters staal heen. De doeltreffendheid ervan hangt af van de druk, de vorm van het mondstuk, de uitlijning en de afstand tot de plaat.
Meer druk is niet per se de oplossing. Zoals iedereen die This Is Spinal Tap heeft gezien, leidt het opendraaien van de knop naar elf niet per se tot een betere uitvoering.
Onderzoekers die publiceren in Results in Engineering in 2025 onderzochten het luchtondersteunde snijden van AISI 304 roestvrij staal met een fiberlaser, waarbij gebruik werd gemaakt van een geoptimaliseerd supersonisch mondstuk. In vergelijking met het geteste conventionele ontwerp verminderde hun mondstuk de snijbreedte met ongeveer 20% en de maximale slakhoogte met ongeveer 55%.
Die cijfers hebben betrekking op een specifieke experimentele opstelling, maar het verschil dat ontstaat door de gasstroom te wijzigen, is het vermelden waard. De laser zelf was niet het hele verhaal.
In de dagelijkse productie kan een onjuist gecentreerde spuitmond de gasverdeling rond de straal verstoren, wat de snijkwaliteit beïnvloedt. De ANC CAM van Eagle combineert het automatisch wisselen van spuitmonden met cameragestuurde straalcentrering, waardoor er minder handmatig werk nodig is om de juiste omstandigheden in te stellen.
De gassamenstelling voegt nog een variabele toe. Systemen zoals MyEMIX maken gebruik van gecontroleerde stikstof-zuurstofmengsels voor specifieke toepassingen, waarbij de interactie tussen gas en materiaal het snijproces beïnvloedt.
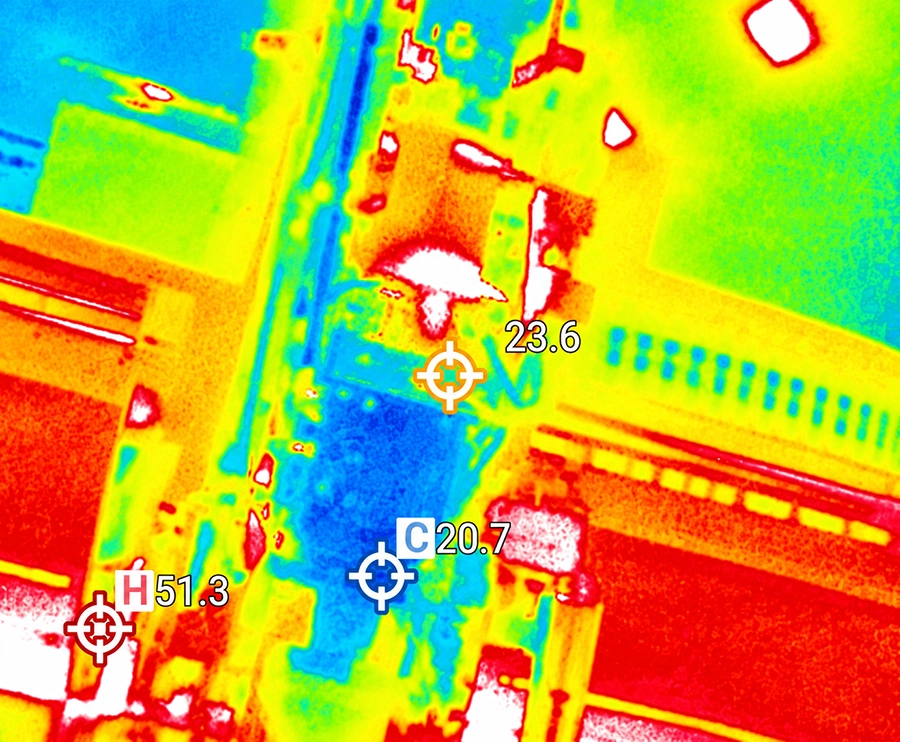
Een hoog laservermogen leidt niet automatisch tot onstabiel snijden. Maar het doorgeven van tientallen kilowatt via een optisch systeem maakt warmtebeheer tot een serieus technisch probleem.
Optische componenten leiden de straal door met minimale verliezen. ‘Minimaal’ betekent echter niet ‘nul’. Zelfs kleine hoeveelheden geabsorbeerde energie genereren warmte, wat de optische eigenschappen – waaronder de brandpuntsafstand – kan beïnvloeden.
Een parametertabel kan de juiste scherpstelling aangeven. Deze kan echter niet garanderen dat het optische systeem gedurende de gehele werking precies dezelfde omstandigheden zal handhaven.
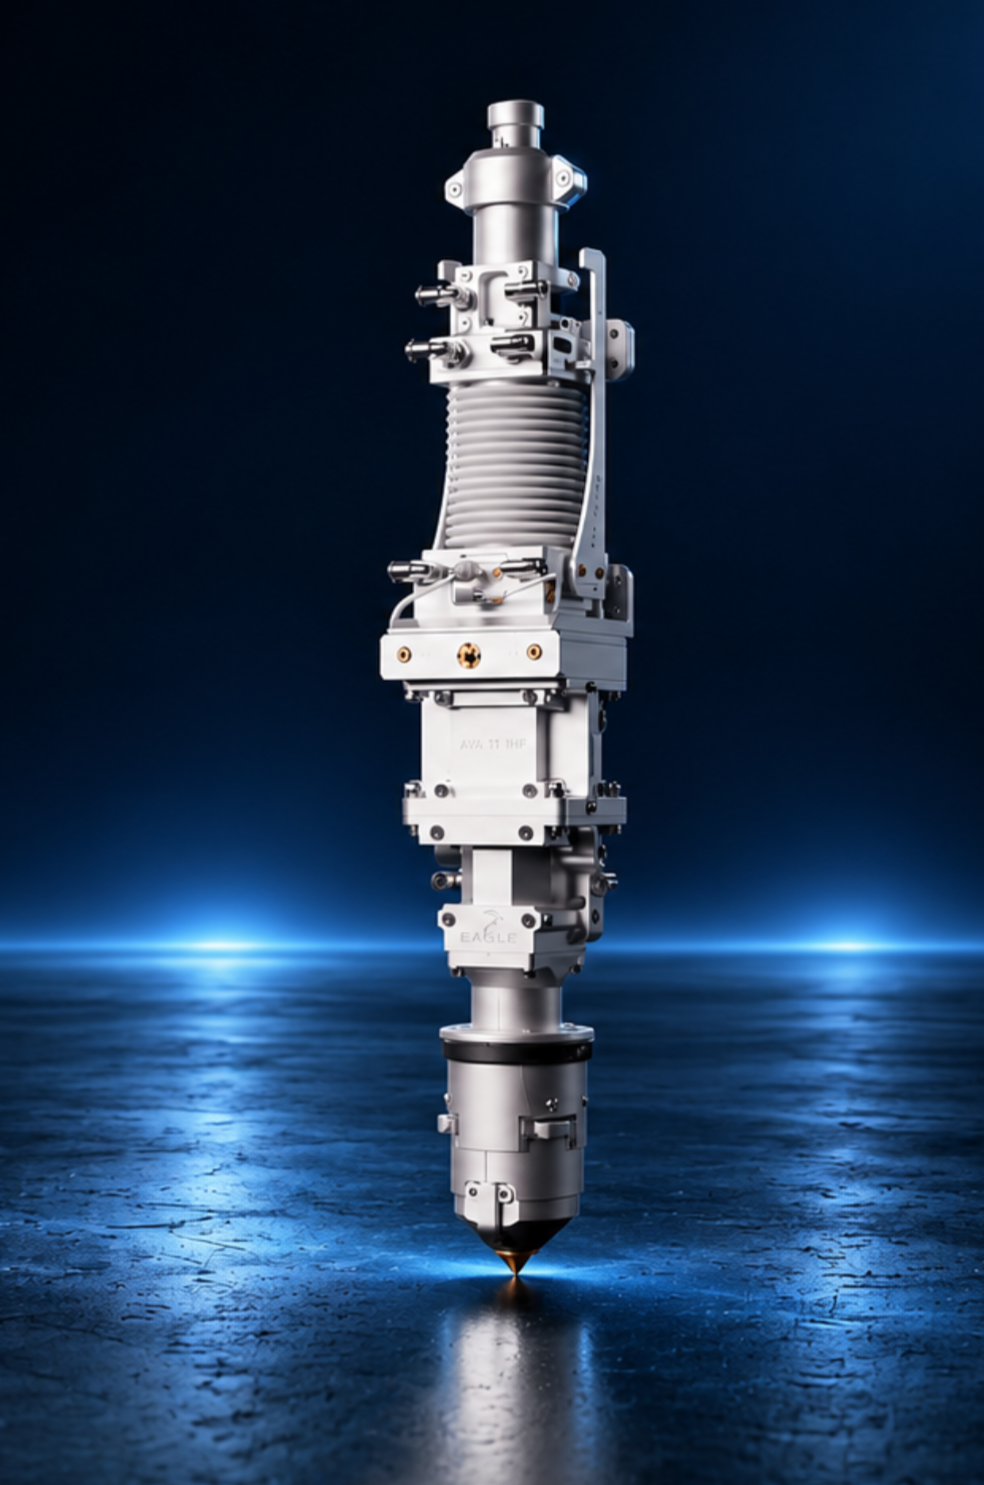
Eagle’s eVa 11-UHP, ontworpen voor gebruik tussen 20 en 60 kW, maakt gebruik van een opnieuw ontworpen optische opstelling en koeling langs het straalpad. De afstandssensor heeft een eigen koelsysteem, waarmee een andere mogelijke bron van thermische variatie wordt aangepakt.
Het snijden van dikke platen brengt nog meer complicaties met zich mee. Het gesmolten materiaal moet via een diepere snijspleet worden afgevoerd, en bij het zuurstofgesneden snijden van zacht staal ontstaat extra warmte door de oxidatiereactie. Dit is een ander proces dan stikstofgesneden snijden, waarvoor andere parameters en gasomstandigheden nodig zijn.
Eagle’s MyECATFAST behandelt het zuurstofsnijden van dik zacht staal aan de hand van toepassingsspecifieke strategieën, waaronder maatregelen om de temperatuur van de snijmond te verlagen.
Geen van deze maatregelen maakt de keuze van de parameters overbodig. Ze helpen bij het aanpakken van omstandigheden die steeds veeleisender worden naarmate het vermogen en de materiaaldikte toenemen.
Het inspecteren van het afgewerkte onderdeel blijft een van de eenvoudigste manieren om de snijkwaliteit te beoordelen. Bekijk de snijrand, controleer op slakken en meet het onderdeel indien nodig.
Effectief, zeker. Maar tegen die tijd is het snijden al gebeurd.
Onderzoekers zoeken naar manieren om de kwaliteit tijdens het proces zelf te beoordelen. In een studie uit 2026, gepubliceerd in Procedia CIRPhebben wetenschappers van het Fraunhofer IWS coaxiale video-opnames geanalyseerd van het snijden met een vezellaser in 10 mm dik AISI 304 roestvrij staal.
Door de kenmerken van de opgenomen beelden te analyseren, hebben ze een model ontwikkeld om de vorming van slakken in te schatten. De correlatiecoëfficiënt tussen de geschatte en de gemeten waarden bedroeg 85,1%.
Een interessant resultaat, hoewel correlatie niet hetzelfde is als een systeem dat elk defect opspoort, laat staan een systeem dat de snijparameters automatisch corrigeert.
Door monitoring kan worden vastgesteld wat er gebeurt. Bij regeling in een gesloten kringloop gaat men nog een stap verder door die informatie te gebruiken om het proces bij te sturen. Dit onderscheid is van belang, met name bij het beoordelen van beweringen over intelligente productie.
Bij machinedemonstraties ligt de nadruk om begrijpelijke redenen op indrukwekkende snijresultaten. Die zijn duidelijk zichtbaar, gemakkelijk te vergelijken en, als de cijfers goed zijn, eenvoudig over te brengen.
Consistentie is moeilijker aan te tonen.
Een strakke snijrand bij een plaat van 50 mm zegt iets over de prestaties van een machine. Dat geldt ook voor een bijzonder snelle snijcyclus. Maar geen van beide geeft aan hoe betrouwbaar dat resultaat kan worden herhaald, hoe vaak een operator moet ingrijpen, of hoeveel onderdelen tijdens een langere productieserie aan de vereiste tolerantie zullen voldoen.
Die cijfers komen zelden in de demonstratie aan bod.