Una máquina de corte por láser puede procesar una chapa de acero en una fracción del tiempo que se tardaba hace unos años. Sin embargo, retirar las piezas acabadas de la mesa es otra historia.
La tecnología de corte ha avanzado considerablemente, con una mayor potencia del láser, un posicionamiento más rápido y mejoras en los procesos de corte. Sin embargo, estos avances ejercen una mayor presión sobre las operaciones relacionadas con la máquina. A medida que se reducen los tiempos de corte, la descarga y la clasificación pueden convertirse en una parte significativa del ciclo de producción.
Muchos talleres siguen realizando este trabajo de forma manual, y con razón. La clasificación manual es flexible, no requiere ninguna inversión adicional en automatización y puede resultar perfectamente adecuada para determinados tipos de producción. La situación cambia cuando una máquina termina de cortar más rápido de lo que tarda un operario en despejar la mesa y prepararla para la siguiente hoja.
A Estudio de caso de la Universidad de Padua. El proyecto investigó la integración del corte por láser con la separación y el apilado automáticos de piezas, sustituyendo así el trabajo que antes se realizaba manualmente.
El reto subyacente resulta familiar para cualquiera que dirija un taller de chapistería con mucha actividad. Un corte más rápido solo mejora el rendimiento global si el resto del proceso de producción puede seguir el ritmo.
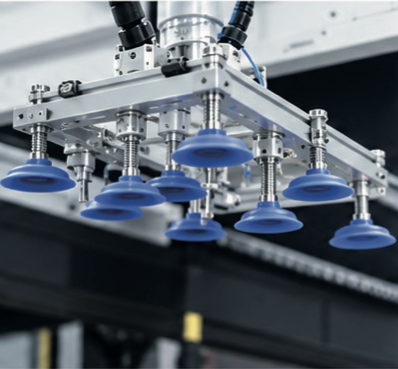
Clasificar las piezas cortadas es más complicado que simplemente cogerlas y trasladarlas a otro lugar. Una plancha puede contener docenas de piezas con diferentes formas, dimensiones y pesos. Algunas son fáciles de sujetar, mientras que otras ofrecen poca superficie de apoyo para una ventosa. Las piezas finas pueden resultar difíciles de manipular sin que se desplacen las piezas adyacentes.
El material también es importante. Las pinzas magnéticas son adecuadas para muchos componentes de acero, pero no pueden utilizarse de la misma manera con el aluminio. Las herramientas de vacío ofrecen otra opción, aunque su eficacia depende de la geometría y la superficie de la pieza.
También está la cuestión de la secuencia de retirada. Los componentes deben recogerse sin obstaculizar el acceso a las piezas restantes, y el sistema de manipulación debe desplazarse de manera eficiente entre las posiciones de recogida y colocación. Una secuencia inadecuada puede añadir movimientos innecesarios a un ciclo que quizá ya esté limitado por el rendimiento de la máquina de corte.
Estas dificultades han suscitado el interés de los investigadores más allá de la producción convencional de chapa metálica. Un estudio de 2025 sobre la clasificación de piezas metálicas irregulares en la construcción naval analizó la optimización de las rutas de recogida y las secuencias de clasificación. La investigación sobre la clasificación basada en la visión artificial también ha explorado cómo los sistemas automatizados pueden identificar piezas metálicas con geometrías complejas.
Las aplicaciones difieren, pero los requisitos técnicos coinciden en gran medida. Un sistema de manipulación debe identificar el componente, seleccionar un método de sujeción adecuado y determinar cómo retirarlo y colocarlo sin interferir con las demás piezas.
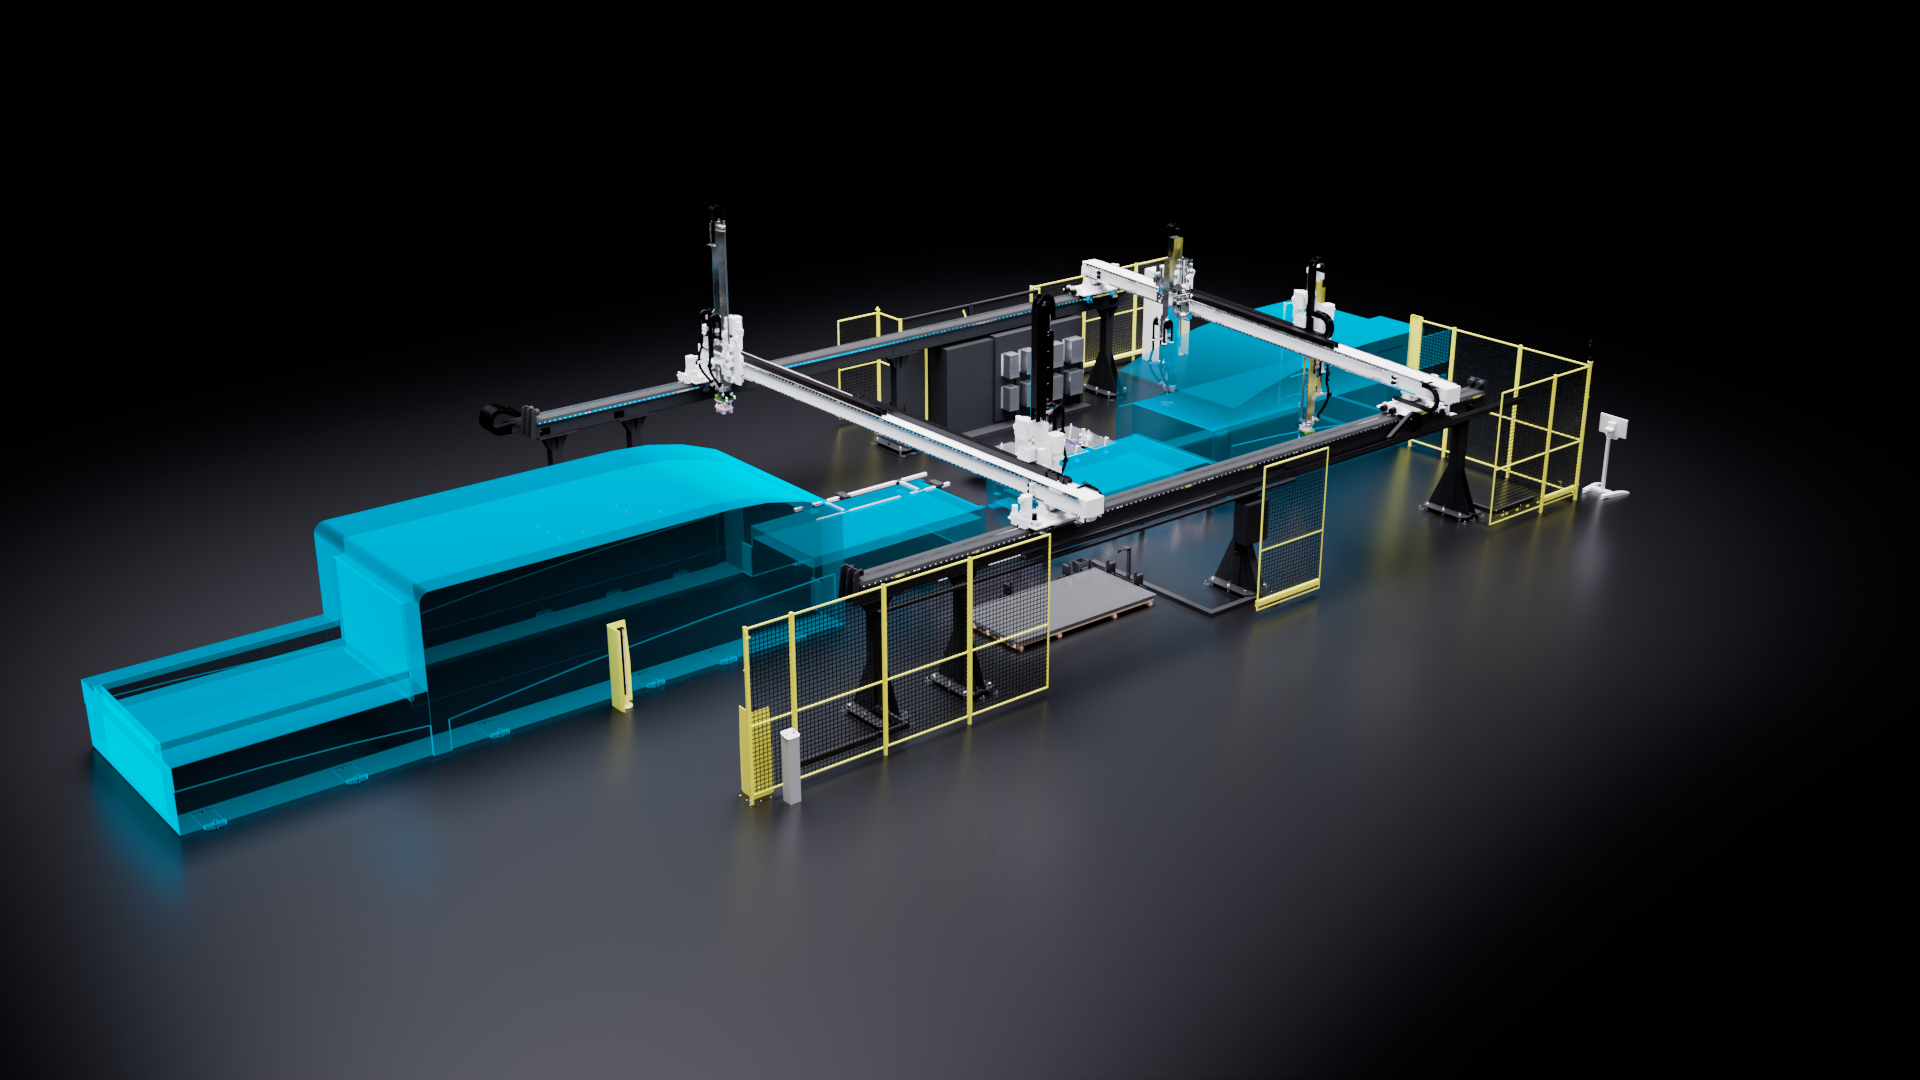
Una forma de hacer frente a estos retos es dotar al sistema de manipulación de una mayor libertad de movimiento y de la capacidad de trabajar con diferentes tipos de herramientas de sujeción.
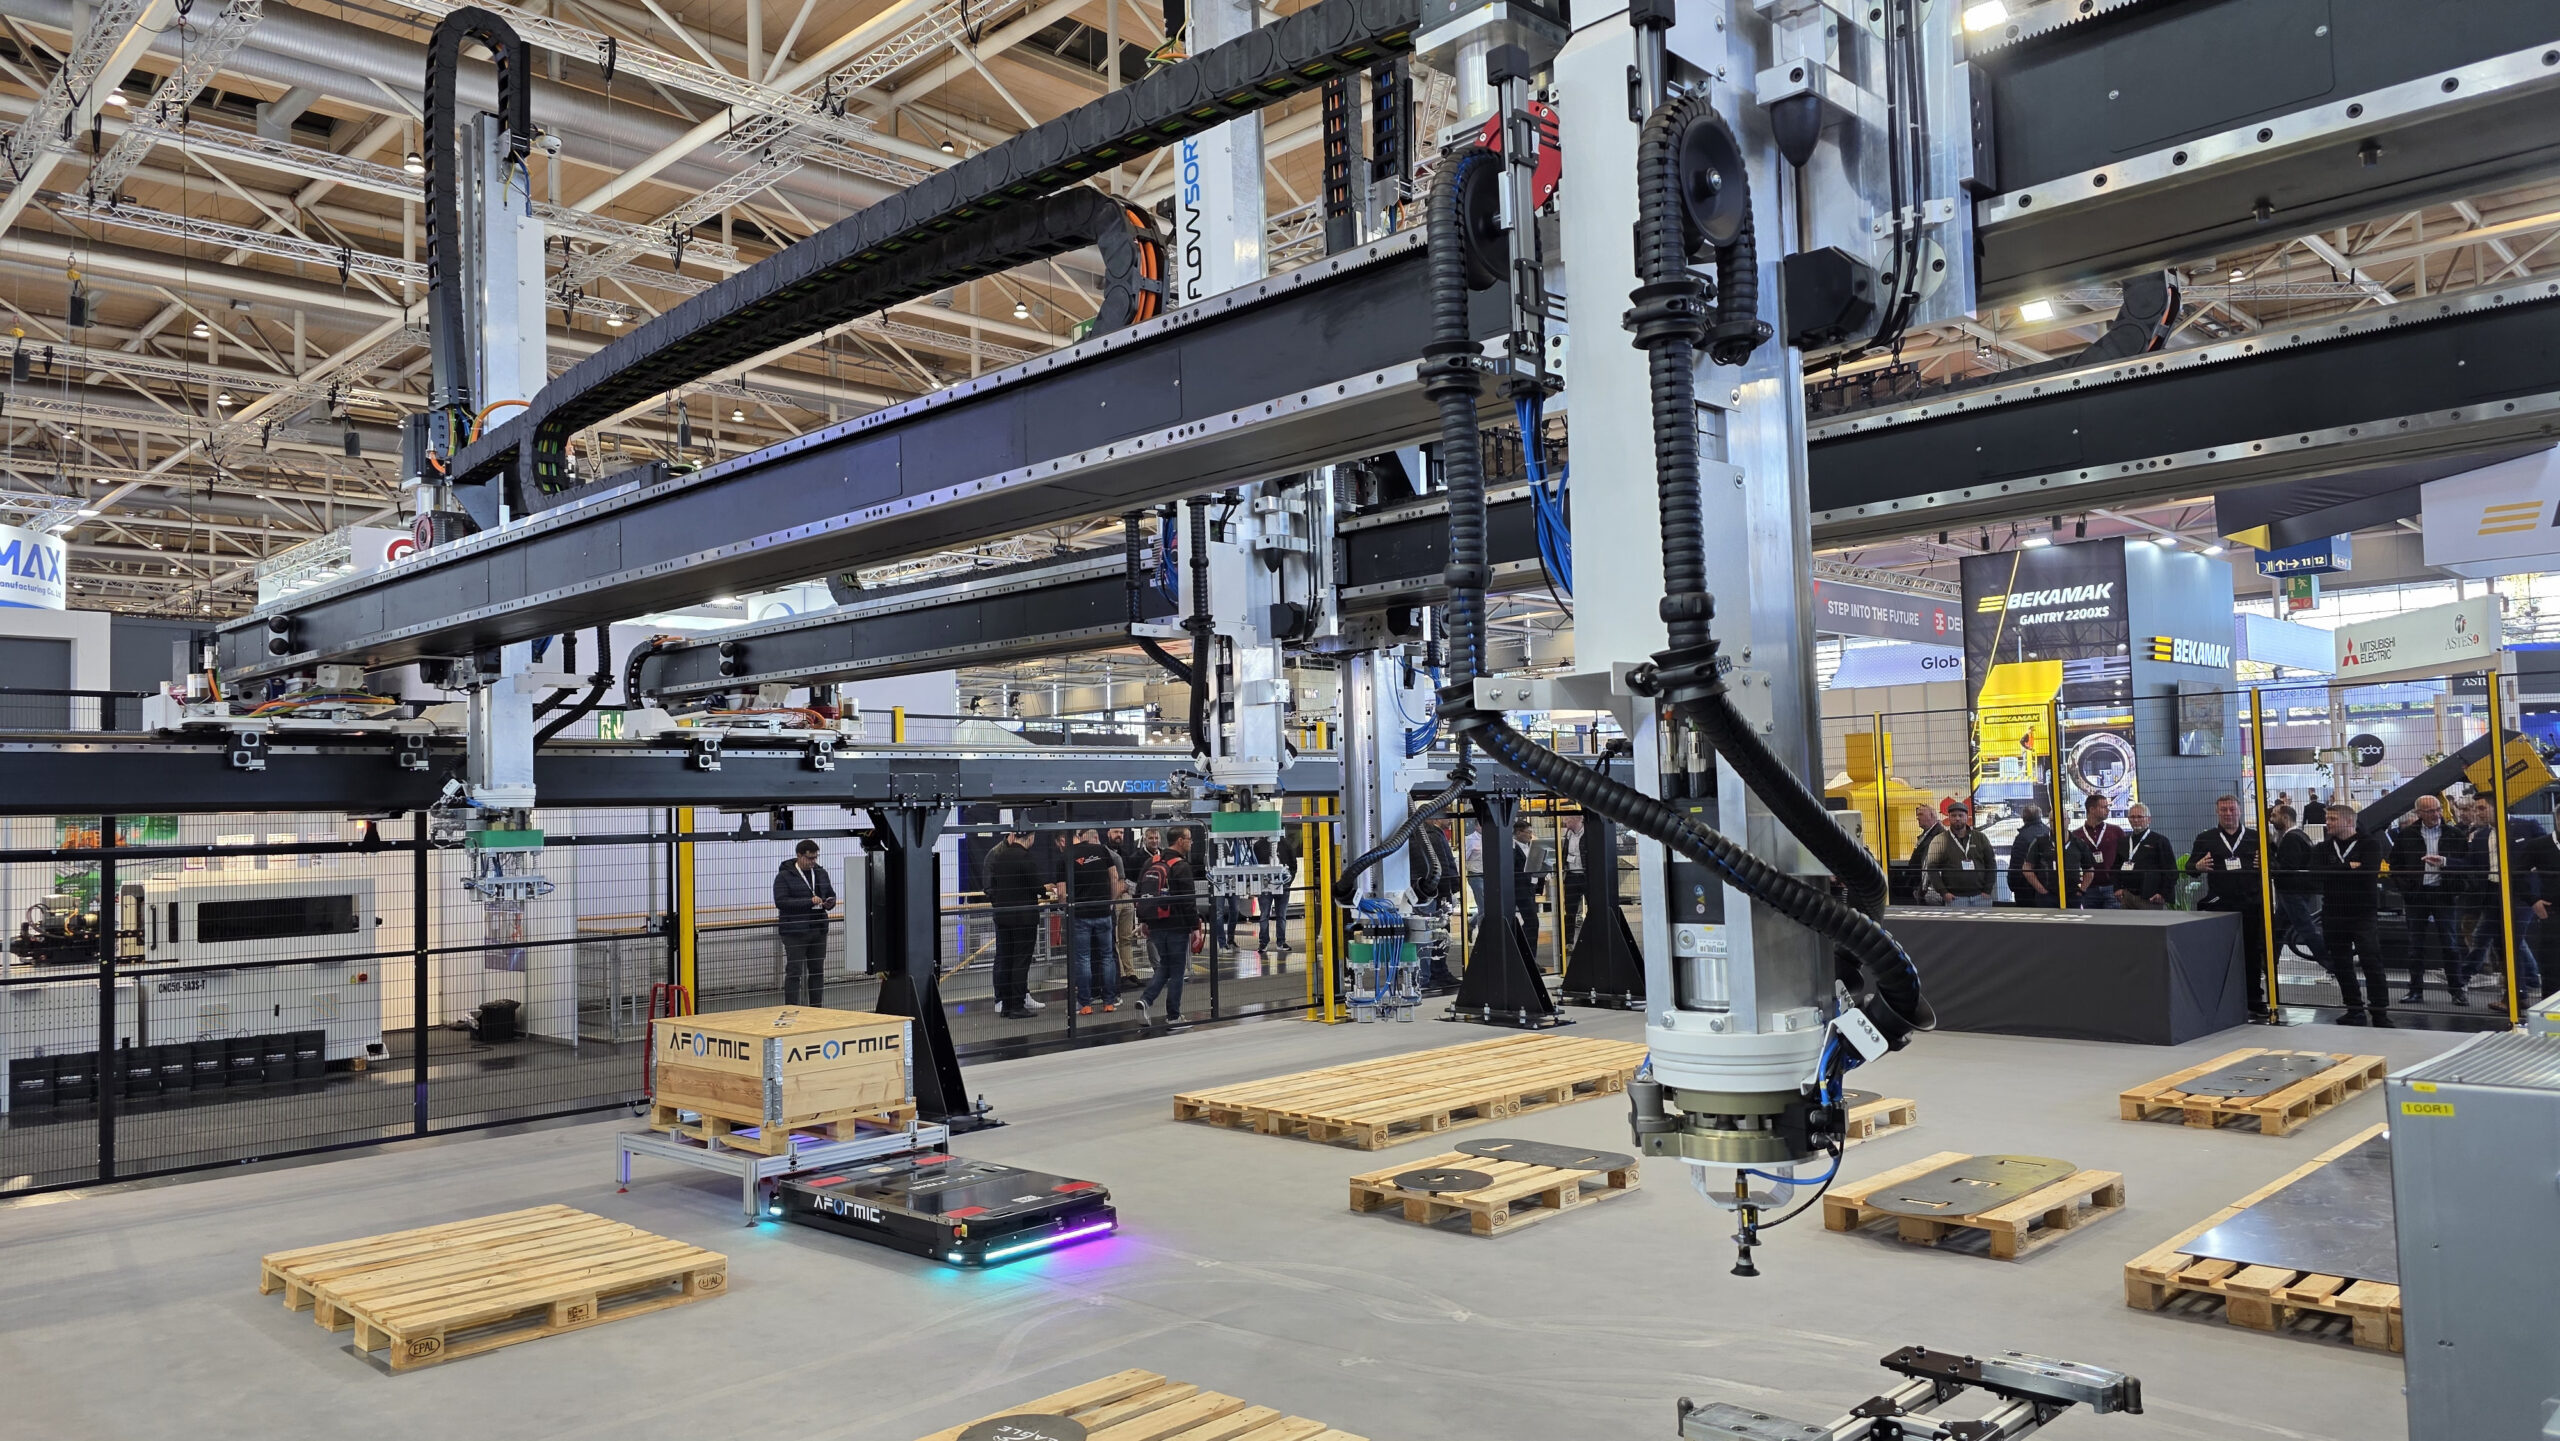
Eagle Lasers presentó FlowSORT en EuroBLECH 2026 con este enfoque en mente.
El sistema utiliza travesías móviles, cada una de las cuales cuenta con dos brazos controlados de forma independiente. Las travesías pueden modificar su ángulo para adaptarse a la disposición de las piezas en la mesa de corte. Esto permite que un brazo recoja un componente mientras el otro coloca una pieza recogida anteriormente, en lugar de que todos los movimientos deban realizarse de forma secuencial.
Las herramientas magnéticas y de vacío responden a diferentes necesidades de manipulación, mientras que la configuración modular permite organizar el sistema en torno a varias máquinas de corte por láser. FlowSORT también puede cargar chapas en bruto y retirar el esqueleto restante tras el corte.
Estas capacidades son importantes porque la clasificación de piezas es solo una de las fases de un proceso de producción más amplio. La materia prima debe llegar a la mesa de corte, los componentes terminados deben recogerse y trasladarse, y hay que retirar el esqueleto restante antes de poder procesar la siguiente chapa. Cuanto más eficazmente se coordinen estas tareas, menor será la probabilidad de que una operación retrase a las demás.
Sin embargo, el número de brazos manipuladores por sí solo nos dice muy poco sobre la productividad real. El rendimiento depende de los componentes que se procesan, de la disposición de la instalación, de la distancia recorrida por cada brazo y de la coordinación de los distintos movimientos. Un sistema que funciona bien con una combinación de producción determinada puede ofrecer resultados diferentes con otra.
La automatización también conlleva sus propios requisitos. Los equipos necesitan espacio, programación, mantenimiento y una disposición adecuada para el almacenamiento o el traslado de las piezas terminadas. Estos factores deben tenerse en cuenta en el cálculo de la inversión, junto con la posible reducción de la manipulación manual.
En el caso de un taller que fabrique componentes relativamente sencillos con ciclos de corte prolongados, la clasificación manual puede seguir siendo la opción más económica. Un fabricante que utilice varios láseres de alta velocidad y procese un flujo continuo de pedidos diferentes se enfrenta a una serie de limitaciones distintas. En ese entorno, la capacidad de manipulación puede merecer una mayor atención que la que se le prestaba cuando los tiempos de corte eran más largos.
El punto de partida es un análisis del proceso de producción real: cuánto tiempo esperan las máquinas a que se despejen las mesas, cuánto tiempo dedican los operarios a la clasificación y dónde se producen retrasos entre el corte y la siguiente operación. Esas cifras constituyen una base más útil para evaluar la automatización que las meras especificaciones de un sistema de manipulación.
El corte por láser seguirá ganando en velocidad. Para los fabricantes que invierten en ese avance, los próximos beneficios podrían depender tanto de lo que ocurra tras el corte como del propio proceso de corte.