
Hay una diferencia entre realizar un buen corte y llevar a cabo un buen proceso de corte. Tampoco es una diferencia especialmente sutil, aunque no necesariamente se perciba así por la forma en que suelen presentarse las máquinas láser.
Una nueva máquina corta una pieza compleja, el operario la recoge, alguien examina el borde y todos quedan satisfechos. Me parece bien. Pero eso nos dice relativamente poco sobre lo que ocurre tras varias horas de producción, cuando el cabezal de corte ha estado funcionando sin parar, el material varía de un lote a otro y el operario tiene cosas más importantes de las que preocuparse que admirar un borde limpio.
Ahí es donde entra en juego la estabilidad del proceso. Y merece al menos tanta atención como la velocidad de corte.
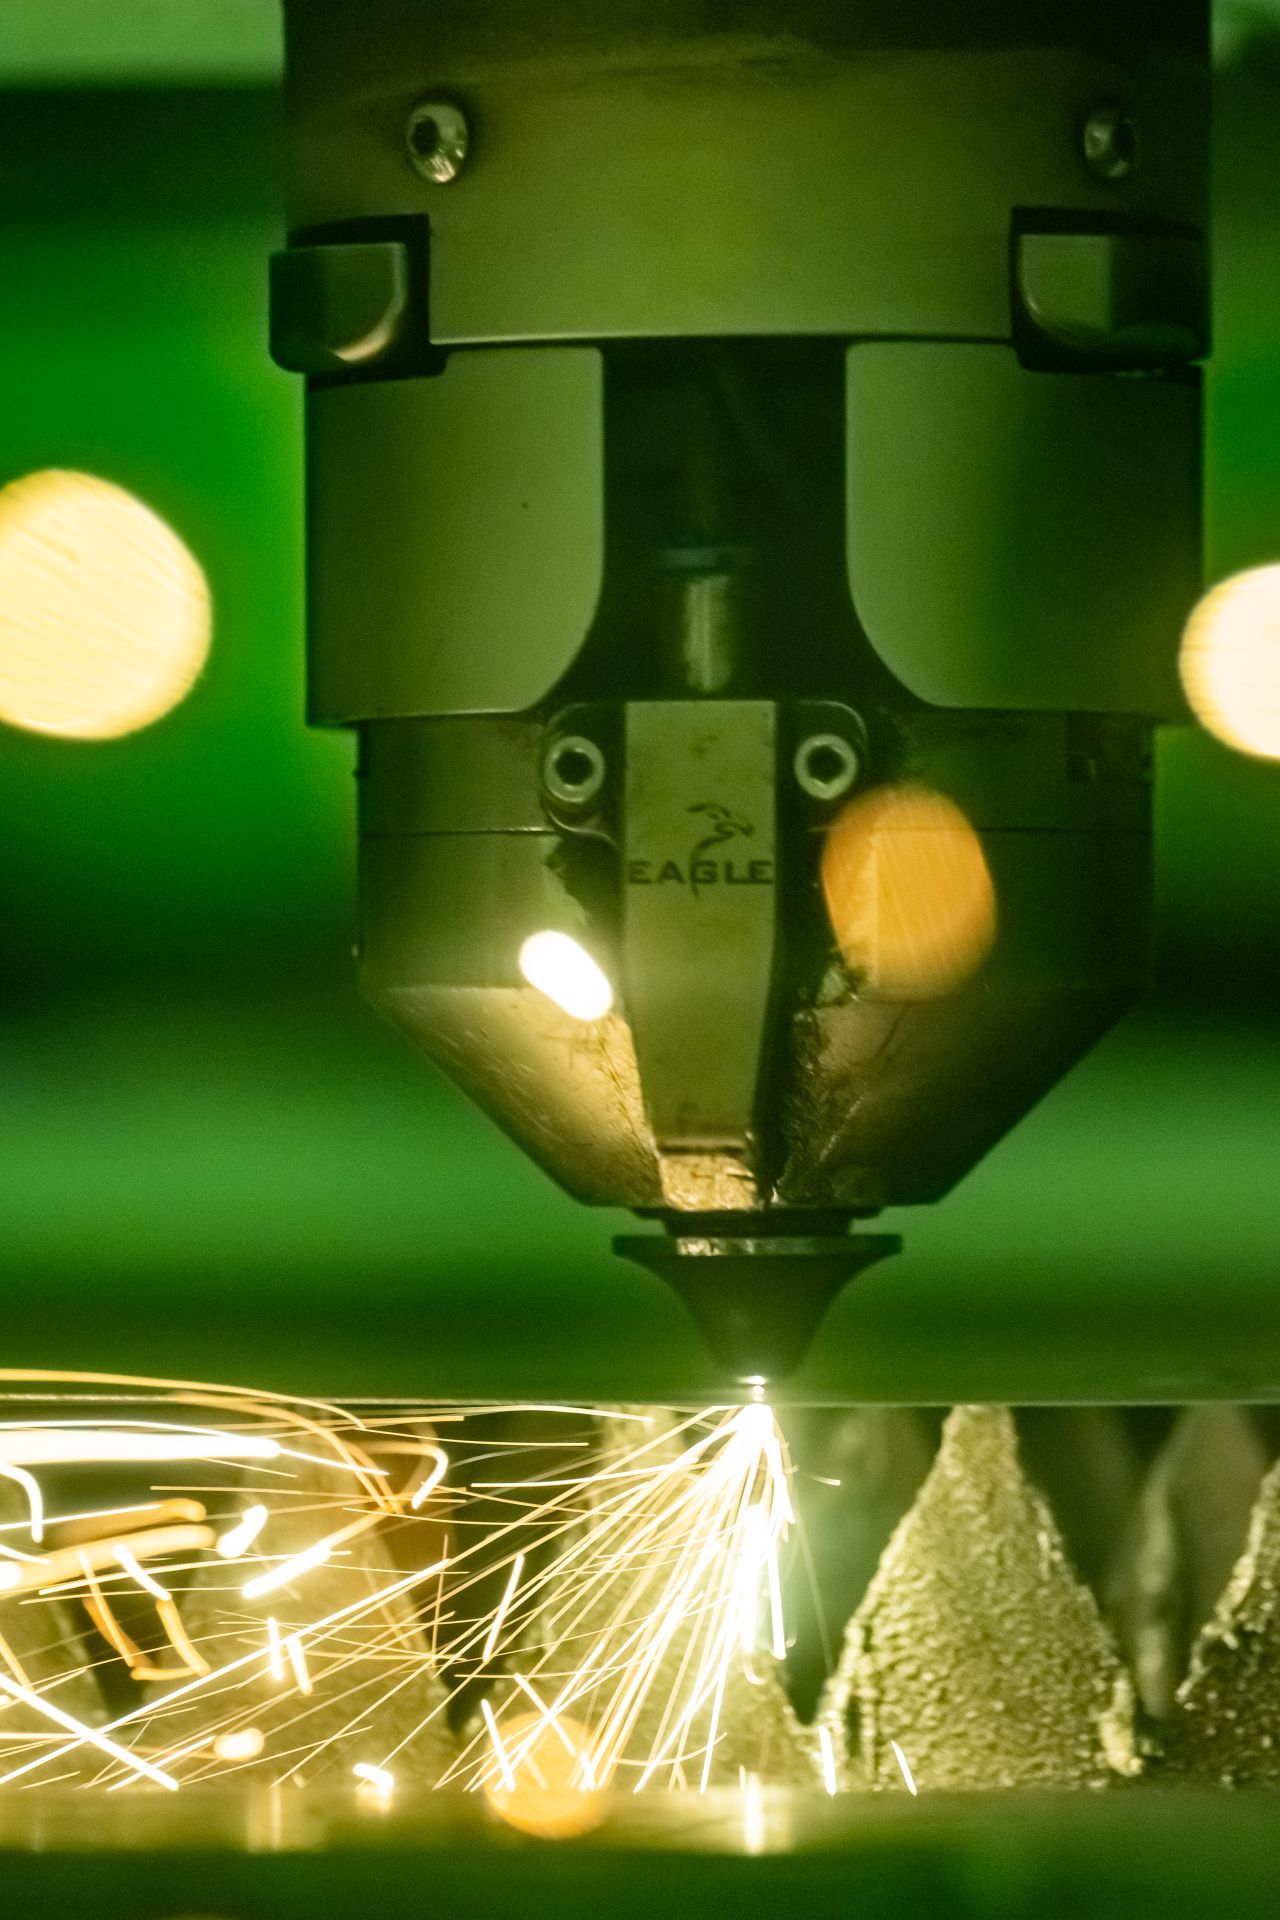
El corte por láser es un ejercicio de equilibrio entre varias variables: potencia, velocidad, posición focal, presión del gas y propiedades del material. Si se modifica una, es posible que haya que ajustar las demás.
Nada de esto es una novedad para quien haya programado alguna vez una máquina de corte. La dificultad radica en que estas variables no funcionan de forma independiente, y el mejor ajuste para una característica de calidad no es necesariamente el mejor para otra.
Un estudio de 2026 publicado en Engineering Science and Technology, una revista internacional analizó el corte por láser de fibra del acero inoxidable AISI 430, estudiando los efectos de la velocidad de corte, la presión del gas y la posición focal sobre la rugosidad superficial, la formación de escorias, la precisión de los orificios y el consumo de energía.
Los distintos parámetros influían en diferentes indicadores de calidad. La mejora de un resultado no suponía automáticamente la mejora de los demás.
Sin embargo, las decisiones de producción suelen basarse en una cifra especialmente atractiva, que suele ser la velocidad de corte.
Cada proceso de corte tiene una ventana de proceso: el rango de condiciones dentro del cual se obtienen resultados aceptables. Encontrar esa ventana es una cosa. Mantener el proceso dentro de ella durante todo un ciclo de producción es otra, sobre todo cuando entran en juego el estado de la boquilla, las variaciones del material y los efectos térmicos.
La boquilla de corte no es precisamente el componente más llamativo de un láser de fibra moderno. En comparación con una fuente de 40 o 60 kW, una pequeña pieza de cobre mecanizado no resulta precisamente emocionante. Pero su estado es de vital importancia.
El gas auxiliar debe extraer el material fundido de una ranura estrecha, a veces a través de varios centímetros de acero. Su eficacia depende de la presión, la geometría de la boquilla, la alineación y la distancia respecto a la chapa.
Aumentar la presión no es necesariamente la solución. Como bien sabe cualquiera que haya visto «This Is Spinal Tap» , subir el volumen hasta el once no mejora necesariamente la actuación.
Investigadores que publican en Results in Engineering en 2025 estudiaron el corte por láser de fibra asistido por aire de acero inoxidable AISI 304 utilizando una boquilla supersónica optimizada. En comparación con el diseño convencional sometido a prueba, su boquilla redujo el ancho de la ranura en aproximadamente un 20 % y la altura máxima de la escoria en alrededor de un 55 %.
Esas cifras corresponden a una configuración experimental concreta, pero cabe destacar la diferencia que se produce al modificar el caudal de gas. El láser en sí mismo no lo explicaba todo.
En la producción diaria, una boquilla mal centrada puede alterar la distribución del gas alrededor del haz, lo que afecta a la calidad del corte. El sistema ANC CAM de Eagle combina el cambio automático de boquillas con el centrado del haz asistido por cámara, lo que reduce el trabajo manual necesario para establecer las condiciones correctas.
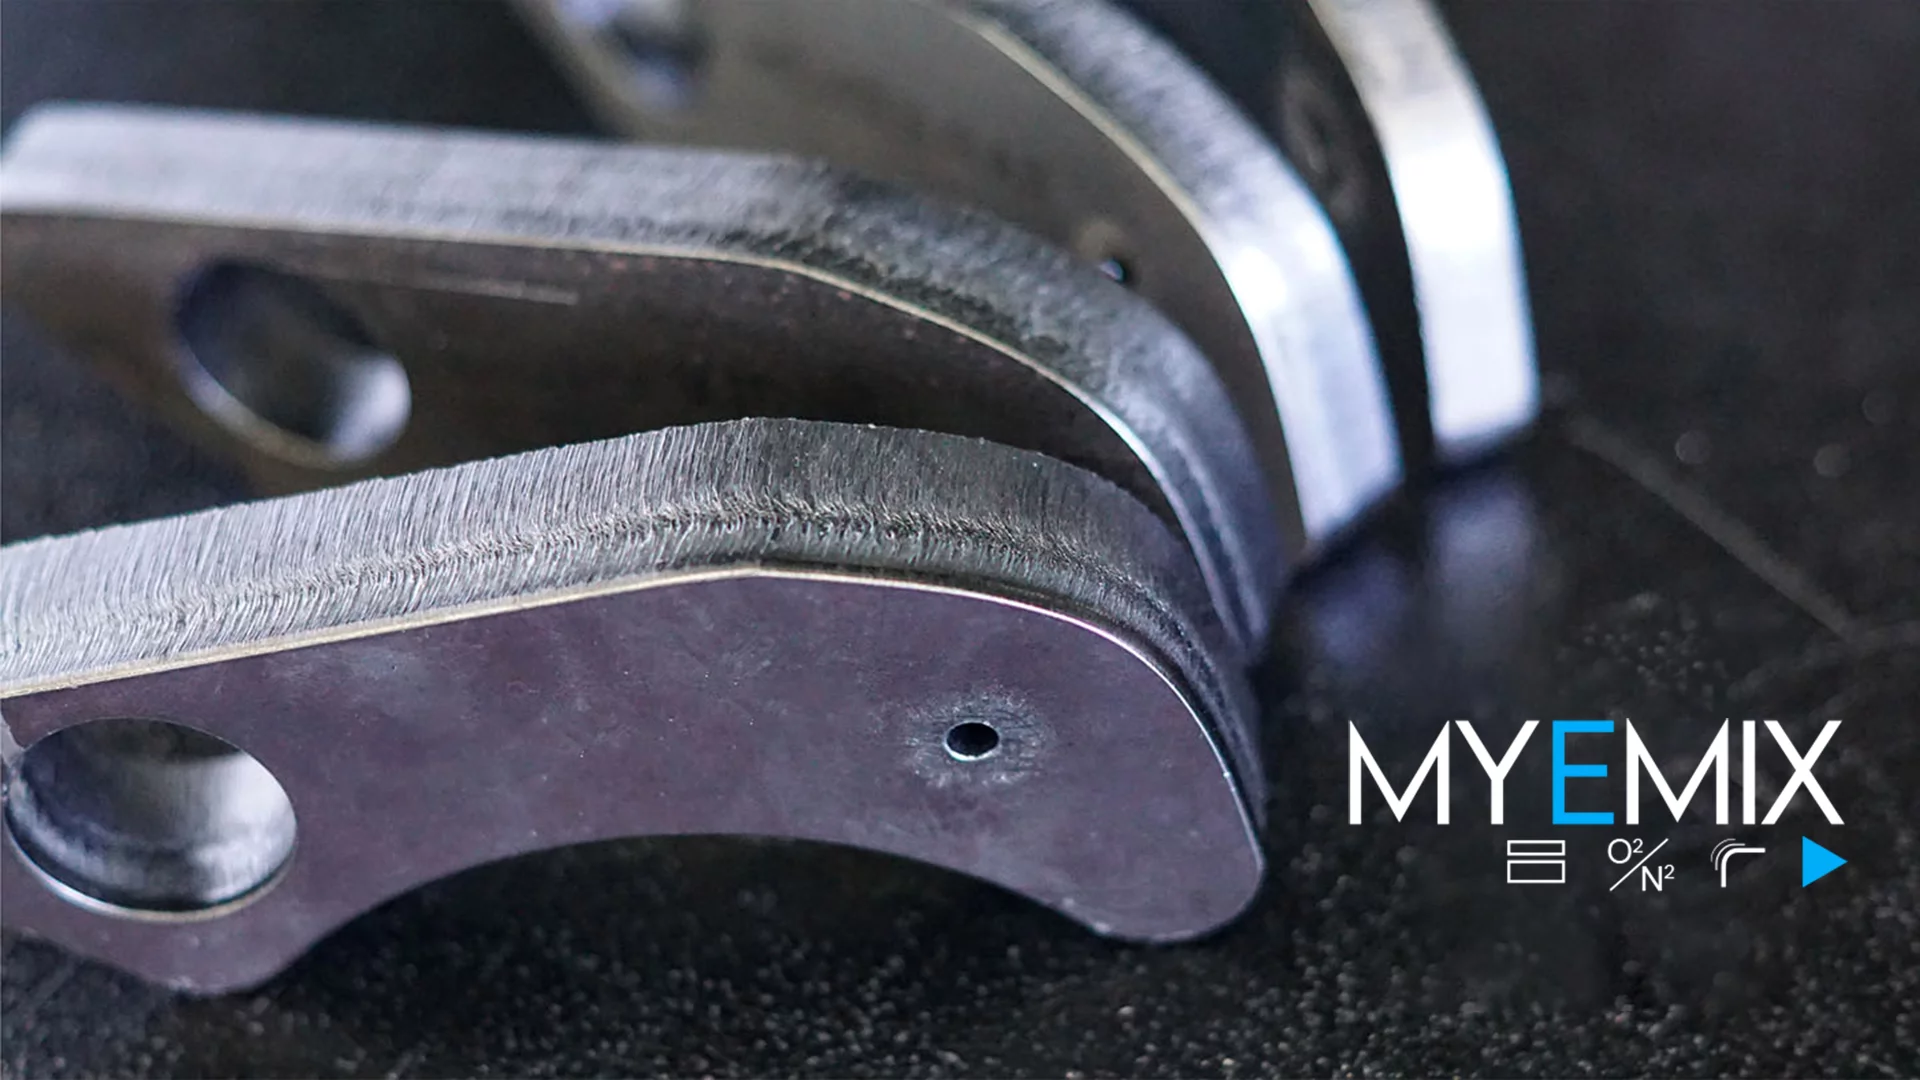
La composición del gas añade otra variable. Sistemas como MyEMIX utilizan mezclas controladas de nitrógeno y oxígeno para aplicaciones específicas, en las que la interacción entre el gas y el material afecta al proceso de corte.
Una alta potencia láser no implica automáticamente que el corte sea inestable. Sin embargo, transmitir decenas de kilovatios a través de un sistema óptico convierte la gestión térmica en un importante reto de ingeniería.
Los componentes ópticos transmiten el haz con pérdidas mínimas. Sin embargo, «mínimas» no significa «cero». Incluso pequeñas cantidades de energía absorbida generan calor, lo que puede afectar a las características ópticas, incluida la posición focal.
Una tabla de parámetros puede especificar el enfoque correcto. No puede garantizar que el sistema óptico mantenga exactamente las mismas condiciones durante todo el funcionamiento.
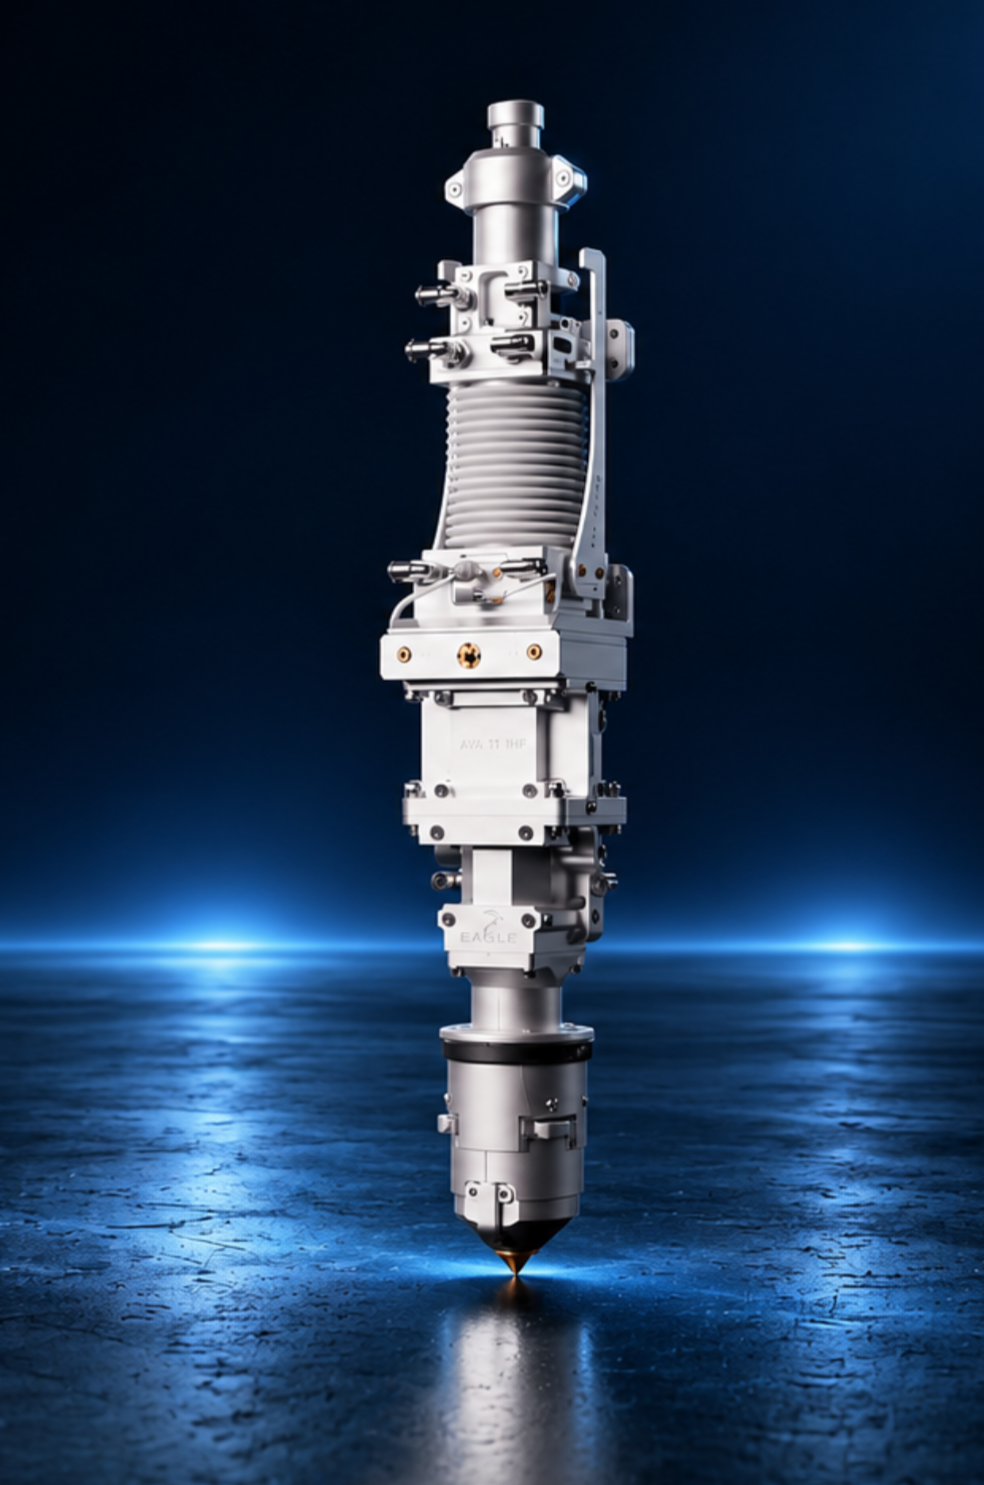
Eagle’s eVa 11-UHP, diseñado para funcionar entre 20 y 60 kW, utiliza una disposición óptica rediseñada y un sistema de refrigeración a lo largo de la trayectoria del haz. El sensor de distancia cuenta con su propio sistema de refrigeración, lo que elimina otra posible fuente de variación térmica.
El corte de chapas gruesas añade más complicaciones. El material fundido debe eliminarse a través de una ranura más profunda, y el corte de acero dulce asistido por oxígeno genera calor adicional debido a la reacción de oxidación. Se trata de un proceso distinto al corte por fusión con nitrógeno, que requiere parámetros y condiciones de gas diferentes.
Eagle’s MyECATFAST de Eagle aborda el corte con oxígeno de acero dulce de gran espesor mediante estrategias específicas para cada aplicación, incluidas medidas destinadas a reducir la temperatura de la boquilla.
Ninguna de estas medidas hace que la selección de parámetros deje de ser relevante. Ayudan a hacer frente a unas condiciones que se vuelven más exigentes a medida que aumentan la potencia y el espesor del material.
La inspección de la pieza terminada sigue siendo una de las formas más sencillas de evaluar la calidad del corte. Observa el borde, comprueba que no haya escoria y, si es necesario, mídela.
Es eficaz, sin duda. Pero para entonces la operación de corte ya se ha llevado a cabo.
Los investigadores están estudiando formas de evaluar la calidad durante el propio proceso. En un estudio de 2026 publicado en Procedia CIRP, científicos del Fraunhofer IWS analizaron grabaciones de vídeo coaxiales del corte con láser de fibra en acero inoxidable AISI 304 de 10 mm.
Tras analizar las características de las imágenes captadas, desarrollaron un modelo para estimar la formación de escoria. El coeficiente de correlación entre los valores estimados y los medidos fue del 85,1 %.
Un resultado interesante, aunque la correlación no es lo mismo que un sistema que detecte todos los defectos, y mucho menos uno que corrija automáticamente los parámetros de corte.
La monitorización permite conocer lo que está ocurriendo. El control en bucle cerrado va más allá, ya que utiliza esa información para ajustar el proceso. Esta distinción es importante, sobre todo a la hora de evaluar las afirmaciones sobre la fabricación inteligente.
Las demostraciones de máquinas se centran en los impresionantes resultados de corte por razones obvias. Son fáciles de ver, fáciles de comparar y, cuando las cifras son buenas, fáciles de comunicar.
La coherencia es más difícil de demostrar.
Un borde limpio en una placa de 50 mm nos da una idea de la capacidad de una máquina. Lo mismo ocurre con un ciclo de corte especialmente rápido. Sin embargo, ninguno de estos dos factores nos indica con qué fiabilidad se puede repetir ese resultado, con qué frecuencia debe intervenir el operario o cuántas piezas cumplirán la tolerancia requerida a lo largo de una serie de producción más larga.
Esos datos rara vez se incluyen en la manifestación.