Una macchina per il taglio laser è in grado di lavorare una lamiera d'acciaio in una frazione del tempo che ci voleva solo pochi anni fa. Togliere i pezzi finiti dal tavolo di lavoro è tutta un'altra storia.
La tecnologia di taglio ha registrato notevoli progressi, con una maggiore potenza del laser, un posizionamento più rapido e miglioramenti nei processi di taglio. Tuttavia, questi progressi esercitano una maggiore pressione sulle operazioni a supporto della macchina. Quando i tempi di taglio si riducono, le operazioni di scarico e smistamento possono diventare una parte significativa del ciclo produttivo.
Molti reparti di lavorazione gestiscono ancora questo lavoro manualmente, e a ragione. Lo smistamento manuale è flessibile, non richiede investimenti aggiuntivi nell’automazione e può essere perfettamente adeguato per determinati tipi di produzione. La situazione cambia quando una macchina termina il taglio più velocemente di quanto un operatore riesca a liberare il tavolo e a prepararlo per il foglio successivo.
A Caso di studio dell'Università di Padova. Il progetto ha studiato l’integrazione del taglio laser con la separazione e l’impilamento automatici dei pezzi, sostituendo operazioni precedentemente eseguite manualmente.
La sfida di fondo è ben nota a chiunque gestisca un'officina di lavorazione della lamiera con un volume di lavoro elevato. Un taglio più veloce migliora la produttività complessiva solo se il resto del processo produttivo riesce a tenere il passo.
Smistare i componenti tagliati è più complicato che limitarvisi a prenderli e spostarli altrove. Una lamiera può contenere decine di pezzi con forme, dimensioni e pesi diversi. Alcuni sono facili da afferrare, mentre altri offrono una superficie di appoggio ridotta per una ventosa. I componenti sottili possono essere difficili da maneggiare senza urtare i pezzi adiacenti.
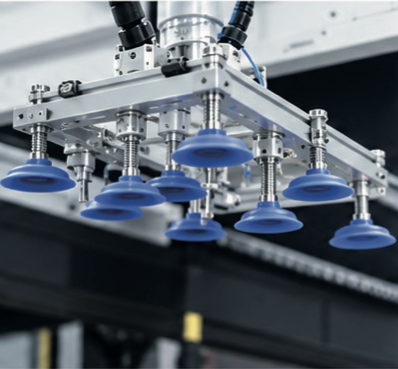
Anche il materiale è importante. Le pinze magnetiche sono adatte a molti componenti in acciaio, ma non possono essere utilizzate allo stesso modo con l’alluminio. Gli utensili a vuoto rappresentano un’altra opzione, sebbene la loro efficacia dipenda dalla geometria e dalla superficie del pezzo.
C'è poi la questione della sequenza di rimozione. I componenti devono essere prelevati senza ostacolare l'accesso alle parti rimanenti e il sistema di movimentazione deve spostarsi in modo efficiente tra le posizioni di prelievo e di posizionamento. Una sequenza inadeguata può aggiungere movimenti superflui a un ciclo che potrebbe essere già limitato dalla produttività della macchina da taglio.
Queste difficoltà hanno attirato l’attenzione dei ricercatori anche al di là della produzione convenzionale di lamiere. Uno studio del 2025 sulla cernita di parti metalliche irregolari nella cantieristica navale ha esaminato l’ottimizzazione dei percorsi di raccolta e delle sequenze di smistamento. La ricerca sulla cernita basata sulla visione artificiale ha inoltre esplorato il modo in cui i sistemi automatizzati possano identificare pezzi metallici con geometrie complesse.
Le applicazioni sono diverse, ma i requisiti tecnici sono in parte comuni. Un sistema di movimentazione deve identificare il componente, scegliere un metodo di presa adeguato e stabilire come rimuoverlo e posizionarlo senza interferire con le altre parti.
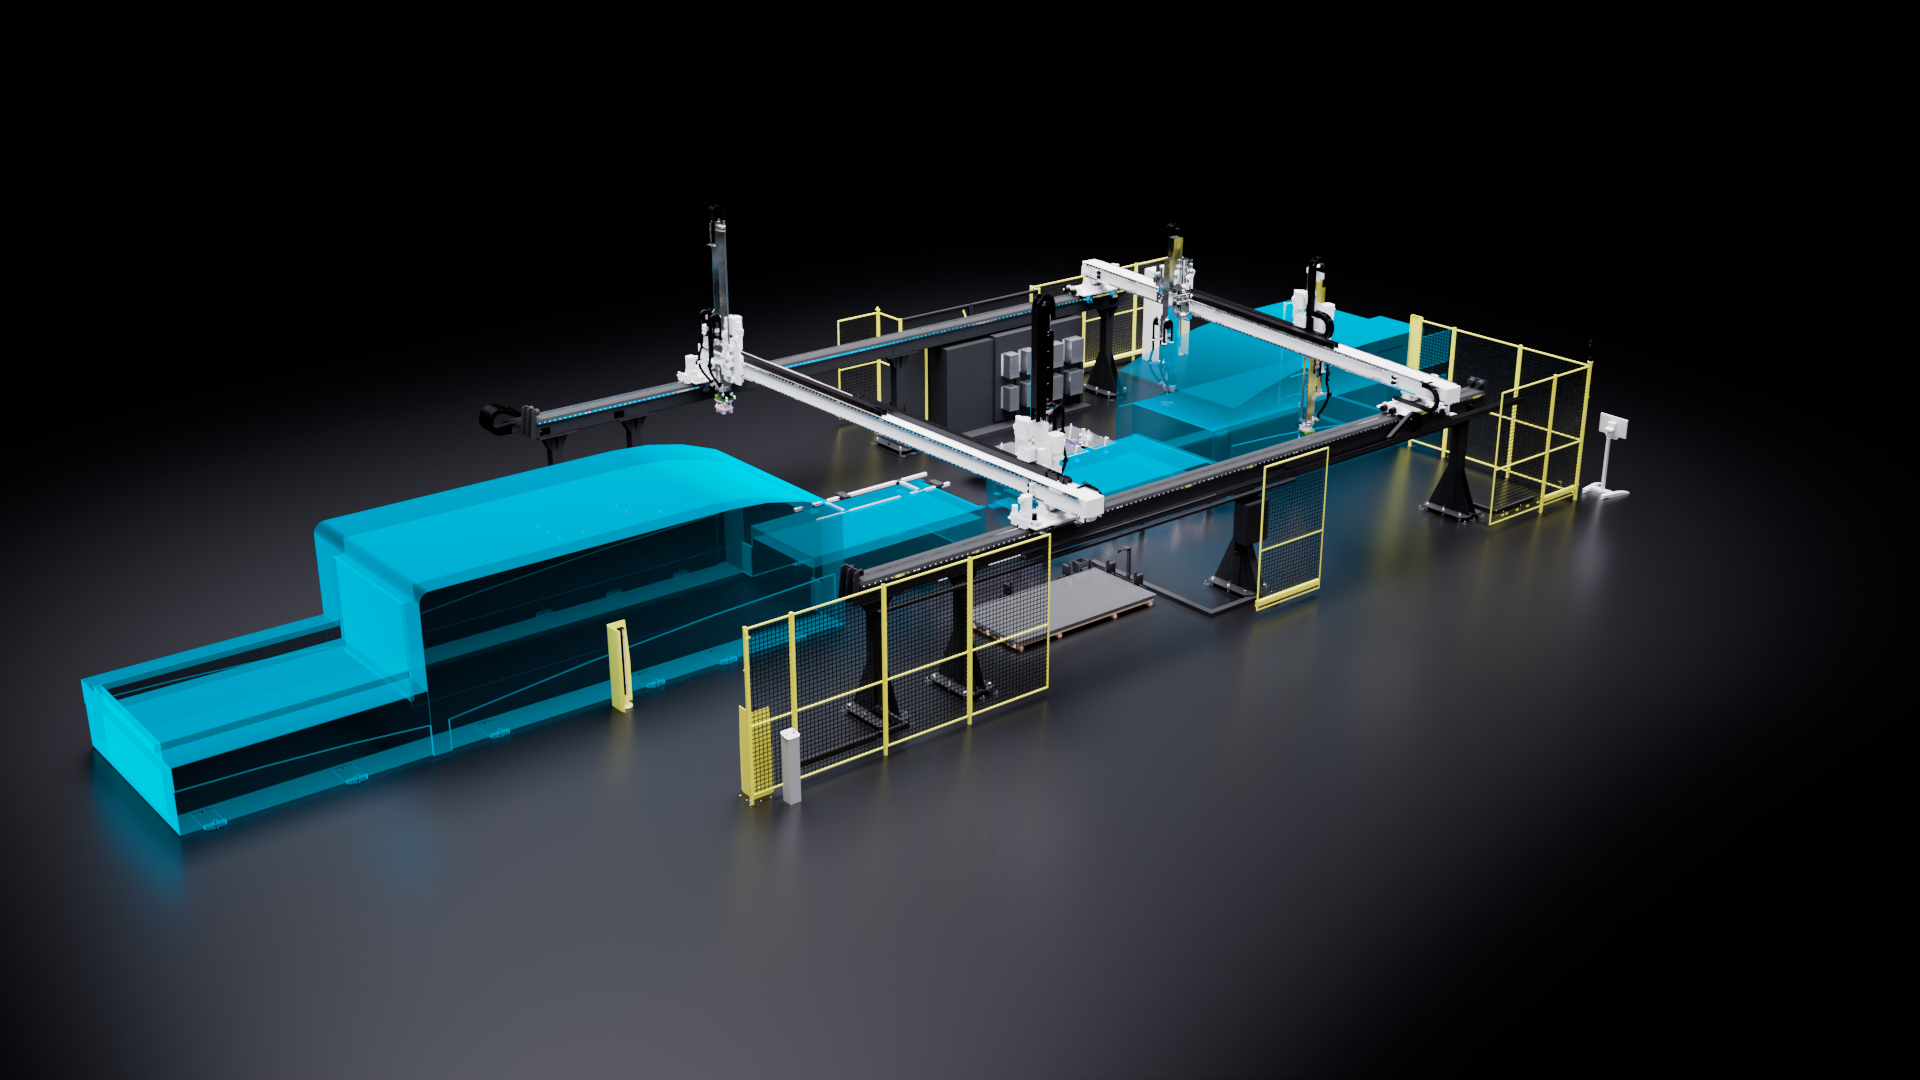
Un modo per affrontare queste sfide consiste nel garantire al sistema di movimentazione una maggiore libertà di movimento e la capacità di operare con diversi tipi di strumenti di presa.
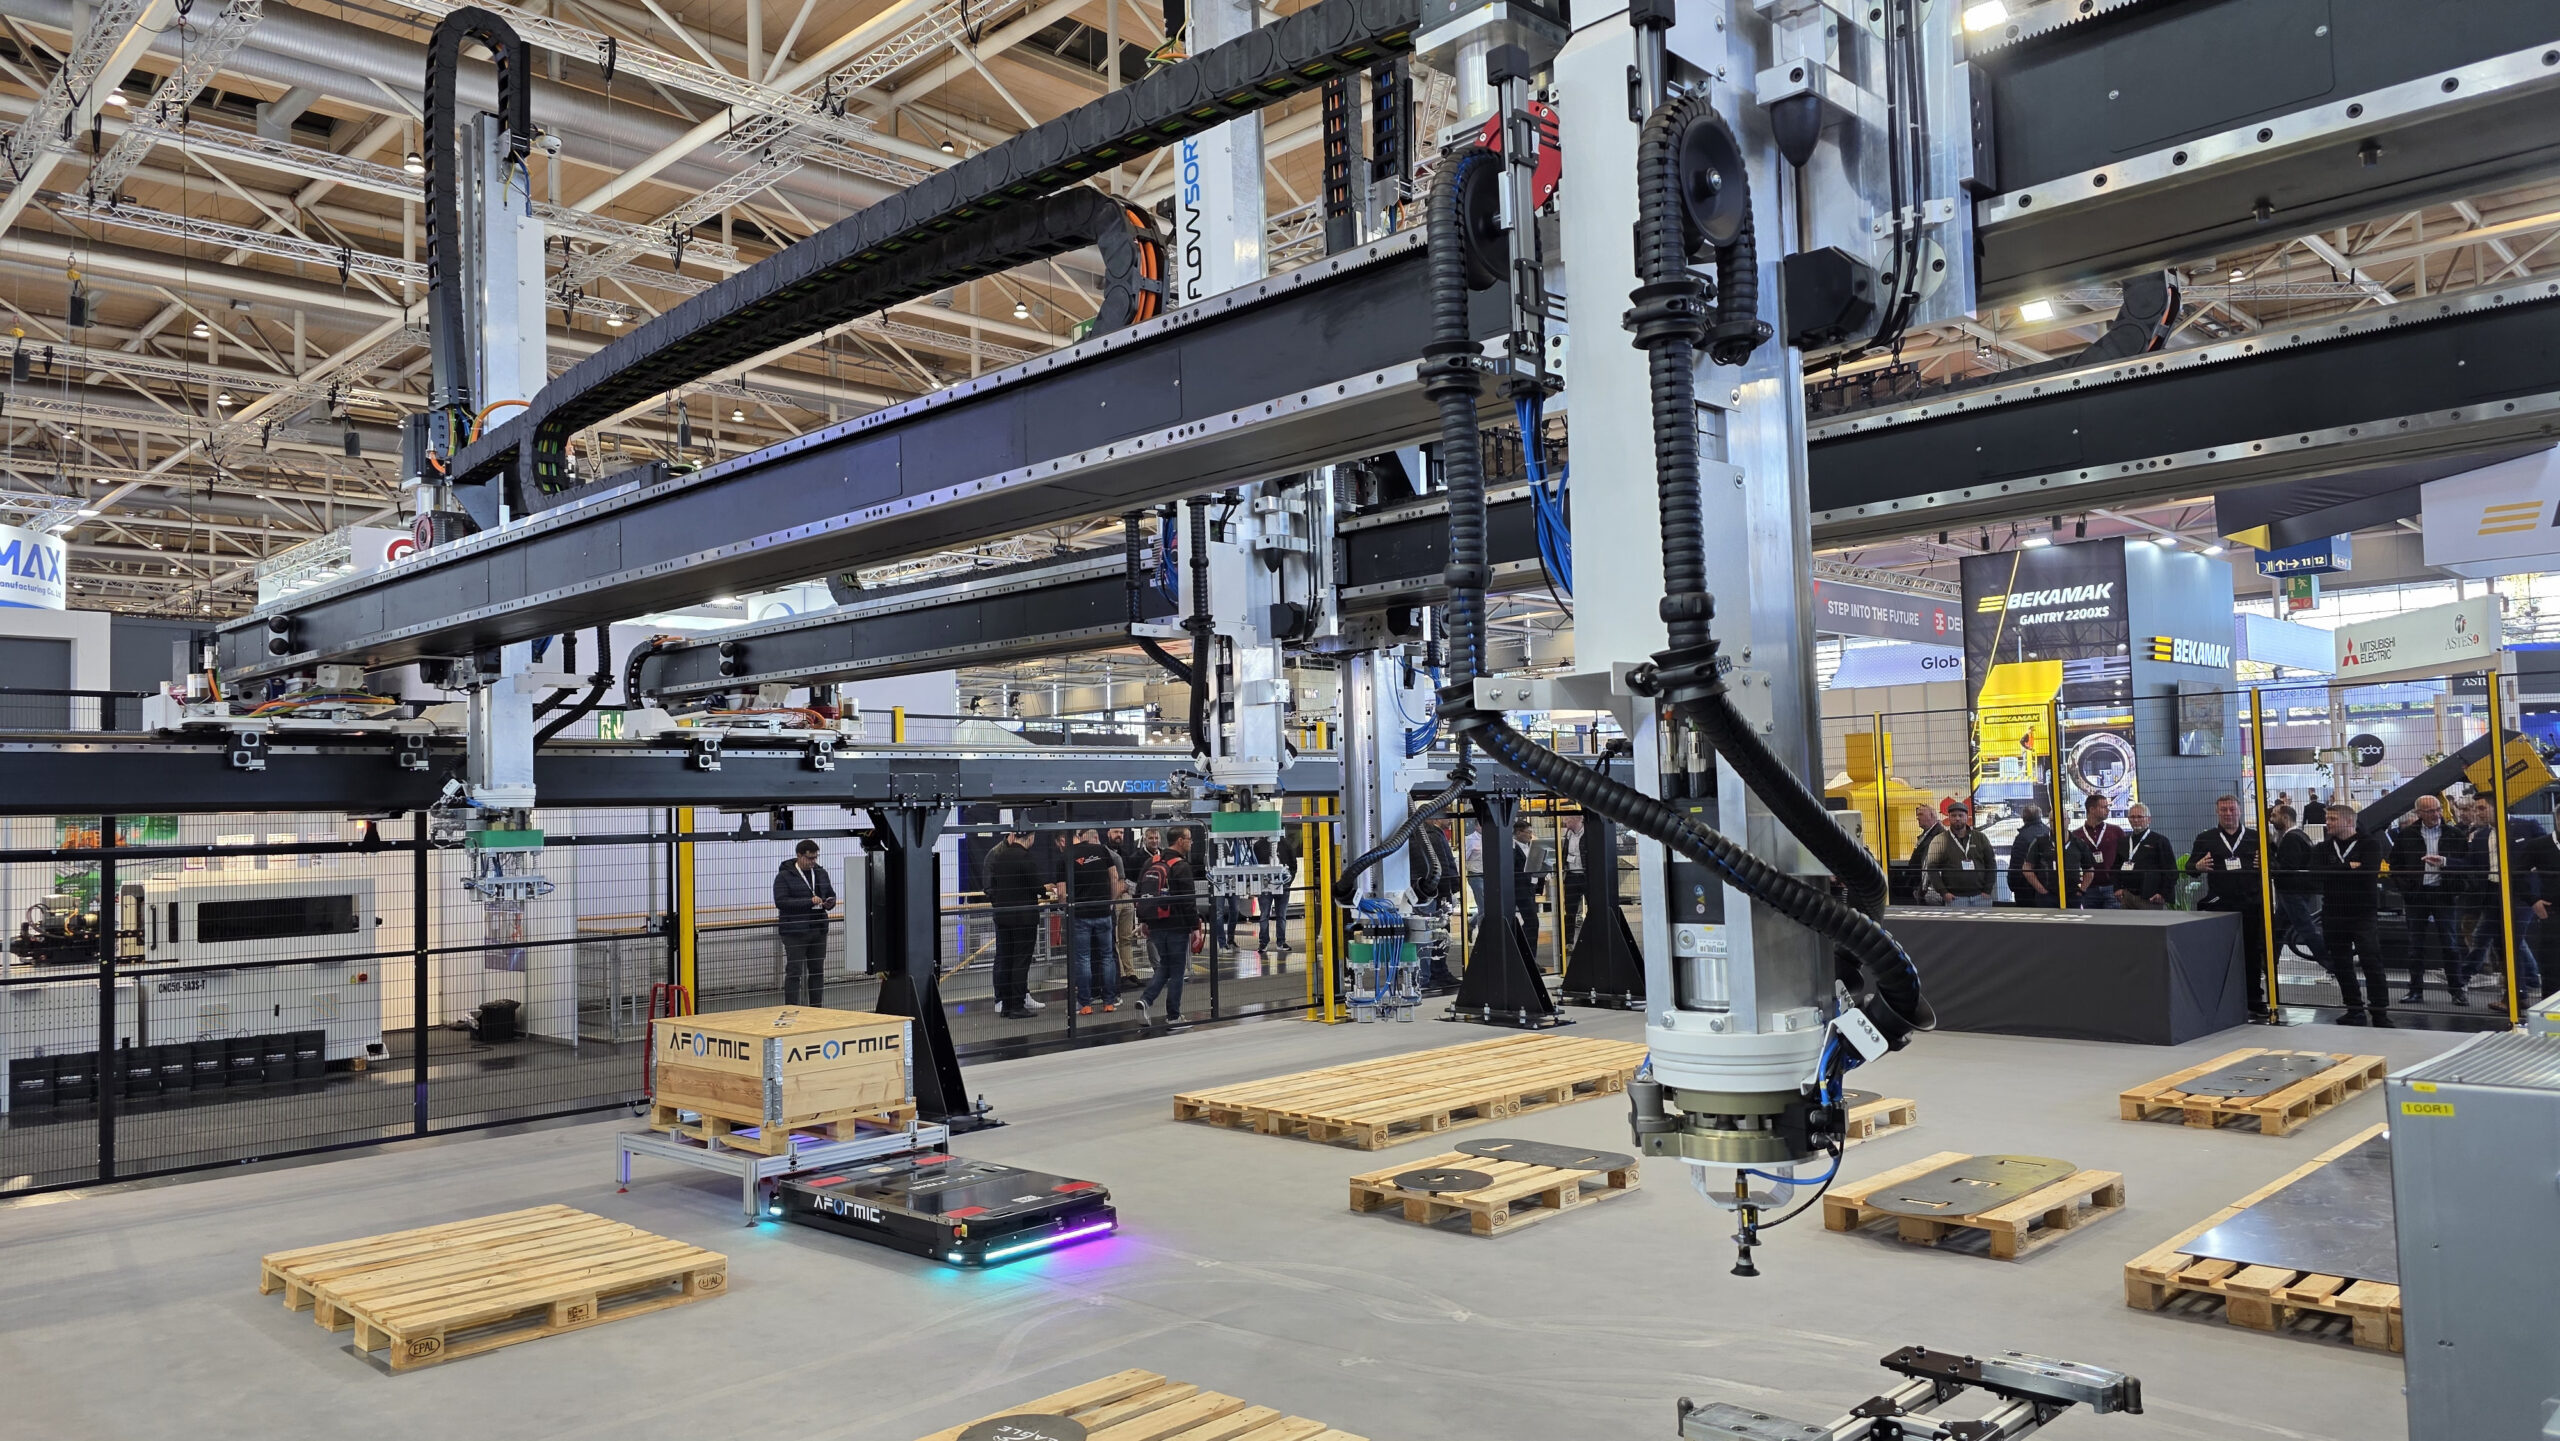
Eagle Lasers ha presentato FlowSORT in occasione di EuroBLECH 2026 proprio con questo obiettivo in mente.
Il sistema utilizza traverse mobili, ciascuna delle quali è dotata di due bracci controllati in modo indipendente. Le traverse possono modificare la propria angolazione per adattarsi alla disposizione dei pezzi sul tavolo di taglio. Ciò consente a un braccio di prelevare un componente mentre l’altro posiziona un pezzo precedentemente prelevato, evitando così che ogni movimento debba avvenire in sequenza.
Gli utensili magnetici e a vuoto rispondono a diverse esigenze di movimentazione, mentre la configurazione modulare consente di disporre il sistema attorno a più macchine per il taglio laser. FlowSORT è inoltre in grado di caricare lamiere grezze e di rimuovere lo scheletro residuo dopo il taglio.
Queste funzionalità sono importanti perché la selezione dei pezzi rappresenta solo una fase di un processo produttivo più ampio. La materia prima deve raggiungere il tavolo di taglio, i componenti finiti devono essere raccolti e trasferiti e lo scheletro residuo deve essere rimosso prima che la lamiera successiva possa essere lavorata. Quanto più efficacemente queste attività vengono coordinate, tanto minore è la probabilità che un’operazione ne rallenti le altre.
Il numero dei bracci di movimentazione, tuttavia, da solo non ci dice molto sulla produttività effettiva. Le prestazioni dipendono dai componenti da lavorare, dalla configurazione dell’impianto, dalla distanza percorsa da ciascun braccio e dal coordinamento dei diversi movimenti. Un sistema che funziona bene con un determinato mix di produzione potrebbe dare risultati diversi con un altro.
L'automazione comporta anche una serie di requisiti specifici. Le attrezzature richiedono spazio, programmazione, manutenzione e una sistemazione adeguata per lo stoccaggio o il trasferimento dei pezzi finiti. Questi fattori devono essere considerati nel calcolo dell'investimento, insieme alla potenziale riduzione della movimentazione manuale.
Per un’officina che produce componenti relativamente semplici con cicli di taglio lunghi, lo smistamento manuale può continuare a rappresentare la scelta più economica. Un produttore che utilizza diversi laser veloci e lavora su un flusso continuo di ordini diversi deve affrontare una serie diversa di vincoli. In tale contesto, la capacità di movimentazione potrebbe meritare un’attenzione maggiore rispetto a quella che riceveva quando i tempi di taglio erano più lunghi.
Il punto di partenza è un’analisi del processo produttivo effettivo: quanto tempo le macchine rimangono in attesa che i tavoli vengano sgomberati, quanto tempo impiegano gli operatori per lo smistamento e dove si verificano i ritardi tra il taglio e l’operazione successiva. Questi dati costituiscono una base più utile per valutare l’automazione rispetto alle sole specifiche di un sistema di movimentazione.
Il taglio laser continuerà a diventare sempre più veloce. Per i produttori che investono in questo progresso, i prossimi vantaggi potrebbero dipendere tanto da ciò che accade dopo il taglio quanto dal processo di taglio stesso.