
C'è una differenza tra eseguire un buon taglio e gestire un buon processo di taglio. E non è nemmeno una differenza particolarmente sottile, anche se non lo si direbbe necessariamente dal modo in cui vengono solitamente presentate le macchine laser.
Una nuova macchina taglia un pezzo complesso, l’operatore lo preleva, qualcuno ne esamina il bordo e tutti sono soddisfatti. Va bene. Ma quel pezzo ci dice relativamente poco su ciò che accade dopo diverse ore di produzione, quando la testa di taglio ha lavorato senza sosta, il materiale cambia da un lotto all’altro e l’operatore ha ben altro di cui preoccuparsi che ammirare un bordo pulito.
È qui che entra in gioco la stabilità del processo. E merita almeno la stessa attenzione riservata alla velocità di taglio.
Il taglio laser è un gioco di equilibrio tra diverse variabili: potenza, velocità, posizione focale, pressione del gas, proprietà del materiale. Se si modifica una di queste, potrebbe essere necessario regolare anche le altre.
Nulla di tutto ciò è una novità per chi ha già programmato una macchina da taglio. La difficoltà sta nel fatto che queste variabili non operano in modo indipendente, e l'impostazione ottimale per una caratteristica di qualità non è necessariamente la migliore per un'altra.
Uno studio del 2026 pubblicato su "Engineering Science and Technology", una rivista internazionale ha esaminato il taglio a laser a fibra dell’acciaio inossidabile AISI 430, analizzando gli effetti della velocità di taglio, della pressione del gas e della posizione focale sulla rugosità superficiale, sulla formazione di scorie, sulla precisione dei fori e sul consumo energetico.
Parametri diversi hanno influito su diversi indicatori di qualità. Il miglioramento di un risultato non ha comportato automaticamente il miglioramento degli altri.
Eppure, le decisioni relative alla produzione vengono spesso prese sulla base di un dato particolarmente allettante, solitamente la velocità di taglio.
Ogni processo di taglio ha una finestra di processo: l’intervallo di condizioni entro il quale produce risultati accettabili. Individuare tale finestra è una cosa. Mantenere il processo entro i suoi limiti per l’intera durata della produzione è un’altra, specialmente quando entrano in gioco lo stato degli ugelli, le variazioni del materiale e gli effetti termici.
L'ugello di taglio non è certo il componente più imponente di un moderno laser a fibra. Rispetto a una sorgente da 40 o 60 kW, un piccolo pezzo di rame lavorato non suscita certo grande entusiasmo. Ma le sue condizioni sono di fondamentale importanza.
Il gas ausiliario deve rimuovere il materiale fuso da un taglio stretto, a volte attraverso diversi centimetri di acciaio. La sua efficacia dipende dalla pressione, dalla geometria dell’ugello, dall’allineamento e dalla distanza dalla lamiera.
Una maggiore pressione non è necessariamente la soluzione. Come sa chiunque abbia visto "This Is Spinal Tap" , alzare il volume a undici non migliora necessariamente la performance.
I ricercatori in un articolo pubblicato su Results in Engineering nel 2025 hanno studiato il taglio laser a fibra assistito da aria dell’acciaio inossidabile AISI 304 utilizzando un ugello supersonico ottimizzato. Rispetto al modello convenzionale testato, il loro ugello ha ridotto la larghezza del taglio di circa il 20% e l’altezza massima delle scorie di circa il 55%.
Questi dati si riferiscono a una specifica configurazione sperimentale, ma vale la pena sottolineare la differenza ottenuta modificando la portata del gas. Il laser di per sé non era l'unico fattore determinante.
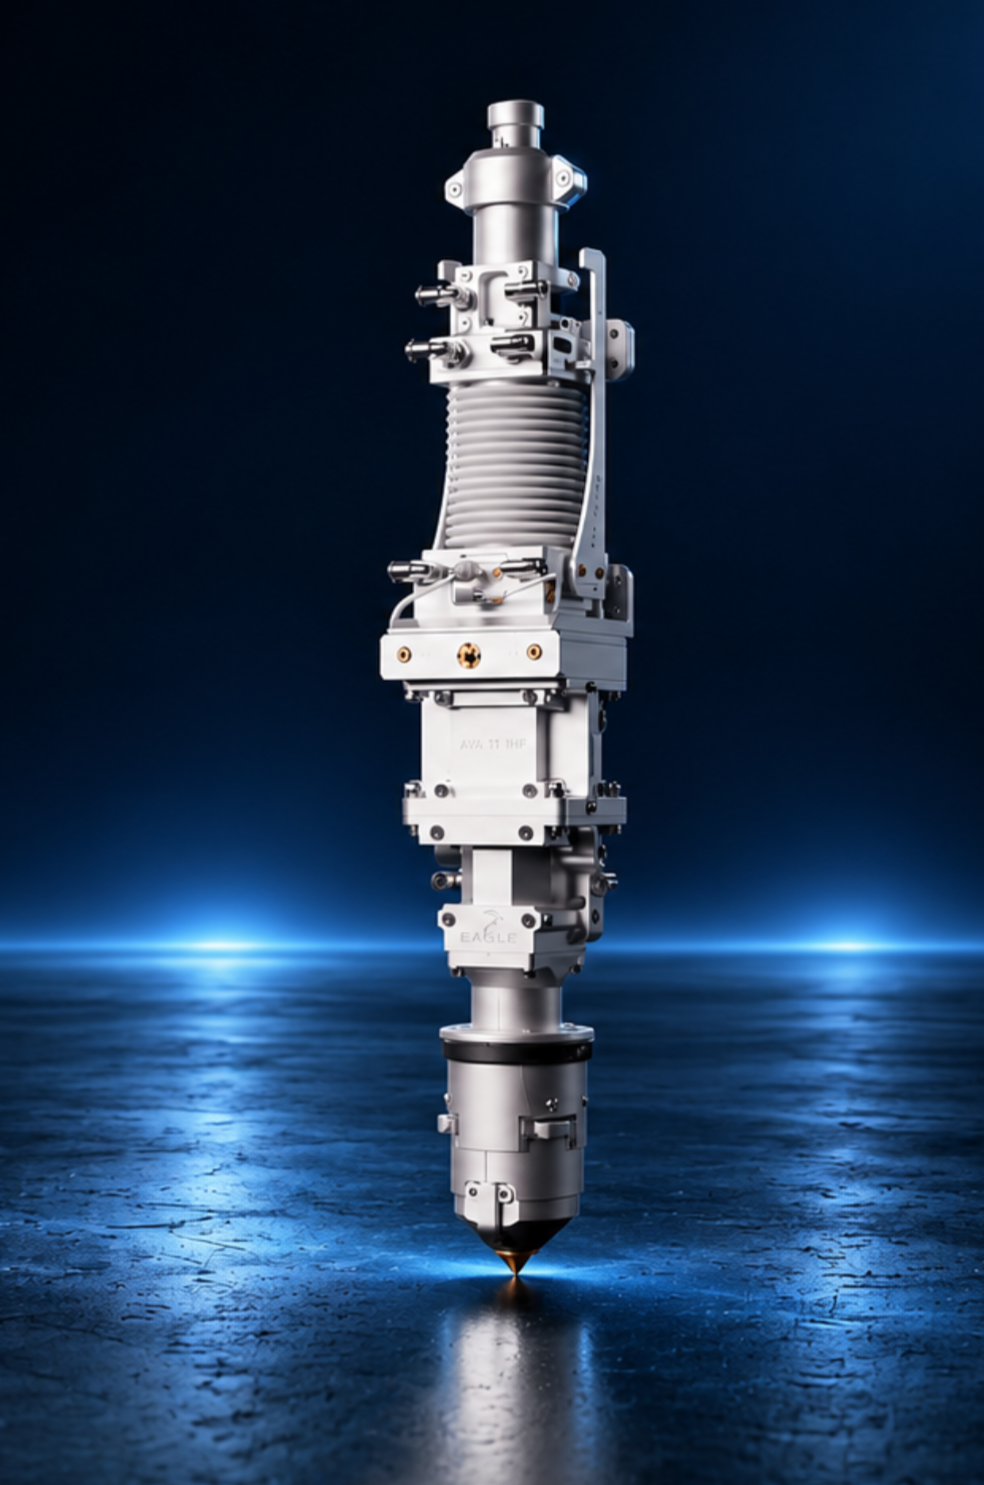
Nella produzione quotidiana, un ugello centrato in modo errato può compromettere la distribuzione del gas attorno al raggio, influendo sulla qualità del taglio. Il sistema ANC CAM di Eagle combina la sostituzione automatica dell’ugello con il centraggio del raggio assistito da telecamera, riducendo il lavoro manuale necessario per impostare le condizioni corrette.
La composizione del gas aggiunge un’ulteriore variabile. Sistemi come MyEMIX utilizzano miscele controllate di azoto e ossigeno per applicazioni specifiche, in cui l’interazione tra gas e materiale influisce sul processo di taglio.
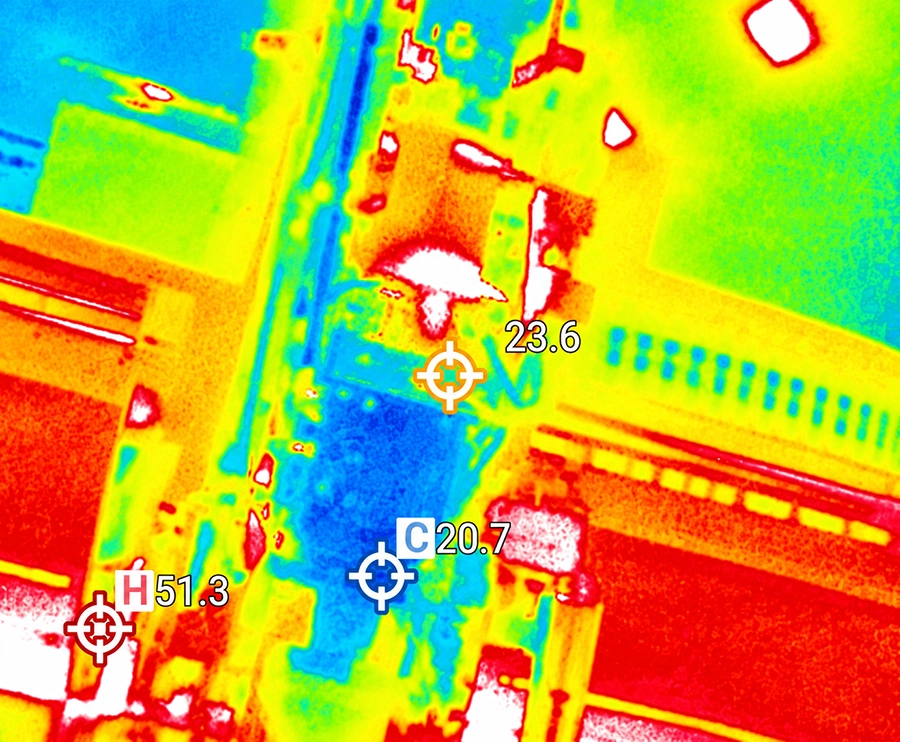
Un’elevata potenza del laser non rende automaticamente instabile il taglio. Tuttavia, la trasmissione di decine di kilowatt attraverso un sistema ottico rende la gestione termica una questione ingegneristica di grande rilevanza.
I componenti ottici trasmettono il fascio con perdite minime. “Minime” non significa però “zero”. Anche piccole quantità di energia assorbita generano calore, che può influire sulle caratteristiche ottiche, compresa la posizione focale.
Una tabella dei parametri può specificare la messa a fuoco corretta. Tuttavia, non può garantire che il sistema ottico mantenga esattamente le stesse condizioni per tutta la durata del funzionamento.
Eagle’s eVa 11-UHP, progettato per funzionare in un intervallo compreso tra 20 e 60 kW, utilizza una configurazione ottica riprogettata e un sistema di raffreddamento lungo il percorso del raggio. Il sensore di distanza è dotato di un proprio sistema di raffreddamento, che risolve un’altra potenziale fonte di variazione termica.
Il taglio di lamiere spesse comporta ulteriori complicazioni. Il materiale fuso deve essere rimosso attraverso un taglio più profondo e il taglio dell’acciaio dolce con ossigeno introduce ulteriore calore a causa della reazione di ossidazione. Si tratta di un processo diverso dal taglio a fusione con azoto, che richiede parametri e condizioni del gas differenti.
Eagle’s MyECATFAST di Eagle affronta il taglio a ossigeno dell'acciaio dolce di grosso spessore attraverso strategie specifiche per l'applicazione, comprese misure volte a ridurre la temperatura dell'ugello.
Nessuna di queste misure rende superflua la scelta dei parametri. Esse contribuiscono infatti a far fronte a condizioni che diventano sempre più impegnative all’aumentare della potenza e dello spessore del materiale.
L'ispezione del pezzo finito rimane uno dei modi più semplici per valutare la qualità del taglio. Osservare il bordo, verificare la presenza di scorie e, se necessario, misurarlo.
È efficace, certo. Ma a quel punto l’operazione di taglio è già stata eseguita.
I ricercatori stanno studiando dei metodi per valutare la qualità durante lo stesso processo. In uno studio del 2026 pubblicato su Procedia CIRP, gli scienziati del Fraunhofer IWS hanno analizzato registrazioni video coassiali del taglio con laser a fibra su acciaio inossidabile AISI 304 da 10 mm.
Analizzando le caratteristiche delle immagini acquisite, hanno sviluppato un modello per stimare la formazione di scorie. Il coefficiente di correlazione tra i valori stimati e quelli misurati è stato dell'85,1%.
Un risultato interessante, anche se la correlazione non equivale a un sistema in grado di rilevare ogni difetto, né tantomeno a uno che corregga automaticamente i parametri di taglio.
Il monitoraggio permette di capire cosa sta succedendo. Il controllo a circuito chiuso va oltre, utilizzando tali informazioni per regolare il processo. La distinzione è importante, in particolare quando si valutano le affermazioni relative alla produzione intelligente.
Le dimostrazioni delle macchine si concentrano sui risultati di taglio impressionanti per ragioni comprensibili. Sono facili da osservare, facili da confrontare e, quando i numeri sono buoni, facili da comunicare.
La coerenza è più difficile da dimostrare.
Un bordo pulito su una piastra da 50 mm ci dice qualcosa sulle capacità di una macchina. Lo stesso vale per un ciclo di taglio particolarmente veloce. Nessuno dei due, però, ci dice con quanta affidabilità quel risultato possa essere ripetuto, con quale frequenza sia necessario l’intervento di un operatore o quanti pezzi rispetteranno la tolleranza richiesta nel corso di un ciclo di produzione più lungo.
Questi dati raramente vengono citati durante la manifestazione.