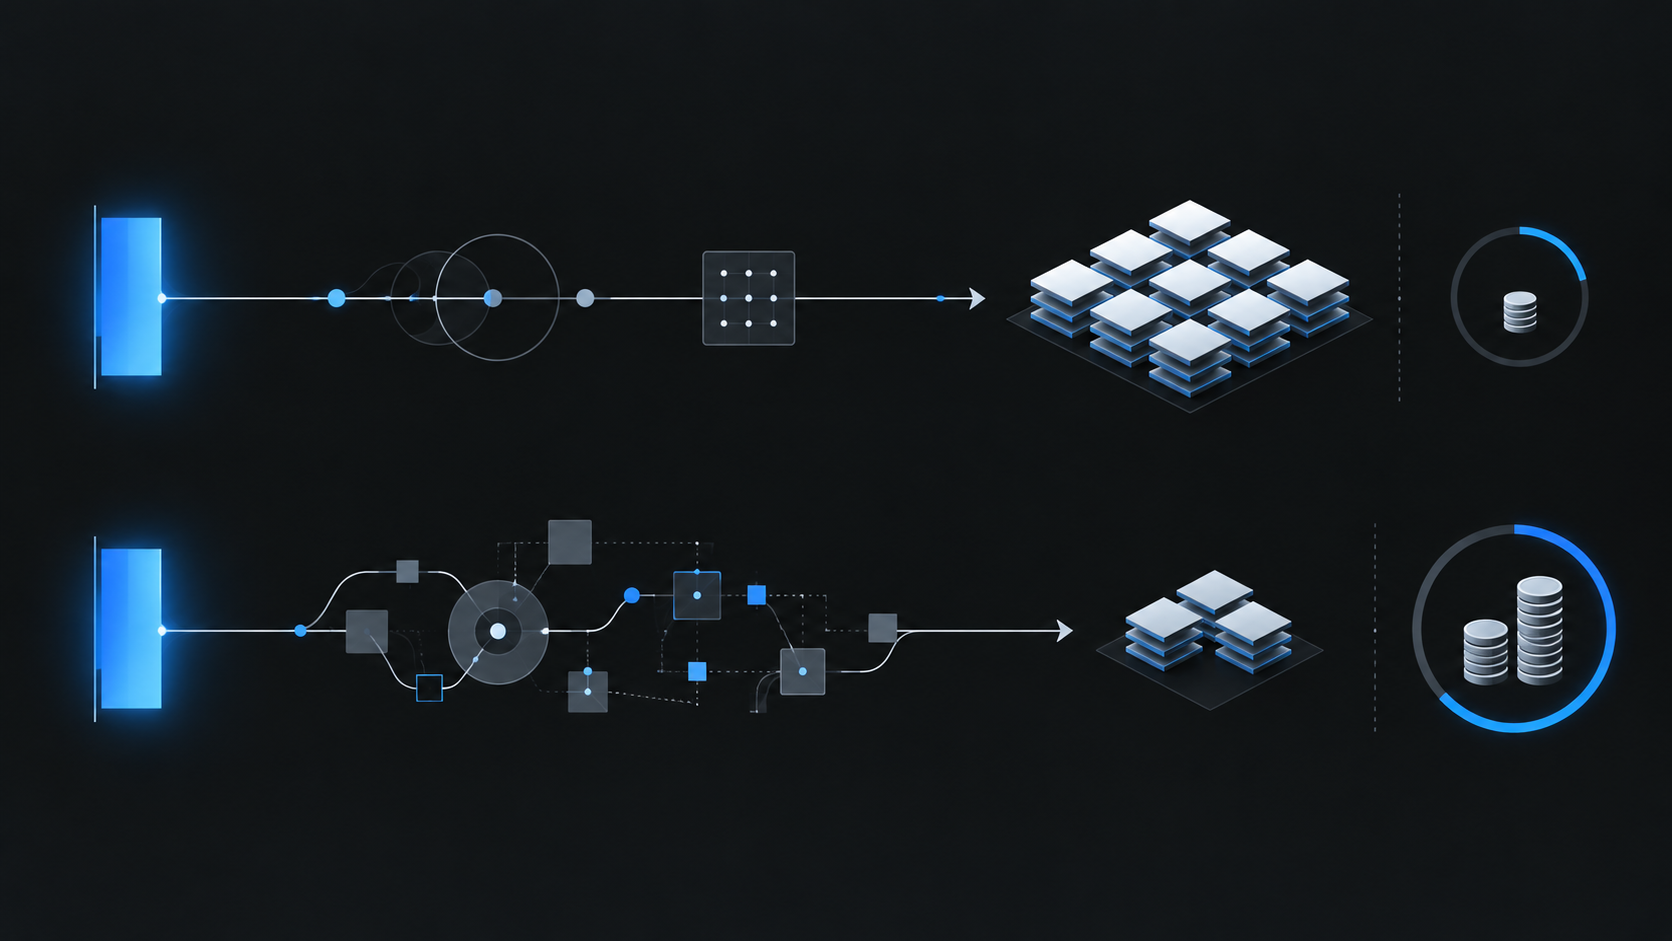
Twee fiberlasers met hetzelfde vermogen in kW kunnen in de praktijk heel verschillend presteren. Ontdek wat daadwerkelijk bepalend is voor de kosten per goedgekeurd onderdeel.
Bij het vergelijken van machines wordt vaak uitgegaan van de meest in het oog springende cijfers: laservermogen, maximale snijsnelheid en aankoopprijs. Deze cijfers zijn weliswaar belangrijk, maar geven geen beeld van hoe de machine tijdens een echte productiedag presteert. Twee fiberlasersnijmachines kunnen hetzelfde nominaal vermogen hebben en op een specificatieblad erg op elkaar lijken. Maar zodra ze in productie worden genomen, kan de ene machine tijdens een dienst aanzienlijk meer werk verzetten en elk afgewerkt onderdeel tegen lagere kosten produceren.
Het laservermogen zegt niets over hoe effectief het volledige systeem dat vermogen omzet in aanvaardbare eindproducten.
De maximale snijsnelheid kent een soortgelijke beperking. In de praktijk bevatten snijpatronen korte contouren, hoeken, kleine gaten, frequente richtingsveranderingen, positioneringsbewegingen en herhaalde doorprikcycli. De machine besteedt daarom een groot deel van de tijd aan versnellen, afremmen en herpositioneren, in plaats van continu met de opgegeven maximale snelheid te bewegen.
Een machine met een hogere versnelling en een betere bewegingsregeling kan sneller de vereiste snijsnelheid bereiken en efficiënter door complexe geometrie bewegen. Het verschil is misschien maar een fractie van een seconde, maar die fracties kunnen samen een aanzienlijke hoeveelheid tijd opleveren.
Dit effect is in de CNC-productie alom erkend. Onderzoek gepubliceerd in CIRP Annals aangetoond dat de werkelijke voedingssnelheden bij complexe gereedschapspaden worden beïnvloed door de geometrie van het werkstuk en door de limieten van de machine wat betreft snelheid, versnelling en jerk. Daardoor is de ingestelde voedingssnelheid alleen niet voldoende om de werkelijke cyclustijd te voorspellen.
De conclusie voor lasersnijden is simpel: het vergelijken van twee machines op basis van hun maximale snijsnelheid zegt minder dan het vergelijken van hoe snel ze hetzelfde representatieve nest voltooien.
AI kan deze veranderingen in realtime signaleren en je planning daarop aanpassen. Dat kunnen je meest ervaren medewerkers ook. Wat ze waarschijnlijk niet kunnen, is voorspellen wanneer en waar er problemen zullen ontstaan. Onderzoek naar AI-toepassingen in de plaatbewerking beschrijft hoe gegevens kunnen worden gebruikt om patronen te herkennen voordat procesafwijkingen zichtbaar worden, waardoor de productie in de richting van een meer proactieve aansturing wordt gestuurd.
Voorspellend onderhoud volgt hetzelfde principe. Sensorgegevens zoals trillingen, temperatuur of gebruikspatronen kunnen veranderingen aan het licht brengen voordat deze tot een onverwachte stilstand leiden, waardoor onderhoud gepland kan worden in plaats van dat het pas wordt uitgevoerd wanneer er een storing optreedt.
We hebben het over een verschuiving van reactieve naar moeiteloze, voorspellende productie. Iets wat tot nu toe meer op sciencefiction of wishful thinking leek dan op de werkelijkheid.
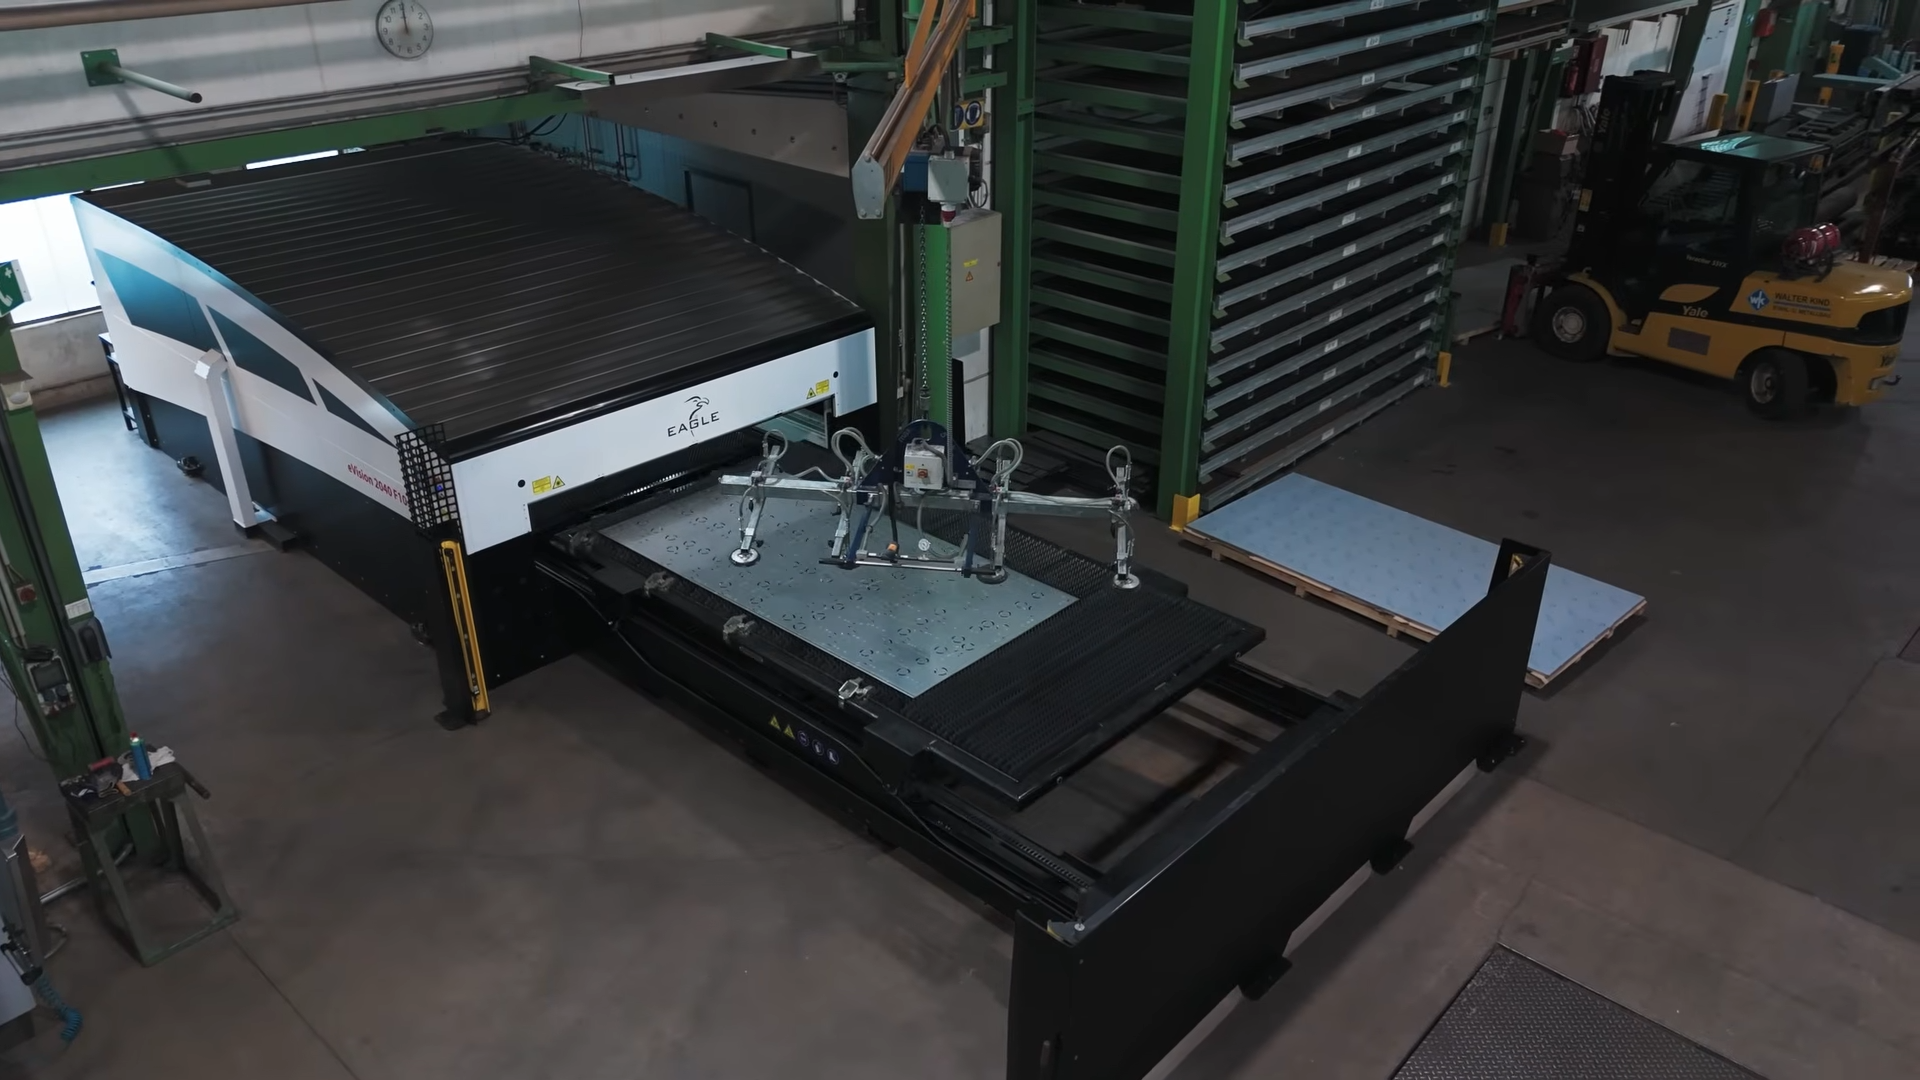
Nadat het snijden is voltooid, moet de volgende plaat nog worden aangevoerd. Onderdelen moeten worden uitgeladen. Mogelijk moeten pallets worden verwisseld. Afval moet worden afgevoerd. Verbruiksartikelen moeten mogelijk worden gecontroleerd of vervangen. Operators moeten mogelijk instellingen aanpassen of een proces opnieuw starten.
Naarmate het laservermogen toeneemt, zorgt sneller snijden ervoor dat de tijd die in het snijpatroon wordt doorgebracht korter wordt, waardoor de tijd die aan het snijproces wordt besteed een groter deel van de totale cyclus gaat uitmaken. Het snijproces kan sneller worden zonder dat de productiecel evenredig productiever wordt.
Daarom kan het verhogen van de productiviteit niet los worden gezien van de materiaalstroom, de tijd die nodig is voor het wisselen van pallets, het laden en lossen, automatisering en de organisatie van de productiecel. De laser kan misschien wel meer aan, maar het omringende proces bepaalt in hoeverre die capaciteit daadwerkelijk wordt benut.
Onderzoek naar industrieel lasersnijden ondersteunt deze bredere kijk op het gebruik van machines. Een studie door onderzoekers van de Universiteit van Loughborough en de Universiteit van Manchester werd het lasergebruik onderverdeeld in bewerkingsfasen en verschillende rusttoestanden, waaronder het instellen van de opdracht, het wisselen van materiaal en wachttijden. Daaruit bleek dat de energieverbruik en productiviteit van het systeem niet alleen afhangen van het snijden zelf, maar ook van hoe vaak deze andere toestanden voorkomen en hoe lang ze duren.
Kleine onderbrekingen zijn om dezelfde reden van belang. Het vervangen van beschermglas, het controleren van een spuitmond, het reinigen van een onderdeel, het opnieuw kalibreren van het proces of het verhelpen van een kleine storing kost misschien maar een paar minuten. De directe kosten van een verbruiksartikel vormen daarom slechts een deel van de economische impact ervan. Het andere deel bestaat uit de productietijd die verloren gaat wanneer dat verbruiksartikel aandacht vereist.
Een machine die langer stabiel en productief blijft, kan meer werk verzetten binnen hetzelfde aantal beschikbare uren. Een andere machine kan weliswaar een even krachtige laserbron en een vergelijkbare nominale snelheid hebben, maar als er vaker ingegrepen moet worden, zal de werkelijke output lager zijn.
In prestatiemaatstaven voor de productiesector wordt al rekening gehouden met dit onderscheid. NIST definieert de totale apparatuureffectiviteit als de combinatie van beschikbaarheid, prestaties en kwaliteit. Met andere woorden: de effectiviteit van een machine hangt af van de mate waarin deze daadwerkelijk draait volgens de planning, hoe snel deze werkt tijdens het draaien en in hoeverre de output voldoet aan de kwaliteitseisen.
Kwaliteit is dus ook onlosmakelijk verbonden met de productie-output. De stabiliteit van het proces is van invloed op de kwaliteit van het doorboren, de randkwaliteit, de maatnauwkeurigheid en de hoeveelheid nabewerking die na het snijden nodig is. Een onstabiel proces kan leiden tot meer afval, herbewerkingen, probleemoplossing en extra inzet van de operator.
Het relevante cijfer is niet alleen het aantal gesneden onderdelen. Het is het aantal geproduceerde onderdelen dat aan de eisen voldoet.
Een afgekeurd onderdeel heeft toch materiaal, snijtijd, hulpgas, elektriciteit en arbeid gekost. Een onderdeel dat nog extra moet worden geslepen of gecorrigeerd, heeft ook extra kosten in de verdere productieketen veroorzaakt.
Dezelfde redenering geldt voor energie.
Het energieverbruik wordt vaak per uur vergeleken, maar de vraag per uur alleen zegt niets over de productie-efficiëntie. Als twee machines ongeveer evenveel elektriciteit verbruiken, maar de ene machine aanzienlijk meer bruikbare onderdelen produceert, dan zijn de energiekosten per onderdeel voor die machine lager.
Dit kan zelfs het geval blijven als de snellere machine per uur meer stroom verbruikt. Een hogere momentane vraag betekent niet automatisch hogere productiekosten als er in dezelfde periode aanzienlijk meer werk wordt verricht.
De relevante vraag is daarom niet alleen hoeveel energie de machine verbruikt tijdens het draaien, maar ook hoeveel energie er nodig is om één aanvaardbaar eindproduct te vervaardigen.
Dit wordt nog duidelijker wanneer bij de berekening ook rekening wordt gehouden met koeling, afzuiging, perslucht, hulpgas, stilstandtijd en andere ondersteunende systemen. Het hierboven genoemde onderzoek naar industrieel lasersnijden kwam tot een vergelijkbare conclusie: het specifieke energieverbruik hangt zowel af van de verwerkingssnelheid als van de energie die in de verschillende bedrijfstoestanden van het systeem wordt verbruikt.
Als je deze factoren in hun onderlinge samenhang bekijkt, wordt duidelijk hoe beperkt een eenvoudige vergelijking in kW is.
Het laservermogen bepaalt wat de machine in principe kan doen. De machinedynamica bepaalt hoe snel de machine daadwerkelijke geometrie kan verwerken. De processtabiliteit en het ontwerp van de onderdelen bepalen hoe lang de machine zonder ingrijpen kan blijven produceren. Automatisering en materiaalafhandeling bepalen of de laser zijn tijd besteedt aan snijden of aan wachten. De kwaliteit bepaalt hoeveel van de output daadwerkelijk bruikbaar is.
Al deze factoren komen uiteindelijk op één punt samen: de kosten per aanvaardbaar afgewerkt onderdeel.