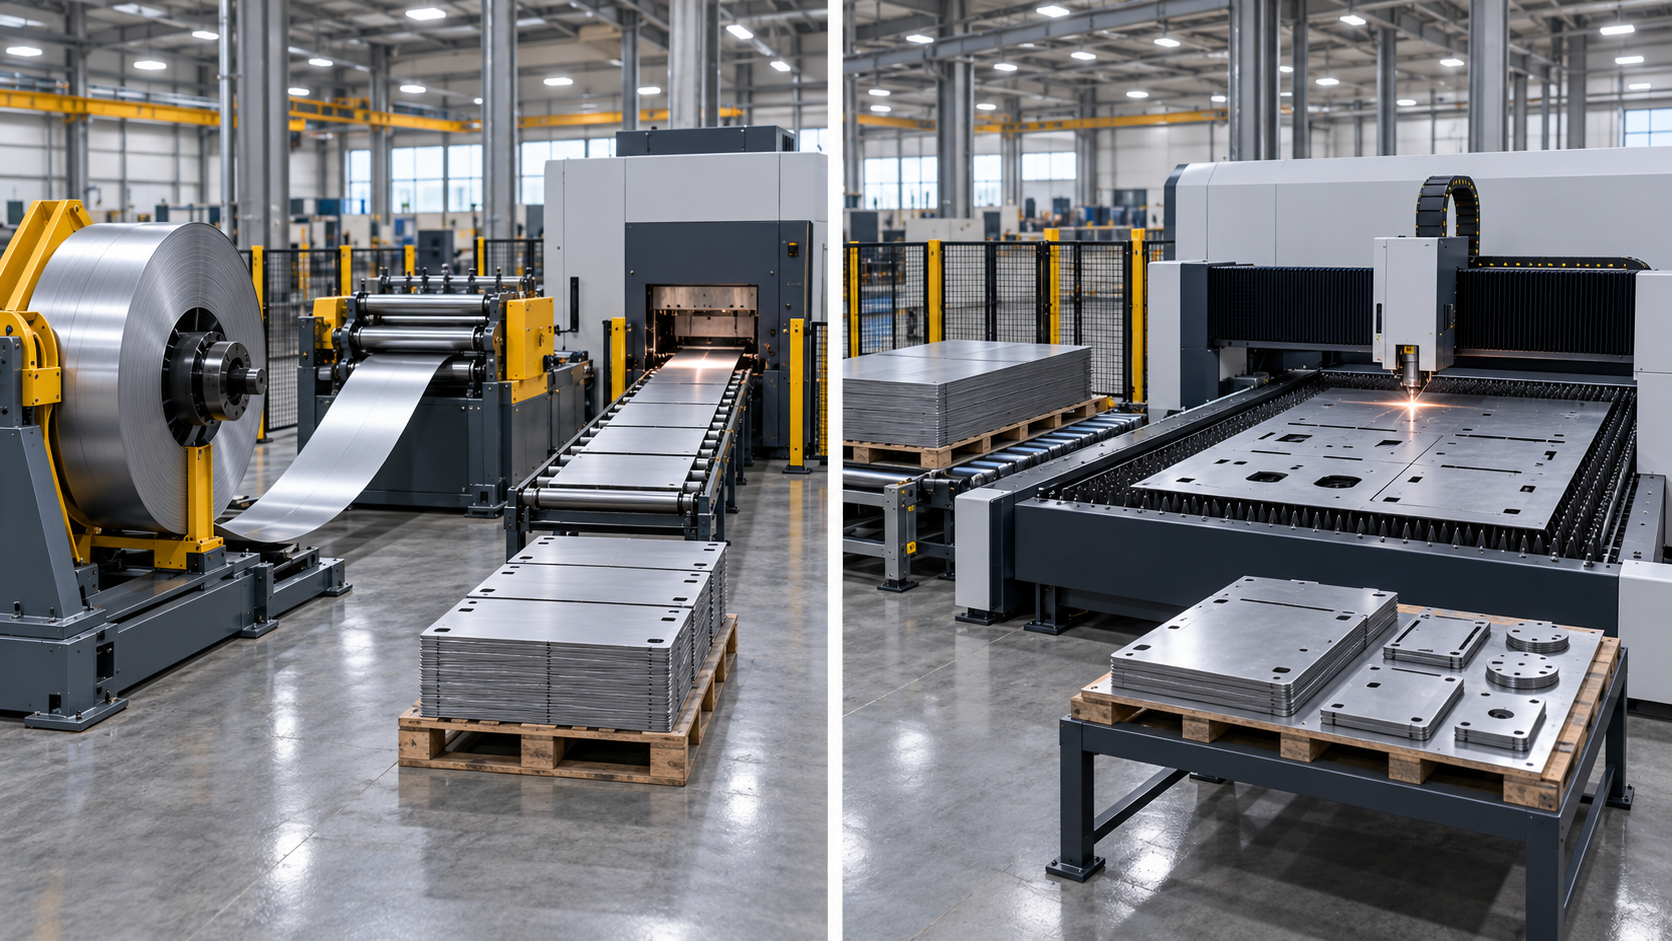
La scelta tra il taglio da coil e quello da lamiera non è semplicemente una questione di formato del materiale. Influisce sul modo in cui il materiale viene movimentato durante la produzione, sulla frequenza con cui è possibile cambiare i lavori, sull’efficienza con cui viene utilizzato il materiale e sulla facilità con cui il processo può essere automatizzato.
Il taglio con alimentazione a coil si basa su un flusso continuo di materiale e su cicli di produzione più lunghi. Il taglio con alimentazione a lamiere offre una maggiore flessibilità quando i materiali, gli spessori, le geometrie e le dimensioni dei lotti cambiano frequentemente.
Entrambi gli approcci possono avvalersi della tecnologia laser a fibra e possono essere altamente automatizzati. La differenza principale risiede nel modo in cui il materiale viene alimentato nel processo di taglio e in ciò che avviene prima e dopo il taglio.
La scelta giusta dipende dal volume di produzione, dal mix di prodotti, dai requisiti relativi ai materiali e dal livello di flessibilità richiesto dalla vostra attività.
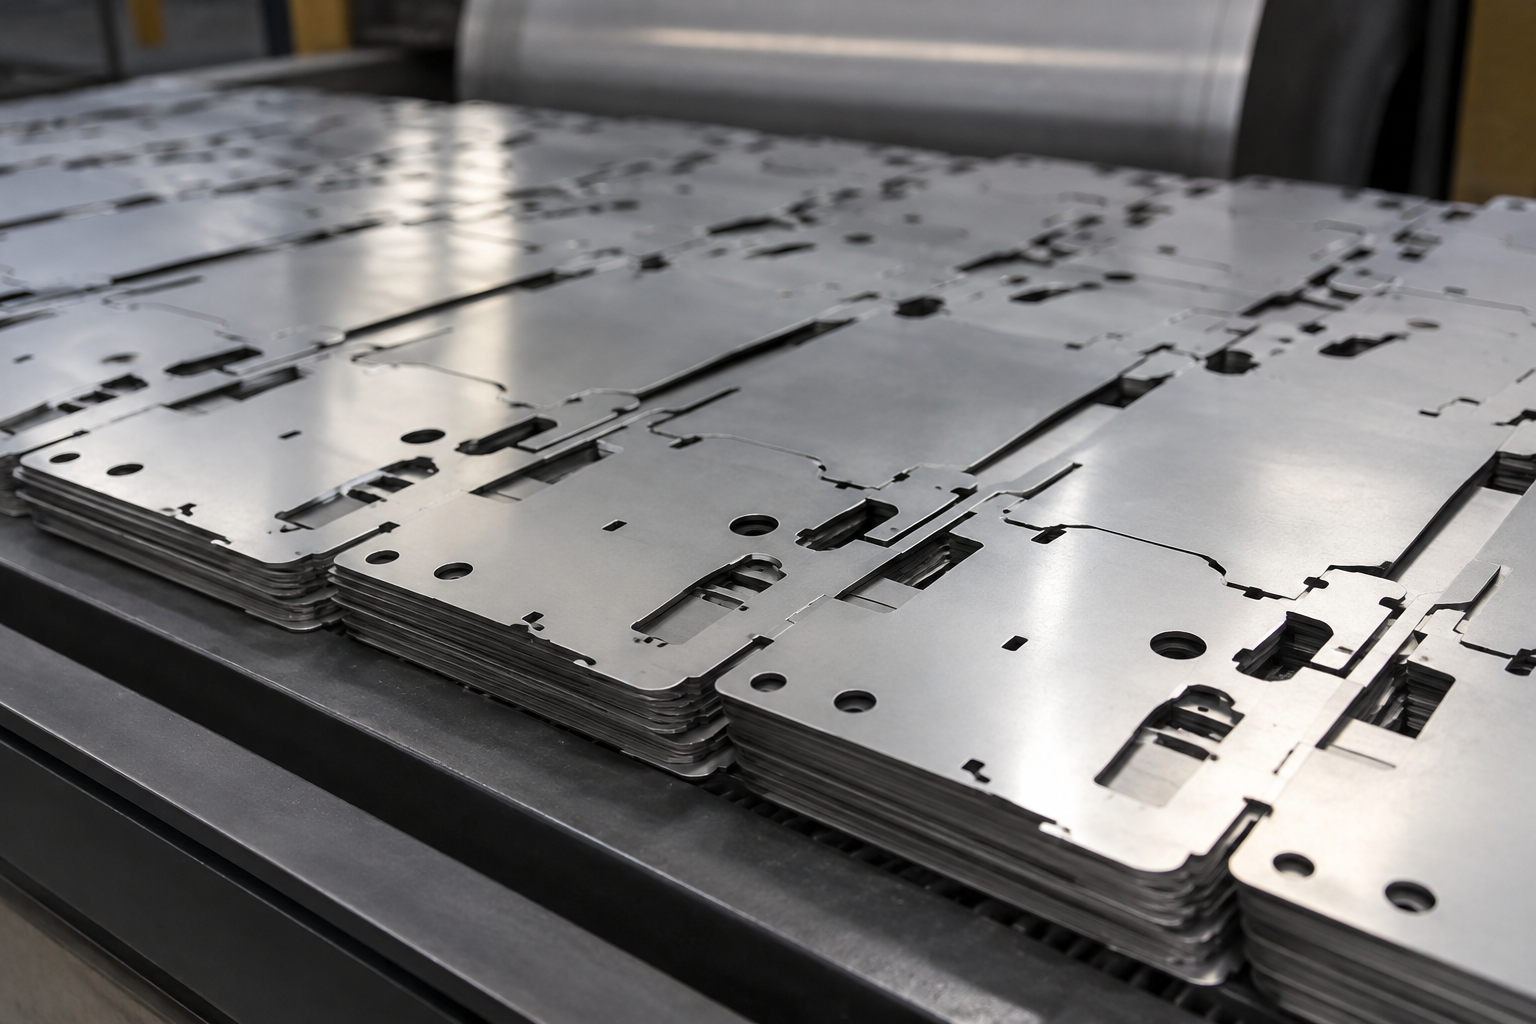
I processi di taglio da coil lavorano il metallo direttamente da una coil anziché da singole lamiere pretagliate.
In un tipico sistema di alimentazione a coil, il materiale viene srotolato da uno svolgitore, raddrizzato o livellato, convogliato nell'area di lavorazione e quindi tagliato in pezzi finiti o semilavorati. A seconda del sistema, il taglio può essere combinato con operazioni di punzonatura, formatura, impilamento o altre operazioni a valle.
La caratteristica distintiva è l'alimentazione continua del materiale. Anziché arrestarsi dopo ogni lamiera, la linea può continuare a lavorare il materiale proveniente dal coil fino al termine del ciclo di produzione o fino a quando non è necessario sostituire la coil.
Ciò rende il taglio a coil particolarmente adatto alla produzione in serie, in cui vengono realizzati grandi quantitativi di pezzi realizzati con lo stesso materiale o con materiali simili.
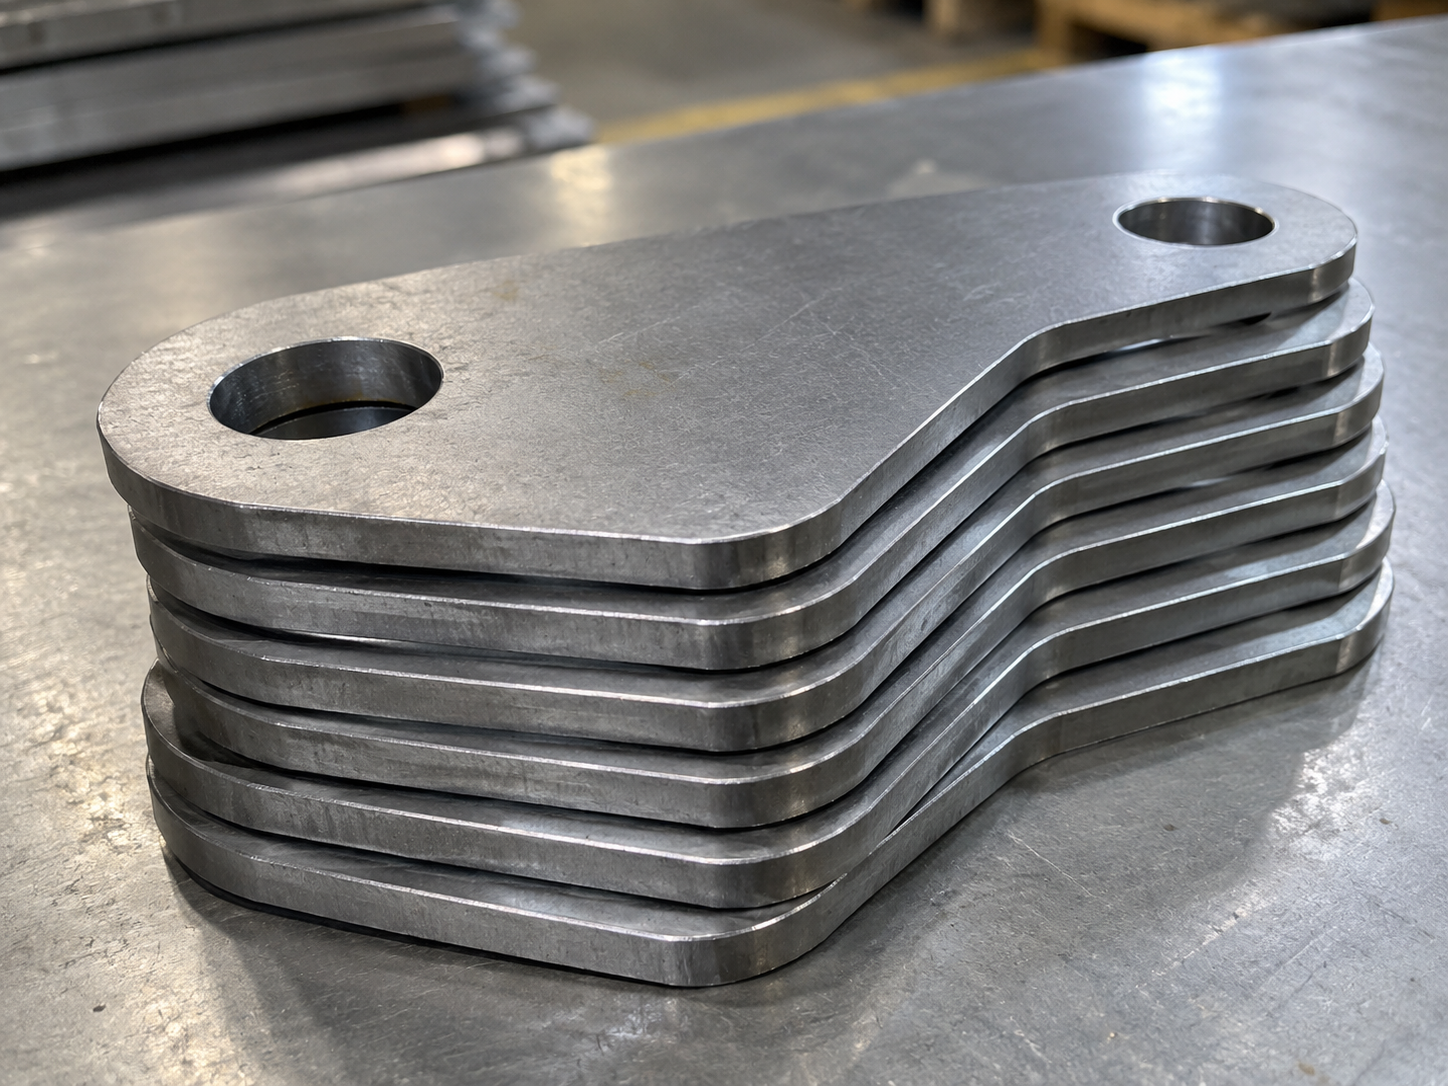
Il taglio dei lamiere parte da singole lamiere piatti di dimensioni predefinite.
Ogni lamiera viene caricata sulla macchina da taglio, i pezzi impilati vengono lavorati e la lamiera viene quindi scaricata o sostituita con quella successiva. Questo ciclo può essere manuale o altamente automatizzato grazie a cambi pallet, sistemi di carico, torri di stoccaggio e attrezzature di smistamento.
Poiché ogni lamiera costituisce un'unità di materiale a sé stante, i produttori possono passare con relativa facilità da una qualità all'altra, da uno spessore all'altro, da un formato all'altro e da un lavoro all'altro.
Questo è uno dei motivi per cui il taglio laser a fibra su lamiere è ampiamente utilizzato nelle officine di lavorazione conto terzi e negli ambienti di produzione caratterizzati da un’elevata varietà di pezzi.
Il modo più semplice per comprendere i due approcci è questo:
Nella produzione con alimentazione da coil, un lungo nastro di materiale scorre lungo una linea integrata. Non è necessario sostituire la lamiera ogni pochi metri, il che consente di ridurre le interruzioni durante i cicli di produzione più lunghi.
La produzione da lamiera mantiene tali modifiche specifiche relative al materiale, ma ciò rende anche più facile passare da un lavoro all’altro.
Ciò non significa che il taglio laser da coil sia limitato a geometrie semplici. Un laser a fibra è comunque in grado di realizzare contorni complessi e pezzi diversi partendo da una bobina. La limitazione principale si presenta quando il programma di produzione richiede frequenti cambiamenti di tipo di materiale, spessore o larghezza della coil.
I sistemi di taglio da lamiera sono generalmente più adatti a quel tipo di variabilità.
L'utilizzo dei materiali è uno dei motivi principali per cui i produttori prendono in considerazione la produzione con alimentazione a coil.
Con le lastre convenzionali, il nesting è sempre vincolato dalle dimensioni della lastra. Ogni lastra ha un inizio e una fine ben definiti, e il software di nesting deve disporre i pezzi all'interno di tali limiti.
La produzione con alimentazione da coil elimina il limite ripetitivo della lunghezza del lamiereo. I pezzi possono essere disposti lungo un nastro continuo, il che offre al sistema di nesting maggiore libertà nell’utilizzo efficiente del materiale disponibile.
Ciò non significa che il taglio da coil elimini gli scarti. La larghezza della bobina, la geometria dei pezzi, la strategia di nesting e il mix produttivo continuano a determinare la quantità di materiale effettivamente utilizzata.
Il vantaggio è che questo processo consente di ridurre alcune delle limitazioni imposte dai formati fissi dei lamiere. Nella produzione in serie di pezzi idonei, ciò può tradursi in un minor consumo di materiale per ogni pezzo finito.
La bozza originale identifica correttamente l'utilizzo del materiale come un vantaggio della lavorazione dei rotoli, ma l'affermazione secondo cui essa “elimina gli scarti dei bordi delle lamiere” è troppo categorica.
I sistemi alimentati a coil sono progettati per la produzione in continuo.
Poiché il materiale viene alimentato direttamente dalla coil, il ciclo di produzione normale non prevede più il caricamento ripetuto delle lamiere né i cambi di pallet. Le operazioni di svolgimento, spianatura, alimentazione, taglio e movimentazione a valle possono essere integrate in un’unica linea automatizzata.
Il vantaggio in termini di produttività non deriva necessariamente da un processo di taglio più veloce. Se entrambi i sistemi utilizzano una tecnologia laser a fibra simile, il laser stesso potrebbe garantire prestazioni simili.
La differenza sta nel tempo non dedicato al taglio.
Una linea alimentata da coil può continuare a fornire materiale senza dover attendere che un altro lamiereo entri nella macchina. Ciò risulta sempre più vantaggioso nelle serie di produzione più lunghe.
Anche il taglio da lamiera può raggiungere un livello di automazione molto elevato. I sistemi moderni sono in grado di combinare stoccaggio, carico, scarico e smistamento automatizzati con una produzione controllata da software. Descrivere l’automazione del taglio a lamiereo come semplicemente “da moderata ad alta”, come nel confronto originale, significa quindi sottovalutare le potenzialità dei sistemi attuali.
La differenza può essere meglio descritta come automazione in linea continua contro automazione flessibile basata su lamiere.
È proprio in questo ambito che il taglio da lamiera presenta solitamente il vantaggio maggiore.
Passare da un tipo di materiale in lamiere o da uno spessore all’altro può essere relativamente semplice, soprattutto quando la macchina è collegata a un sistema di stoccaggio automatizzato.
Tale flessibilità risulta utile quando il programma di produzione prevede numerosi ordini diversi, piccoli lotti, prototipi o componenti su misura per i clienti.
La produzione con alimentazione da bobina offre i migliori risultati quando è possibile lavorare una quantità significativa di materiale con le stesse specifiche di coil. La modifica della larghezza, dello spessore o del tipo di materiale della bobina richiede solitamente una preparazione maggiore rispetto alla scelta di un’altra lamiera.
La bozza originale va quindi nella giusta direzione quando descrive il taglio a lamiereo come particolarmente adatto alla produzione con un’elevata varietà di articoli e a frequenti cambi di linea.
La differenza non sta tanto nei profili che la macchina è in grado di tagliare, quanto piuttosto nella facilità con cui l’intero sistema di produzione può adattarsi a diverse esigenze in termini di materiali.
L'aspetto economico della produzione con alimentazione a coil e con alimentazione a lamiere dovrebbe essere valutato a livello dell'intero processo.
Una linea alimentata da bobine richiede attrezzature aggiuntive per la movimentazione, il raddrizzamento, la spianatura e l'alimentazione delle bobine. Il sistema iniziale è quindi generalmente più complesso rispetto a una macchina autonoma per il taglio di lamiere.
Tale investimento aggiuntivo può rivelarsi economicamente vantaggioso quando il volume di produzione è sufficientemente elevato da consentire di trarre beneficio da un flusso continuo dei materiali, da una riduzione delle operazioni di movimentazione, da un minor numero di interruzioni e da un migliore utilizzo dei materiali.
La produzione da lamiera presenta una struttura dei costi diversa. È possibile partire da una configurazione della macchina più semplice e ampliarla con sistemi di stoccaggio e automazione man mano che aumentano le esigenze produttive.
La sua flessibilità può anche avere un valore economico. Se un produttore cambia regolarmente materiali, spessori e dimensioni dei lotti, evitare lunghi tempi di cambio formato e scorte dedicate di bobine può essere più importante che massimizzare il tempo di produzione continua.
Per questo motivo, nessuno dei due processi presenta un costo per pezzo automaticamente inferiore.
Per effettuare un confronto corretto occorre tenere conto dei componenti effettivi del produttore, dei materiali, dei volumi di produzione, della frequenza dei cambi di produzione, del fabbisogno di manodopera e del grado di utilizzo previsto della macchina.
| Fattore | Taglio con alimentazione a coil | Taglio di lamiere |
|---|---|---|
| Modalità di produzione | Continuo | lamiera per lamiera |
| Ideale per | Corse più lunghe e ripetitive | Produzione mista |
| Utilizzo dei materiali | Molto elevata, con condizioni di nidificazione adeguate | Elevata, ma limitata dalle dimensioni della lamiera |
| Modifiche sostanziali | Più coinvolgente | Relativamente veloce |
| Flessibilità geometrica | Alto | Alto |
| Potenziale di automazione | Molto alto | Molto alto |
| Complessità del sistema | Più alto | Maggiore scalabilità |
| Vantaggio principale | Flusso di produzione continuo | Flessibilità produttiva |
Scegli il taglio da coil quando la produzione prevede grandi quantità di pezzi ricorrenti realizzati con una gamma di materiali relativamente stabile.
Tra le applicazioni tipiche figurano componenti automobilistici, prodotti per il riscaldamento, la ventilazione e il condizionamento dell'aria (HVAC), elettrodomestici, componenti edili e altri pezzi standardizzati prodotti in grandi volumi. Questi sono anche i settori individuati nella bozza originale come potenziali candidati ideali per la lavorazione a coil.
In termini pratici, il taglio delle bobine risponde a una domanda relativa alla produzione:
Con quale efficienza riusciamo a trasformare un flusso continuo di materiale in pezzi finiti?
Scegli il taglio da coil quando la varietà della produzione è più importante.
In genere è più adatto a officine a commessa, produttori a contratto, attrezzature personalizzate, prototipi e ambienti di produzione in cui materiali, spessori, geometrie e dimensioni dei lotti variano regolarmente.
Il taglio dei lamiere risponde a una domanda diversa:
Con quanta efficienza riusciamo a passare da un lavoro all’altro?
Alcuni produttori potrebbero trarre vantaggio da entrambe le soluzioni. La produzione con alimentazione a coil è adatta alla lavorazione di componenti ricorrenti in grandi volumi, mentre le macchine con alimentazione a lamiere rimangono disponibili per lavori variabili, personalizzati o in volumi ridotti.
Il taglio da coil e quello da lamiereo possono avvalersi della stessa tecnologia di taglio, ma l'organizzazione della produzione è diversa.
Il taglio da coil si basa sulla continuità. Consente di ridurre i cambi ripetuti di materiale, supporta lunghi cicli di produzione automatizzati e offre maggiore libertà nel nesting lungo la lunghezza del materiale.
Il taglio da lamiera è incentrato sulla flessibilità. Consente ai produttori di passare rapidamente da un materiale all’altro, da uno spessore all’altro, da un formato all’altro e da un ordine di produzione all’altro.
Per una produzione stabile e ripetitiva, la lavorazione con alimentazione a coil può garantire un flusso di materiale più efficiente. Per la produzione con un’ampia varietà di articoli e frequenti cambi di commessa, il taglio con alimentazione a lamiera rappresenta solitamente l’approccio più flessibile.
La decisione non dovrebbe quindi partire dal fatto che un pezzo possa essere ricavato da una coil o da una lamiera.
Si dovrebbe iniziare con come quella parte deve muoversi all’interno del processo produttivo.